
انواع آبکاری طلا؛ بررسی روشهای سیانیدی، اسیدی، آلیاژی و سولفیتی

انواع آبکاری طلا؛ بررسی روشهای سیانیدی، اسیدی، آلیاژی و سولفیتی
آبکاری طلا یکی از روشهای مهم پوششدهی فلزات در صنایع طلا و جواهر، نقره، عینکسازی، تجهیزات پزشکی و دندانپزشکی است. انتخاب نوع محلول و روش آبکاری، تأثیر مستقیمی بر کیفیت پوشش، رنگ، ضخامت، چسبندگی و دوام لایه طلا دارد. آبکاری سیانیدی، اسیدی، آلیاژی و سولفیتی از روشهای مورد استفاده در این حوزه هستند که هرکدام ساختار شیمیایی و شرایط عملیاتی متفاوتی دارند. شناخت تفاوت این روشها به کارگاهداران کمک میکند فرآیند مناسبتری برای قطعات و کاربردهای موردنظر خود انتخاب کنند.
آبکاری طلا چیست و چه عواملی بر کیفیت آن تأثیر میگذارند؟
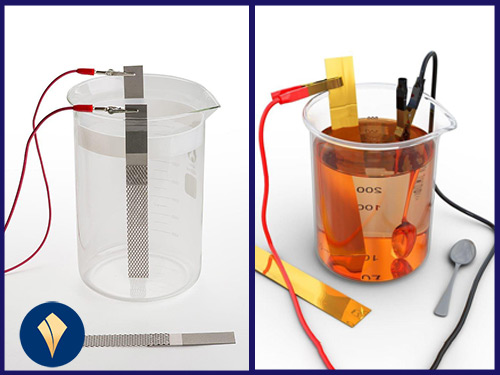
آبکاری طلا فرآیندی الکتروشیمیایی است که طی آن یک لایه از طلا روی سطح فلز پایه یا قطعه موردنظر رسوب داده میشود. در این فرآیند، قطعهای که قرار است آبکاری شود بهعنوان کاتد عمل میکند و با عبور جریان الکتریکی، یونهای طلا از محلول الکترولیت احیا شده و روی سطح قطعه مینشینند.
هدف از آبکاری طلا میتواند ایجاد ظاهر تزئینی، افزایش مقاومت سطحی در برابر خوردگی، بهبود ویژگیهای الکتریکی یا ایجاد پوششی با خواص مشخص باشد. به همین دلیل، این فرآیند در کارگاههای طلاسازی، تعمیرات زیورآلات، ساخت قطعات پزشکی، دندانپزشکی و صنایع ظریفکاری کاربرد دارد.
مهمترین عوامل مؤثر بر کیفیت آبکاری عبارتاند از:
- ترکیب شیمیایی محلول: نوع کمپلکس طلا، غلظت فلز، مواد بافر و افزودنیها بر نحوه رسوبگذاری تأثیر دارند.
- ولتاژ و چگالی جریان: تنظیم جریان متناسب با سطح قطعه، در تشکیل پوشش یکنواخت و جلوگیری از سوختگی یا رسوب نامناسب اهمیت دارد.
- دمای محلول: دما بر سرعت واکنشهای الکتروشیمیایی، پایداری حمام و کیفیت پوشش تأثیر میگذارد.
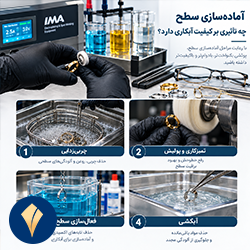
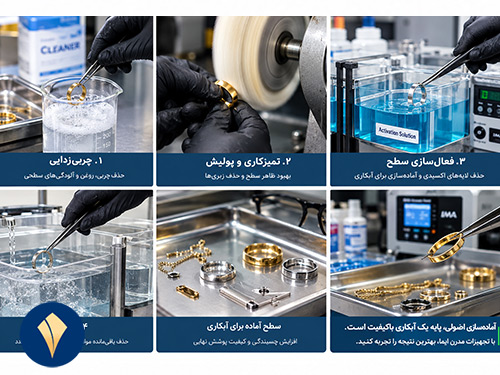
- آمادهسازی سطح: چربیزدایی، تمیزکاری، فعالسازی و آبکشی مناسب برای ایجاد چسبندگی مطلوب ضروری است.
- زمان آبکاری: مدتزمان قرارگیری قطعه در حمام، در ضخامت نهایی پوشش نقش دارد.
- جنس فلز پایه: آبکاری روی نقره، مس، برنج، فولاد ضدزنگ یا آلیاژهای دیگر ممکن است به آمادهسازی و لایه میانی متفاوتی نیاز داشته باشد.
نکته مهم این است که کیفیت آبکاری فقط به نوع محلول وابسته نیست. حتی بهترین محلول نیز در صورت آمادهسازی نامناسب قطعه یا کنترل نادرست پارامترهای الکتریکی، پوششی مطلوب ایجاد نمیکند.
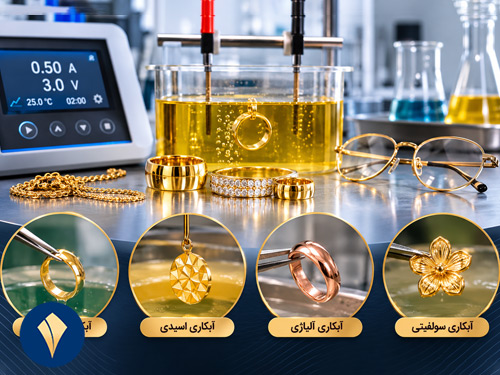
آبکاری سیانیدی طلا؛ ویژگیها، ترکیبات و کاربردها
آبکاری سیانیدی یکی از روشهای شناختهشده و رایج در آبکاری طلا است. در این روش، طلا به شکل یک کمپلکس سیانیدی در محلول الکترولیت حضور دارد و با اعمال جریان الکتریکی، روی سطح قطعه رسوب میکند. یکی از ترکیبات متداول تأمینکننده طلا در این حمامها، دیسیانوآورات پتاسیم با فرمول شیمیایی K[Au(CN)₂] است.
وجود یون سیانید در ساختار کمپلکس، به کنترل رفتار الکتروشیمیایی طلا و پایداری محلول کمک میکند. حمامهای سیانیدی بر اساس ترکیب مواد و محدوده pH میتوانند قلیایی، خنثی یا اسیدی فرموله شوند.
ترکیبات اصلی حمام آبکاری سیانیدی
ترکیب دقیق محلول به نوع فرآیند و پوشش موردنظر بستگی دارد، اما معمولاً اجزای زیر در فرمولاسیون آن دیده میشوند:
- نمک طلا: منبع تأمین یونهای طلا برای رسوبگذاری روی قطعه.
- سیانید آزاد: در برخی فرمولاسیونها برای کنترل پایداری کمپلکس و شرایط شیمیایی حمام استفاده میشود.
- مواد بافر: برای کنترل و تثبیت pH محلول.
- افزودنیهای اصلاحکننده: برای تنظیم ویژگیهایی مانند درخشندگی، سختی و ساختار رسوب.
مزایای آبکاری سیانیدی
- امکان کنترل مناسب فرآیند رسوبگذاری طلا
- قابلیت استفاده در فرمولاسیونهای مختلف
- امکان تولید پوششهای تزئینی و مهندسی با ویژگیهای متفاوت
- قابلیت استفاده در برخی فرآیندهای آبکاری طلای خالص و آلیاژی
- برخورداری از سابقه صنعتی گسترده و فرمولاسیونهای توسعهیافته
محدودیتها و ملاحظات ایمنی
مهمترین محدودیت این روش، خطرات جدی مرتبط با ترکیبات سیانیدی است. سیانید از مواد بسیار سمی محسوب میشود و تماس یا مواجهه تنفسی با آن میتواند پیامدهای خطرناکی داشته باشد. همچنین در شرایط اسیدی، امکان آزاد شدن گاز بسیار سمی هیدروژن سیانید (HCN) وجود دارد.
به همین دلیل، نگهداری، استفاده و مدیریت پسماند حمامهای سیانیدی به تجهیزات ایمنی، تهویه مهندسیشده، آموزش تخصصی و دستورالعملهای کنترل مواد شیمیایی نیاز دارد. اختلاط خودسرانه محلولهای سیانیدی با اسیدها بهشدت خطرناک است.
کاربرد: این روش در برخی فرآیندهای صنعتی و تزئینی طلاکاری، از جمله تولید پوششهای طلا با ویژگیهای مشخص، استفاده میشود. انتخاب آن باید با توجه به امکانات ایمنی، نوع قطعه و الزامات فرآیند انجام شود.
ساختار شیمیایی و ویژگیهای پوشش آبکاری اسیدی طلا
آبکاری اسیدی طلا به فرآیندی گفته میشود که در آن محلول آبکاری دارای pH اسیدی است. این روش در برخی کاربردهای تزئینی، صنعتی و تولید پوششهای براق یا سخت مورد استفاده قرار میگیرد.
یک نکته فنی مهم این است که آبکاری اسیدی الزاماً به معنای آبکاری بدون سیانید نیست. برخی حمامهای اسیدی طلا همچنان از کمپلکسهای سیانیدی استفاده میکنند. بنابراین، اصطلاح «اسیدی» به محدوده pH محلول اشاره دارد، درحالیکه «سیانیدی» نوع سیستم کمپلکسکننده طلا را مشخص میکند. این دو عنوان میتوانند همزمان درباره یک حمام آبکاری صدق کنند.
ترکیبات و سازوکار آبکاری اسیدی
در فرمولاسیون حمامهای اسیدی، ممکن است از ترکیبات زیر استفاده شود:
- کمپلکسهای تأمینکننده یون طلا
- اسید سیتریک یا سایر ترکیبات تنظیمکننده محیط اسیدی
- مواد بافر برای کنترل pH
- افزودنیهای براقکننده و اصلاحکننده ساختار رسوب
- فلزات آلیاژی مانند کبالت یا نیکل در برخی فرمولاسیونها
در این روش، کنترل pH اهمیت زیادی دارد؛ زیرا تغییر آن میتواند بر پایداری کمپلکس طلا، سرعت رسوبگذاری و کیفیت پوشش تأثیر بگذارد.
مزایای آبکاری اسیدی
- امکان تولید پوششهای براق و یکنواخت در فرمولاسیونهای مناسب
- قابلیت تنظیم ویژگیهای رسوب با استفاده از افزودنیهای اختصاصی
- امکان تولید پوششهای سختتر در برخی حمامهای آلیاژی
- کاربرد در قطعات تزئینی و برخی قطعات صنعتی با نیازهای سطحی مشخص
محدودیتها و نکات فنی
یکی از چالشهای این روش، حساسیت فرآیند به کنترل شرایط شیمیایی محلول است. تغییر غلظت مواد، pH، دما و چگالی جریان میتواند باعث تغییر رنگ، کیفیت یا یکنواختی پوشش شود.
همچنین باید سازگاری محلول با فلز پایه بررسی شود. برای مثال، در آبکاری برخی قطعات حساس یا آلیاژهایی که در محیط اسیدی واکنشپذیری بالایی دارند، ممکن است استفاده از لایه میانی یا آمادهسازی ویژه ضروری باشد.
کاربرد: حمامهای اسیدی طلا در برخی فرآیندهای آبکاری تزئینی، قطعات الکترونیکی و پوششهای سخت و براق استفاده میشوند. انتخاب نوع حمام باید بر اساس مشخصات فنی محصول نهایی انجام شود.
برای بیشتر کارگاههای طلا و جواهر، جوش پالسی انتخاب اصلی است. بعضی دستگاههای جدیدتر هر دو حالت را دارند؛ پالس برای کار ظریف و حالت پیوسته برای پر کردن و ترمیمهای بزرگتر.
آبکاری آلیاژی طلا؛ کنترل رنگ، سختی و خواص پوشش
در آبکاری آلیاژی طلا، هدف فقط رسوب دادن طلای خالص روی سطح قطعه نیست؛ بلکه با افزودن کنترلشده فلزات دیگر به ساختار پوشش، ویژگیهای فیزیکی و ظاهری آن تغییر داده میشود.
در این روش، همراه با طلا، فلزاتی مانند نقره، مس، کبالت یا نیکل میتوانند در ساختار لایه رسوبکرده حضور داشته باشند. نوع و مقدار فلزات همراه، ترکیب نهایی پوشش را تعیین میکند.
فلزات مورد استفاده در آبکاری آلیاژی
- طلا و نقره: افزودن نقره به پوشش طلا میتواند رنگ نهایی را به سمت طیفهای روشنتر و زرد کمرنگتر تغییر دهد. مقدار نقره و شرایط رسوبگذاری در نتیجه نهایی مؤثر هستند.
- طلا و مس: مس یکی از فلزات مورد استفاده برای ایجاد رنگهای گرمتر و متمایل به قرمز یا رزگلد است. نسبت طلا به مس باید متناسب با رنگ هدف تنظیم شود.
- طلا و کبالت: کبالت در برخی حمامهای آلیاژی بهعنوان عامل افزایش سختی پوشش استفاده میشود. این نوع فرمولاسیون در کاربردهایی که مقاومت مکانیکی سطح اهمیت دارد، مورد توجه است.
- طلا و نیکل: نیکل نیز در برخی سیستمهای آلیاژی برای تغییر سختی و ویژگیهای پوشش به کار میرود. به دلیل حساسیتهای مرتبط با تماس پوستی و الزامات محدودیت نیکل در برخی محصولات، انتخاب آن نیازمند بررسی استانداردهای کاربرد نهایی است.
مزایای آبکاری آلیاژی
- امکان تنظیم رنگ پوشش متناسب با نیاز محصول
- قابلیت افزایش سختی و مقاومت سایشی در برخی فرمولاسیونها
- امکان تولید پوششهای متنوع برای کاربردهای تزئینی و صنعتی
- قابلیت کنترل ترکیب و ویژگیهای لایه رسوبکرده
اگر کارگاه شما تولید انبوه و بودجه بالا دارد، جوش لیزر ارزش بررسی دارد. اما برای تعمیرات روزانه و کارگاههای کوچک و متوسط، جوش نقطهای بیشترین کیفیت را با کمترین هزینه میدهد.
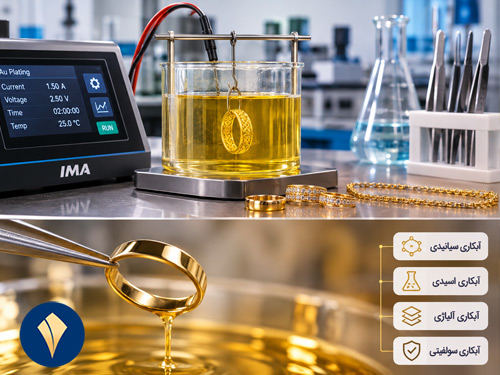
چه عواملی در کیفیت آبکاری آلیاژی مؤثر هستند؟
در آبکاری آلیاژی، کنترل همزمان رسوب طلا و فلزات همراه اهمیت زیادی دارد. سرعت رسوب هر فلز یکسان نیست و تغییر چگالی جریان، دما، غلظت مواد و pH میتواند نسبت فلزات موجود در پوشش نهایی را تغییر دهد.
به همین دلیل، حتی اگر ترکیب اولیه محلول ثابت باشد، تغییر شرایط عملیاتی ممکن است رنگ یا سختی پوشش را تغییر دهد.
کاربرد: این روش در تولید زیورآلات با رنگهای مختلف طلا، قطعات تزئینی، برخی تجهیزات ظریف و محصولاتی که به پوشش سختتر نیاز دارند، کاربرد دارد.
نکته مهم اینکه آبکاری آلیاژی یک خانواده از فرمولاسیونهاست، نه یک نوع مستقل از نظر pH یا عامل کمپلکسکننده؛ بنابراین یک حمام آلیاژی میتواند همزمان سیانیدی یا اسیدی نیز باشد.
آبکاری سولفیتی طلا؛ روش بدون سیانید
آبکاری سولفیتی یکی از روشهای آبکاری طلا با استفاده از ترکیبات سولفیتی است که بهعنوان جایگزینی برای برخی سیستمهای سیانیدی توسعه یافته است. در این روش، یونهای طلا با استفاده از لیگاندهای سولفیتی در محلول پایدار میشوند و با عبور جریان الکتریکی روی سطح قطعه رسوب میکنند.
در فرمولاسیونهای رایج، از کمپلکسهای طلا با سولفیت مانند کمپلکس دیسولفیتواتورات استفاده میشود. این سیستم به دلیل نداشتن سیانید آزاد در فرمولاسیون متداول خود، از نظر خطرات مرتبط با سیانید مزیت مهمی دارد؛ بااینحال، بدون خطر محسوب نمیشود و همچنان به رعایت اصول ایمنی شیمیایی نیاز دارد.
ویژگیهای آبکاری سولفیتی
- امکان انجام آبکاری بدون استفاده از ترکیبات سیانیدی در فرمولاسیونهای مربوط
- قابلیت ایجاد پوششهای نرم و انعطافپذیر در برخی سیستمها
- امکان تولید پوششهای براق و یکنواخت با انتخاب فرمولاسیون مناسب
- کاربرد در برخی قطعات الکترونیکی و فرآیندهای ظریف آبکاری
محدودیتهای آبکاری سولفیتی
یکی از چالشهای اصلی این روش، پایداری حمام آبکاری است. کمپلکسهای سولفیتی طلا ممکن است در شرایط نامناسب دچار تجزیه یا تغییر ساختار شوند و در نتیجه، کیفیت محلول و رسوبگذاری کاهش پیدا کند.
عواملی مانند pH، دما، غلظت سولفیت، نوع افزودنیها و شرایط نگهداری بر پایداری حمام تأثیر دارند. بنابراین، کنترل دقیق مشخصات محلول و استفاده از فرمولاسیون سازگار با کاربرد موردنظر ضروری است.
مقایسه چهار روش آبکاری طلا
برای انتخاب روش مناسب در یک کارگاه آبکاری، لازم است تفاوت این سیستمها از نظر ساختار شیمیایی، ویژگی پوشش و محدودیتهای اجرایی بررسی شود.
|
روش آبکاری |
ویژگی اصلی |
مزیت مهم |
محدودیت اصلی |
|---|---|---|---|
|
سیانیدی |
استفاده از کمپلکس سیانیدی طلا |
سیستم صنعتی شناختهشده و قابل تنظیم |
سمیت شدید و الزامات ایمنی |
|
اسیدی |
فعالیت در محدوده pH اسیدی |
امکان تولید پوششهای براق و تخصصی |
حساسیت به کنترل شیمیایی و سازگاری قطعه |
|
آلیاژی |
رسوب طلا همراه فلزات دیگر |
تنظیم رنگ و سختی پوشش |
نیاز به کنترل دقیق ترکیب رسوب |
|
سولفیتی |
استفاده از کمپلکسهای سولفیتی |
امکان آبکاری بدون سیانید |
حساسیت به پایداری حمام |
توجه: این چهار عنوان در یک سطح طبقهبندی قرار ندارند. سیانیدی و سولفیتی به نوع کمپلکسکننده طلا اشاره میکنند، اسیدی محدوده pH را مشخص میکند و آلیاژی به ترکیب فلزی پوشش مربوط است. به همین دلیل، ممکن است یک فرآیند همزمان در دو گروه قرار بگیرد.
چگونه روش مناسب را برای کارگاه آبکاری انتخاب کنیم؟
انتخاب روش مناسب به عوامل مختلفی بستگی دارد:
- نوع قطعه: آبکاری زیورآلات، قطعات نقره، فریم عینک یا تجهیزات پزشکی نیازهای یکسانی ندارند.
- رنگ موردنظر: برای تولید رنگهای متفاوت طلا، باید از فرمولاسیونهای متناسب استفاده شود.
- ضخامت پوشش: میزان طلای موردنیاز و ضخامت لایه باید بر اساس کاربرد نهایی مشخص شود.
- مقاومت پوشش: در قطعاتی که در معرض سایش یا تماس مکرر هستند، ویژگیهای مکانیکی لایه اهمیت بیشتری دارند.
- امکانات کارگاه: تجهیزات کنترل جریان، دما، pH، تهویه و مدیریت پسماند باید متناسب با نوع محلول انتخاب شوند.
- الزامات ایمنی: خطرات مواد شیمیایی و شرایط نگهداری و استفاده از محلول باید پیش از راهاندازی فرآیند بررسی شود.
در نهایت، انتخاب محلول مناسب بهتنهایی تضمینکننده کیفیت نیست. دستگاه آبکاری نیز باید امکان تنظیم دقیق پارامترهای الکتریکی و کنترل شرایط فرآیند را فراهم کند.
نقش تجهیزات مدرن در بهبود فرآیند آبکاری
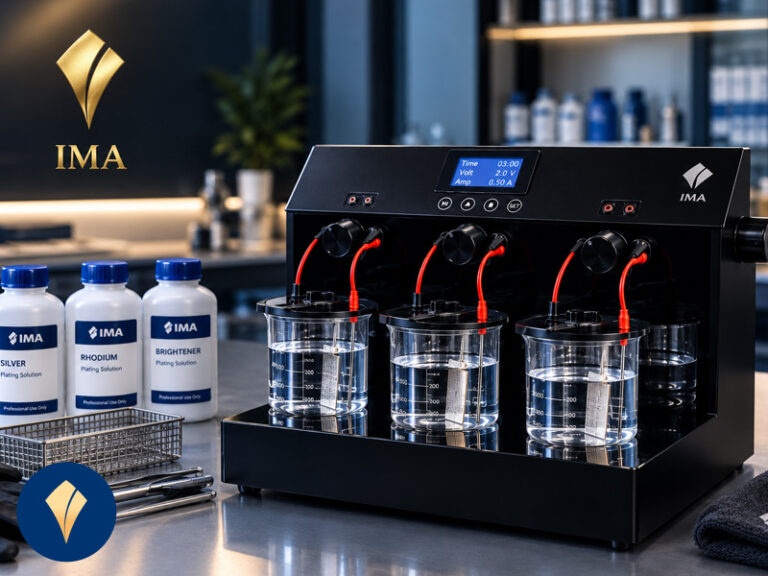
در کارگاههای حرفهای، استفاده از دستگاه آبکاری مجهز به کنترل دیجیتال میتواند مدیریت فرآیند را سادهتر و دقیقتر کند. امکان تنظیم جریان و ولتاژ، انتخاب حالت کاری و کنترل زمان آبکاری به اپراتور کمک میکند شرایط فرآیند را متناسب با نوع محلول و قطعه تنظیم کند.
در مجموعه ایما، تجهیزات مدرن آبکاری با هدف کمک به اجرای کنترلشده فرآیندهای آبکاری طراحی شدهاند. ست هوشمند آبکاری Gcoat 01 با پنل لمسی، نمایش و تنظیم دیجیتال پارامترها و قابلیت کار در حالتهای DC، PRC و PULC، از جمله تجهیزاتی است که کارگاههای تخصصی میتوانند بررسی کنند.
البته انتخاب دستگاه، محلول و تجهیزات جانبی باید متناسب با نوع آبکاری و دستورالعمل فنی محلول انجام شود.
اگر قصد راهاندازی یا ارتقای کارگاه آبکاری را دارید، انتخاب صحیح تجهیزات و شناخت ویژگیهای محلولهای آبکاری میتواند به بهبود کیفیت و کنترل فرآیند کمک کند.
برای آشنایی بیشتر با تجهیزات مدرن آبکاری ایما و دریافت اطلاعات فنی و مشاوره انتخاب دستگاه، از صفحه محصولات ایما بازدید کنید.
مشاوره و انتخاب تجهیزات مناسب آبکاری با ایما
انتخاب محلول و تجهیزات مناسب، نقش مهمی در کیفیت نهایی آبکاری و کنترل هزینههای عملیاتی کارگاه دارد. اگر برای انتخاب دستگاه آبکاری، بررسی قابلیتهای ست هوشمند آبکاری یا تجهیز کارگاه خود به اطلاعات بیشتری نیاز دارید، کارشناسان ایما آماده ارائه راهنمایی و اطلاعات فنی هستند.
برای آشنایی با محصولات و تجهیزات آبکاری ایما، از فروشگاه وبسایت بازدید کنید و برای دریافت مشاوره یا اطلاع از مشخصات دستگاهها با مجموعه ایما تماس بگیرید.
نکات تکمیلی برای کنترل کیفیت در کارگاه آبکاری
برای دستیابی به پوششی یکنواخت و باکیفیت، بهتر است کارگاهداران پیش از اجرای آبکاری روی قطعات اصلی، شرایط فرآیند را روی نمونه آزمایشی بررسی کنند.
- کنترل pH: مقدار pH باید در محدوده توصیهشده سازنده محلول باقی بماند. تغییر pH میتواند بر پایداری حمام و کیفیت رسوب اثر بگذارد.
- کنترل غلظت طلا: کاهش یا افزایش غلظت فلز طلا میتواند سرعت رسوبگذاری و ضخامت پوشش را تغییر دهد.
- تنظیم چگالی جریان: جریان باید با توجه به سطح، شکل هندسی و جنس قطعه تنظیم شود. افزایش بیش از حد جریان ممکن است موجب ایجاد رسوب زبر یا سوختگی موضعی شود.
- بررسی وضعیت آند: جنس و وضعیت آند باید با نوع محلول آبکاری سازگار باشد.
- آبکشی بین مراحل: انتقال مواد شیمیایی از یک حمام به حمام دیگر میتواند باعث آلودگی محلول و افت کیفیت آبکاری شود.
- ثبت شرایط عملیاتی: ثبت دما، pH، جریان، زمان و وضعیت محلول به تکرارپذیری نتایج و شناسایی مشکلات فرآیند کمک میکند.






6 دیدگاه در “ترانس رکتیفایر هوشمند آبکاری ایما Coat 2”
سلام ،ترانس رکتیفایر امکان استفاده از حالت Pulse رو دارد؟
سلام ، وقت بخیر
دستگاه Coat 2 از سه حالت کاری DC، Pulse و PRC پشتیبانی میکند. حالت DC برای آبکاری با جریان مستقیم، حالت Pulse برای اعمال جریان بهصورت پالسی و حالت PRC برای فرایندهای آبکاری با جریان پالسی معکوس قابل استفاده هست. با توجه به نوع محلول، جنس قطعه و پوشش موردنظر، میتوانید حالت کاری مناسب رو انتخاب و تنظیم کنید.
بین ست کامل آبکاری و رکتیفایر هوشمند، برای کسی که میخواد شروع به آبکاری کنه کدوم گزینه مناسبتره؟
سلام
اگر قصد دارید آبکاری رو از ابتدا راهاندازی کنید و تجهیزات اصلی موردنیاز رو یکجا داشته باشید، ست کامل آبکاری GCOAT 01 گزینه مناسبتری هست. اما اگر تجهیزات جانبی مثل بشر، هاتپلیت و ابزارهای موردنیاز رو از قبل دارید، میتونید رکتیفایر هوشمند Coat 2 رو تهیه کنید. انتخاب نهایی به امکانات فعلی و نیاز کارگاه شما بستگی دارد.
حداکثر جریان و ولتاژ دستگاه چقدره؟
سلام ، وقت بخیر
دستگاه Coat 2 قابلیت تنظیم جریان خروجی 0.01 تا 30 آمپر و ولتاژ 0.01 تا ۲۴ ولت را دارد.