کنگره صنعت طلا و جواهر ۱۴۰۵؛ ایما در مسیر تعامل و نوآوری

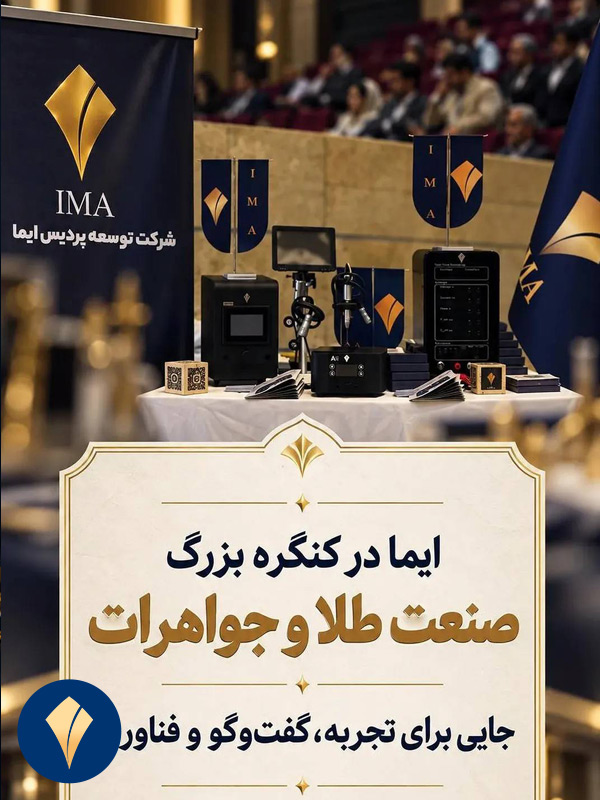
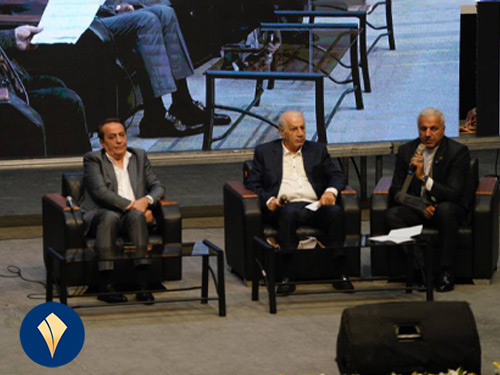
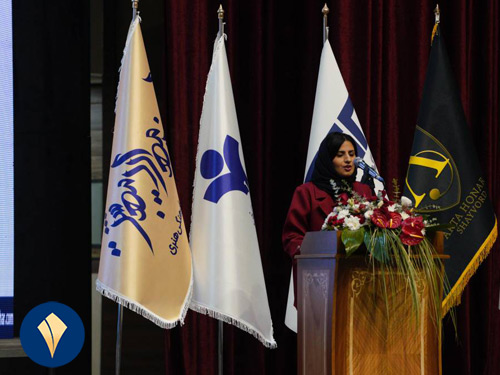
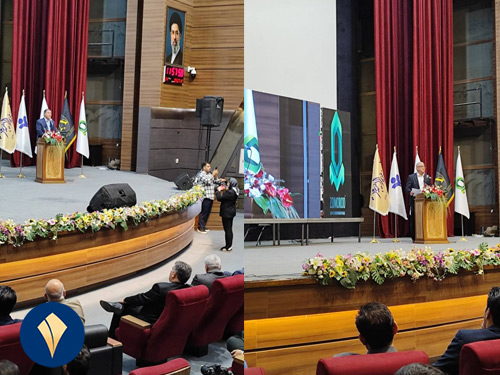
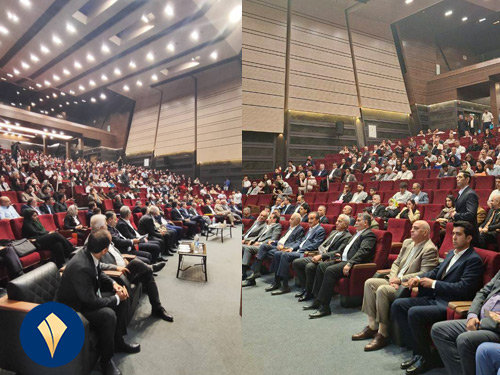
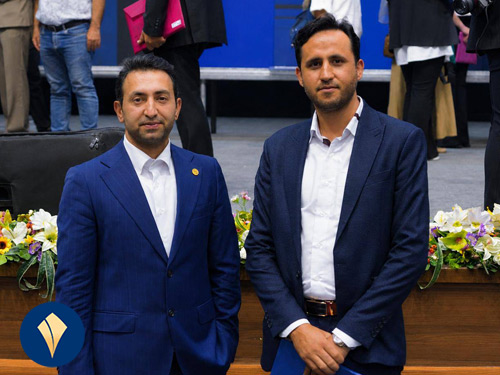
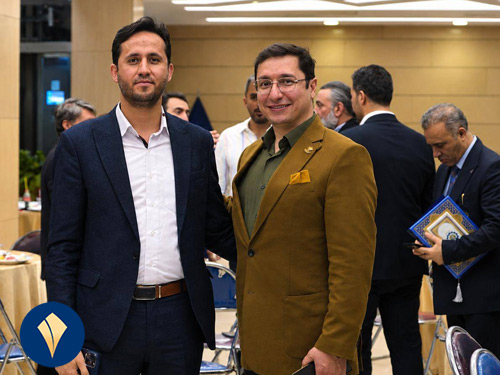
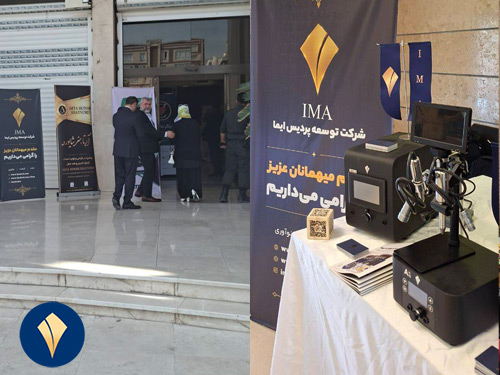
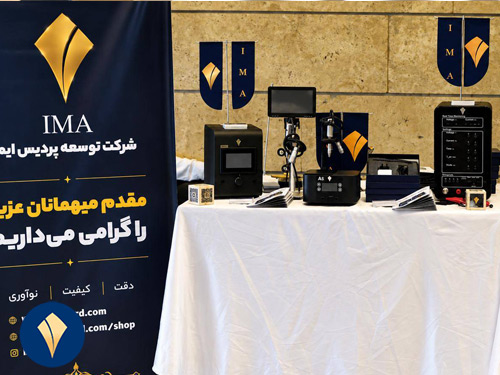
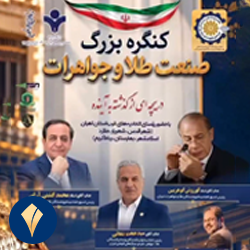
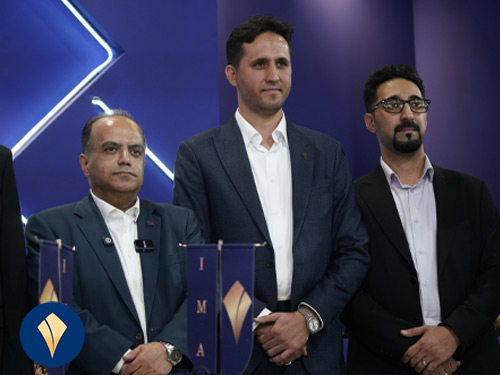
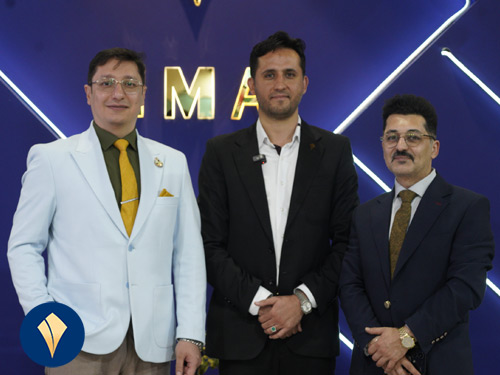
کنگره صنعت طلا و جواهر ۱۴۰۵ روز ۱۷ مهرماه با حضور پیشکسوتان، رؤسای اتحادیهها، فعالان صنفی و مجموعههای تخصصی در سالن آمفی تئاتر فرهنگ و هنر شهر قدس برگزار شد. شرکت توسعه پردیس ایما نیز در این رویداد حضور یافت و با معرفی تجهیزات هوشمند جوش و آبکاری، فرصتی برای ارتباط با فعالان این صنعت و تبادل تجربه فراهم کرد.
این گردهمایی با محوریت بررسی مسائل صنفی و آینده صنعت طلا و جواهر، فضایی برای گفتوگو و هماندیشی میان مسئولان اتحادیهها، پیشکسوتان و فعالان این حوزه ایجاد کرد.
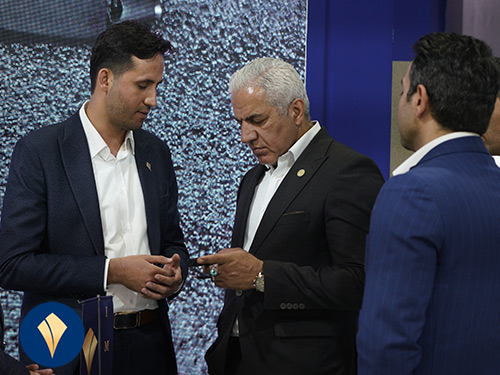
در بخشهایی از این برنامه، رؤسای اتحادیههای شهرستانهای غرب استان تهران به بیان دیدگاهها و مسائل صنفی پرداختند. همچنین گردهمایی و گفتوگو با چهرههای باسابقه صنعت، از جمله آقای سید حجت شفائی ( رئیس اتحادیه تولیدکنندگان و صادرکنندگان طلا ، جواهر، نقره ایران ) ، آقای کوروش گوهربین و آقای محمد کشتیآرای( روسای اسبق اتحادیه فروشندگان طلا و جواهر ایران) برگزار شد.
چنین نشستهایی فرصتی برای طرح دغدغههای فعالان صنف، تبادل تجربه و بررسی ظرفیتهای همکاری میان مجموعههای مختلف صنعت طلا و جواهر فراهم میکند.
شرکت توسعه پردیس ایما، تولیدکننده تجهیزات هوشمند جوش و آبکاری، در این کنگره محصولات خود را به بازدیدکنندگان معرفی کرد. حضور ایما در کنار فعالان صنعت، فرصتی برای گفتوگوی مستقیم درباره نیازهای کارگاهها و آشنایی بیشتر با چالشهای فنی این حوزه بود.
در صنعت طلا و جواهر، دقت در انجام فرآیندهای جوش و آبکاری اهمیت زیادی دارد. استفاده از تجهیزات متناسب با نوع فعالیت و امکان کنترل بهتر پارامترهای کاری میتواند به مدیریت دقیقتر فرآیندها کمک کند. ایما با تمرکز بر تولید این تجهیزات، تلاش میکند راهکارهایی کاربردی در اختیار کارگاههای طلاسازی و جواهرسازی قرار دهد.
برای این مجموعه، حضور در رویدادهای تخصصی تنها به معرفی محصولات محدود نیست؛ بلکه تعامل با متخصصان و شناخت نیازهای واقعی کاربران نیز بخشی از مسیر توسعه محصولات و بهبود راهکارهای فنی به شمار میرود.
برگزاری این کنگره با همراهی مجموعههای مختلف انجام شد. اتحادیه تولیدکنندگان و صادرکنندگان طلا، جواهر، نقره و سنگهای قیمتی ایران، مرکز آموزش بازرگانی غرب تهران، مرکز فرهنگی هنری ارمغان مه اردیبهشت، شرکت تابان گوهر، شرکت آرتا هنر شایورد (Shayvord)، شرکت زرین نقش زمرد و از حامیان این رویداد بودند.
همچنین شرکت توسعه پردیس ایما، آموزشگاه گراف، ابزار زرگری پورنعمت و دپارتمان گوهر آفرینان فردا (طرح ملی بیمه سات) در این گردهمایی حضور داشتند.
تعامل میان تولیدکنندگان تجهیزات، مراکز آموزشی، مجموعههای تخصصی و تشکلهای صنفی میتواند به تبادل دانش، شناخت بهتر نیازهای بازار و ایجاد زمینههای همکاری بیشتر در صنعت طلا و جواهر کمک کند.
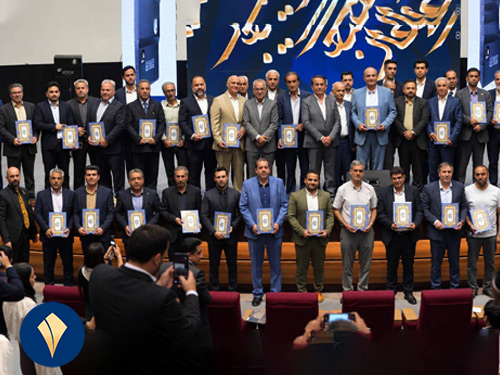
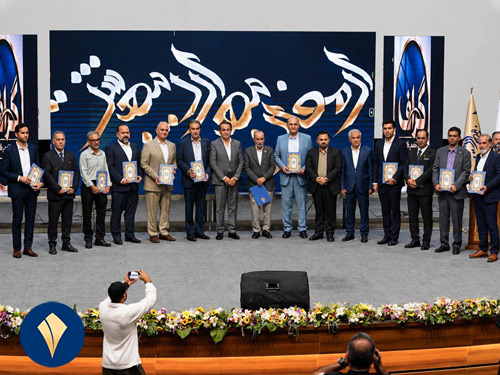
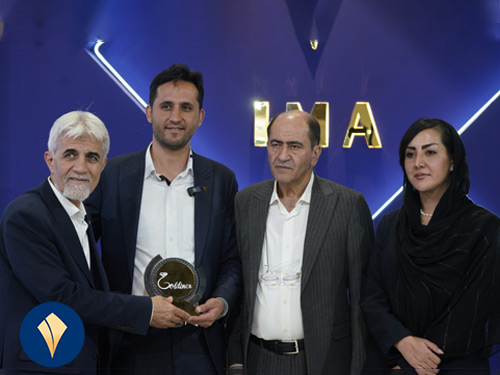
در پایان این کنگره، از جمعی از فعالان و پیشکسوتان صنعت طلا و جواهر به پاس سالها تلاش و نقشآفرینی در این حوزه تجلیل به عمل آمد
حضور در کنگره صنعت طلا و جواهر ۱۴۰۵ فرصتی برای ایما بود تا در کنار معرفی تجهیزات هوشمند جوش و آبکاری، ارتباط خود را با فعالان این حوزه تقویت کند. گفتوگو با متخصصان و آشنایی با نیازهای کارگاهها، بخشی از مسیری است که میتواند به توسعه راهکارهای متناسب با نیاز بازار کمک کند.
شرکت توسعه پردیس ایما از طریق تولید تجهیزات جوش و آبکاری، در مسیر همراهی با نیازهای فنی کارگاههای طلا و جواهرسازی فعالیت میکند.
برای آشنایی بیشتر با محصولات ایما، از فروشگاه ایما بازدید کنید.
صنعت طلا و جواهرات همواره بر پایه تجربه و مهارت شکل گرفته است؛ اما امروز فناوری و تجهیزات تخصصی نیز نقش مهمی در توسعه و بهبود فرآیندهای تولید و تعمیر دارند. در همین راستا، کنگره بزرگ صنعت طلا و جواهرات با شعار «دریچهای از گذشته به آینده» در شهر قدس برگزار میشود.
شرکت توسعه پردیس ایما نیز در این رویداد حضور خواهد داشت و بخشی از تجهیزات تخصصی خود در حوزه جوش و آبکاری طلا و نقره را معرفی میکند.
این کنگره با حضور جمعی از پیشکسوتان، فعالان و مسئولان صنفی صنعت طلا و جواهرات برگزار میشود و فرصتی برای گفتوگو درباره وضعیت امروز و مسیر آینده این صنعت فراهم میکند.
در این رویداد، محمد کشتیآرای، رئیس اسبق اتحادیه فروشندگان طلا و جواهرات ایران، کوروش گوهربین، رئیس اسبق اتحادیه فروشندگان طلا و جواهرات تهران و سید حجت شفائی، رئیس اتحادیه تولیدکنندگان و صادرکنندگان طلا، جواهر، نقره و سنگهای قیمتی ایران حضور خواهند داشت.
اجرای این برنامه نیز بر عهده سید محمدرضا حسینیان است.
همچنین رؤسای اتحادیههای شهر قدس، شهریار، ملارد، اسلامشهر، بهارستان و رباطکریم در این کنگره حضور خواهند داشت.
شرکت توسعه پردیس ایما در این کنگره، بخشی از تجهیزات مدرن جوش و آبکاری طلا و نقره خود را معرفی خواهد کرد.
این حضور فرصتی است تا طلاسازان، جواهرسازان، تعمیرکاران و دیگر فعالان این حوزه، تجهیزات ایما را از نزدیک ببینند و درباره کاربرد دستگاهها و راهکارهای مناسب برای نیازهای کارگاهی خود با کارشناسان این مجموعه گفتوگو کنند.
حضور در چنین رویدادی برای ایما تنها به معرفی محصولات محدود نمیشود. شناخت نیازهای واقعی کارگاهها، شنیدن تجربه فعالان و ارتباط مستقیم با جامعه صنفی نیز بخش مهمی از این حضور است.
شعار «دریچهای از گذشته به آینده» به خوبی فضای این کنگره را نشان میدهد؛ رویدادی که تجربه پیشکسوتان و نگاه به آینده صنعت را در کنار یکدیگر قرار میدهد.
در شرایطی که استفاده از تجهیزات دقیقتر و فناوریهای جدید میتواند به بهبود فرآیندهای تولید و تعمیر کمک کند، ارتباط میان فعالان صنعت و تولیدکنندگان تجهیزات نیز اهمیت بیشتری پیدا میکند.
ایما با حضور در این کنگره تلاش میکند بخشی از این ارتباط را شکل دهد و راهکارهای خود در حوزه تجهیزات جوش و آبکاری صنعت طلا و جواهرات را با فعالان این حوزه به اشتراک بگذارد.
کنگره بزرگ صنعت طلا و جواهرات روز ۱۷ مهر ۱۴۰۵ از ساعت ۱۰ تا ۱۴:۳۰ در شهر قدس برگزار میشود.
مکان: شهر قدس، شهرک ابریشم، بلوار تولیدگران، باغ ملی
شرکت توسعه پردیس ایما نیز در این رویداد حضور خواهد داشت و آماده گفتوگو با فعالان و متخصصان صنعت طلا و جواهرات است.
برای آشنایی نزدیکتر با تجهیزات جوش و آبکاری ایما و گفتوگو با کارشناسان، در کنگره بزرگ صنعت طلا و جواهرات همراه ما باشید.
انتخاب دستگاه جوش نقطهای مناسب، یکی از تصمیمهای مهم برای کارگاههایی است که با قطعات ظریف یا حساس فلزی سروکار دارند. اما سؤال اصلی این است: ARC بهتر است یا SPOT؟ پاسخ به این سؤال به نوع کار، ضخامت قطعه، جنس فلز، میزان ظرافت جوش و کنترل موردنیاز بستگی دارد. در این راهنما تفاوت کاربردی ARC و SPOT ایما را بررسی میکنیم و توضیح میدهیم برای طلاسازی، نقرهسازی، عینکسازی، تجهیزات پزشکی، دندانپزشکی و تابلوسازی، چه عواملی باید هنگام انتخاب دستگاه جوش در نظر گرفته شوند.
اولین نکتهای که باید در انتخاب دستگاه جوش نقطهای در نظر گرفت، این است که هیچ دستگاهی برای تمام کارگاهها بهترین انتخاب نیست.
نوع قطعه، ضخامت فلز و میزان دقت موردنیاز مشخص میکند که کدام دستگاه برای شما کاربردیتر است.
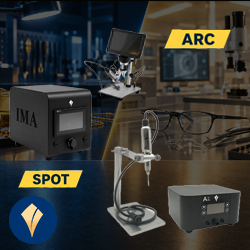
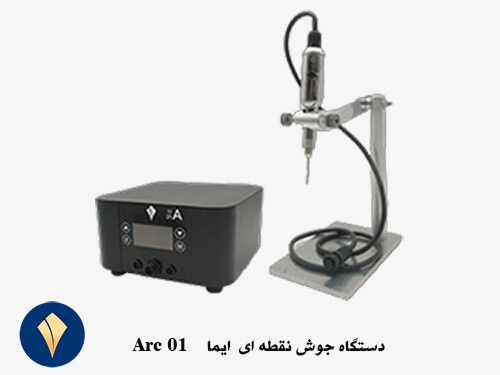
در خانواده دستگاههای جوش ایما، مدلهای ARC 01 و SPOT 2 با هدف پاسخگویی به نیازهای متفاوت کارگاهی ارائه شدهاند. ARC 01 در سایت ایما برای جوشکاری قطعات فلزی تا ضخامت ۲ میلیمتر معرفی شده و در صنایعی مانند عینکسازی، تجهیزات پزشکی، طلا و نقره، تابلوسازی و قطعات فلزی کاربرد دارد.
در مقابل، خانواده SPOT بیشتر برای کاربردهایی مورد توجه قرار میگیرد که کنترل دقیق فرآیند، ظرافت و تمرکز انرژی روی محل جوش اهمیت بیشتری دارد. SPOT 2 نیز در سبد محصولات فعلی ایما قرار دارد و برای کاربردهای تخصصی جوشکاری قطعات ظریف طراحی شده است
بنابراین به جای اینکه بپرسیم:
ARC بهتر است یا SPOT؟
بهتر است بپرسیم:
برای نوع کاری که من انجام میدهم، ARC مناسبتر است یا SPOT؟
اگر کارگاه شما با قطعات فلزی ضخیمتر یا طیف متنوعی از قطعات سروکار دارد، ARC 01 میتواند گزینه مناسبی باشد.
طبق مشخصات منتشرشده در سایت ایما، ARC 01 قابلیت جوشکاری قطعات فلزی تا ضخامت ۲ میلیمتر را دارد و امکان کار با فلزات و آلیاژهای مختلف را فراهم میکند. همچنین استفاده از سوزنهای جوش ۰٫۶، ۰٫۸ و ۱ میلیمتر برای این دستگاه در نظر گرفته شده است.
این ویژگی باعث میشود ARC برای کارگاههایی که علاوه بر ظرافت، به قدرت و دامنه کاری بیشتر نیاز دارند، انتخاب قابلتوجهی باشد.
در مقابل، زمانی که بخش اصلی فعالیت شما روی جوشهای ظریف، قطعات کوچک و کنترل دقیق انرژی متمرکز است، دستگاههای SPOT اهمیت بیشتری پیدا میکنند.
در چنین کارهایی، قدرت بالاتر لزوماً به معنی نتیجه بهتر نیست. اگر انرژی بیش از نیاز قطعه باشد، احتمال تغییر شکل، سوختن یا آسیب حرارتی افزایش پیدا میکند.
به همین دلیل در کارگاههایی مانند طلاسازی، نقرهسازی، تعمیرات ظریف عینک و برخی کاربردهای پزشکی و دندانپزشکی، کنترل فرآیند جوش اهمیت زیادی دارد.
یکی از رایجترین اشتباهات هنگام خرید دستگاه جوش نقطهای این است که فقط به قدرت دستگاه توجه کنیم.
قدرت بالا زمانی مفید است که با نوع قطعه و ضخامت آن هماهنگ باشد. در غیر این صورت، افزایش انرژی میتواند نتیجه معکوس داشته باشد.
برای مثال، اگر انرژی جوش کمتر از مقدار موردنیاز باشد، اتصال ممکن است استحکام کافی نداشته باشد و به مرور با مشکل ضعیف شدن جوش مواجه شوید.
از طرف دیگر، اگر انرژی بیش از حد باشد، احتمال ایجاد حرارت اضافی، تغییر رنگ، تغییر شکل یا حتی سوختن جوش افزایش پیدا میکند.
به همین دلیل، یک دستگاه حرفهای باید امکان کنترل مناسب فرآیند را در اختیار اپراتور قرار دهد.
قدرت جوش باید متناسب با جنس و ضخامت قطعه انتخاب شود.
برای یک قطعه بسیار ظریف، همان تنظیمی که برای یک قطعه ضخیمتر استفاده میشود، نتیجه یکسانی ایجاد نمیکند.
در نتیجه، اپراتور باید بتواند انرژی واردشده به محل جوش را کنترل کند.
زمان اعمال انرژی نیز در نتیجه نهایی تأثیرگذار است.
افزایش بیدلیل زمان جوش میتواند حرارت بیشتری به قطعه وارد کند، در حالی که زمان ناکافی ممکن است باعث ایجاد اتصال ضعیف شود.
به همین دلیل، در کارگاههای حرفهای معمولاً یک تنظیم ثابت برای تمام قطعات وجود ندارد و پارامترها بر اساس جنس، ضخامت و نوع اتصال انتخاب میشوند.
الکترود نیز یکی از اجزای مهم فرآیند جوش است.
قطر و وضعیت سوزن، محل تمرکز انرژی و شرایط تماس با قطعه میتواند بر نتیجه جوش تأثیر بگذارد.
در ARC 01 ایما امکان استفاده از سوزنهای جوش ۰٫۶، ۰٫۸ و ۱ میلیمتر در نظر گرفته شده است.
بنابراین انتخاب دستگاه مناسب تنها به خود دستگاه محدود نمیشود؛ بلکه باید الکترود، شرایط سطح قطعه، تنظیمات و روش کار اپراتور نیز در نظر گرفته شوند.
در برخی فرآیندهای جوشکاری، استفاده از آرگون برای محافظت از ناحیه داغ جوش اهمیت دارد.
این موضوع بهخصوص در جوشکاری برخی فلزات و آلیاژهای حساس اهمیت بیشتری پیدا میکند. آرگون با کاهش تماس ناحیه داغ با اکسیژن میتواند به حفظ کیفیت محل جوش کمک کند.
در SPOT 2 ایما نیز امکان کنترل آرگون در فرآیند جوشکاری در نظر گرفته شده است.
نکته مهم این است که آرگون بهتنهایی کیفیت جوش را تضمین نمیکند. جنس قطعه، ضخامت، تنظیمات دستگاه، وضعیت سطح و روش اجرای جوش همگی در نتیجه نهایی نقش دارند.
انتخاب دستگاه زمانی سادهتر میشود که نیاز هر صنعت را جداگانه بررسی کنیم.
در طلاسازی، بسیاری از قطعات کوچک و ظریف هستند و محل جوش باید با دقت بالا کنترل شود.
در تعمیرات طلا نیز ممکن است لازم باشد تنها یک نقطه مشخص از قطعه ترمیم شود، بدون اینکه حرارت اضافی به بخشهای اطراف منتقل شود.
برای این نوع کاربردها، کنترل انرژی و دقت فرآیند اهمیت زیادی دارد.
SPOT ایما میتواند برای کارگاههایی که تمرکز اصلی آنها روی جوشهای ظریف و کنترلشده است، گزینه مناسبی باشد.
در مقابل، اگر کارگاه علاوه بر تعمیرات ظریف با قطعات ضخیمتر نیز سروکار دارد، ARC 01 به دلیل ظرفیت جوشکاری تا ۲ میلیمتر میتواند انتخاب کاربردیتری باشد.
نقره نیز مانند طلا در بسیاری از کاربردها به جوش دقیق نیاز دارد.
در ساخت و تعمیر قطعات نقره، ظاهر محل اتصال، استحکام و کنترل حرارت اهمیت زیادی دارند.
اگر هدف کارگاه انجام جوشهای ظریف روی قطعات کوچک است، انتخاب دستگاهی با کنترل مناسب انرژی اهمیت بیشتری پیدا میکند.
بنابراین در این حوزه نیز باید بین ARC و SPOT بر اساس ضخامت واقعی قطعات و نوع تعمیرات تصمیم گرفت.
در تعمیر عینک، انتخاب دستگاه جوش مناسب اهمیت ویژهای دارد؛ زیرا فریمها معمولاً ظریف هستند و در بسیاری از موارد، ظاهر محل تعمیر نیز برای مشتری اهمیت دارد.
فریمهای استیل، تیتانیوم و سایر آلیاژها ممکن است نیازهای متفاوتی داشته باشند.
در این شرایط، دستگاه باید امکان کنترل مناسب فرآیند را فراهم کند تا انرژی بیش از نیاز به قطعه وارد نشود.
ARC 01 ایما در سایت برای کاربردهای عینکسازی و جوشکاری فلزات مختلف معرفی شده است
از طرف دیگر، برای کارگاههایی که تمرکز بیشتری روی قطعات بسیار ظریف دارند، بررسی SPOT نیز منطقی است.
در ساخت و تعمیر تجهیزات پزشکی، کیفیت اتصال و تکرارپذیری فرآیند اهمیت زیادی دارد.
قطعات پزشکی ممکن است از فلزات مختلف و با ضخامتهای متفاوت ساخته شوند؛ بنابراین انتخاب دستگاه باید بر اساس قطعه واقعی انجام شود.
برای قطعات ظریف، کنترل حرارت اهمیت بیشتری دارد و برای قطعات ضخیمتر، ظرفیت جوشکاری دستگاه باید بررسی شود.
به همین دلیل نمیتوان صرفاً بر اساس نام «تجهیزات پزشکی» یک مدل را برای تمام کاربردها پیشنهاد کرد.
در لابراتوارهای دندانسازی، قطعات کوچک و حساس زیادی وجود دارد که به اتصال دقیق نیاز دارند.
در این محیط، ایجاد جوش محکم مهم است؛ اما کنترل حرارت و جلوگیری از آسیب به قسمتهای اطراف نیز اهمیت دارد.
برای همین، در کاربردهای ظریف دندانپزشکی، دستگاههایی که کنترل دقیق فرآیند را در اختیار اپراتور قرار میدهند، مزیت بیشتری دارند.
در تابلوسازی و ساخت قطعات دکوراتیو، ممکن است با ورقها و قطعات فلزی متنوعی سروکار داشته باشید.
اگر بخش قابلتوجهی از کار شما مربوط به قطعات ضخیمتر باشد، ARC 01 میتواند انتخاب مناسبتری باشد.
اما اگر فعالیت شما بیشتر شامل قطعات کوچک، ظریف و حساس باشد، باید قابلیتهای SPOT نیز بررسی شود.
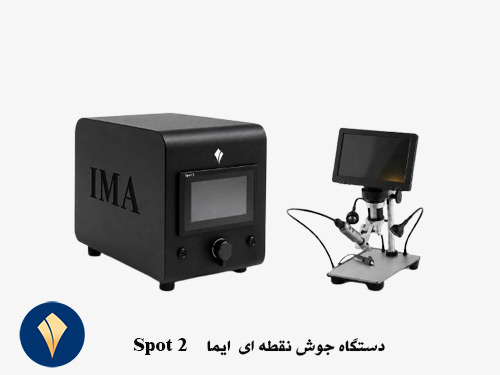
یکی از مهمترین موضوعاتی که هنگام انتخاب دستگاه جوش نقطهای ایما باید به آن توجه کرد، این است که کیفیت جوش فقط به دستگاه وابسته نیست.
گاهی کاربر با مشکل ضعیف شدن جوش مواجه میشود و تصور میکند قدرت دستگاه کافی نیست. در حالی که علت میتواند تنظیم نامناسب، سطح آلوده قطعه، وضعیت نامناسب الکترود یا انتخاب اشتباه پارامترها باشد.
از طرف دیگر، افزایش بیش از حد قدرت دستگاه برای جبران یک جوش ضعیف میتواند باعث سوختن جوش یا آسیب به قطعه شود.
برخی عوامل رایج عبارتاند از:
بنابراین اگر کیفیت اتصال پایین است، اولین راهحل همیشه افزایش قدرت دستگاه نیست.
سوختن جوش نیز ممکن است به دلایل مختلف اتفاق بیفتد.
افزایش بیش از حد انرژی، زمان نامناسب، تمرکز بیش از اندازه حرارت روی یک نقطه یا انتخاب تنظیمات نامتناسب با ضخامت قطعه میتواند باعث آسیب به محل جوش شود.
در قطعات بسیار ظریف، این موضوع اهمیت بیشتری دارد.
به همین دلیل دستگاهی که امکان کنترل مناسب پارامترها را فراهم کند، به اپراتور کمک میکند فرآیند را دقیقتر تنظیم کند.
در نهایت، دستگاه خوب باید در کنار مهارت اپراتور قرار بگیرد. هیچ دستگاهی نمیتواند تنظیم نادرست یا آمادهسازی نامناسب قطعه را بهطور کامل جبران کند.
حالا میتوانیم پاسخ سؤال اصلی مقاله را سادهتر کنیم.
اگر هنوز بین ARC یا SPOT مردد هستید، ابتدا نوع کارگاه و قطعاتی را که بیشترین حجم کاری شما را تشکیل میدهند مشخص کنید.
ARC 01 طبق مشخصات منتشرشده توسط ایما، برای جوشکاری قطعات فلزی تا ضخامت ۲ میلیمتر طراحی شده و در کاربردهایی مانند عینکسازی، تجهیزات پزشکی، طلا و نقره و تابلوسازی قابل استفاده است. (شرکت توسعه پردیس ایما)
در چنین کاربردهایی، هدف فقط ایجاد یک اتصال نیست؛ بلکه باید بتوان انرژی را کنترل کرد، حرارت اضافی را کاهش داد و کیفیت جوش را در تعمیرات مشابه تکرار کرد.
یک نکته مهم قبل از خرید
اگر هنوز نمیدانید کدام مدل برای شما مناسبتر است، انتخاب را فقط بر اساس قیمت، قدرت یا ظاهر دستگاه انجام ندهید.
بهتر است اطلاعات زیر را مشخص کنید:
جنس قطعه + ضخامت قطعه + نوع کاربرد + میزان ظرافت + حجم کار روزانه
با همین پنج مورد میتوان انتخاب دقیقتری بین ARC و SPOT داشت.
|
نوع فعالیت |
گزینه مناسبتر برای بررسی |
|---|---|
|
تعمیرات ظریف طلا |
SPOT |
|
ساخت و تعمیر نقره |
SPOT / ARC بر اساس ضخامت |
|
قطعات بسیار ظریف |
SPOT |
|
تعمیر فریم عینک |
SPOT / ARC بر اساس نوع قطعه |
|
جوشکاری قطعات ضخیمتر |
ARC |
|
تجهیزات پزشکی ظریف |
SPOT |
|
تجهیزات پزشکی با قطعات ضخیمتر |
ARC |
|
دندانپزشکی و قطعات کوچک |
SPOT |
|
تابلوسازی و قطعات فلزی ضخیمتر |
ARC |
|
کارگاه با قطعات متنوع |
ARC و بررسی نیازهای SPOT |
انتخاب دستگاه جوش نقطهای مناسب، یک انتخاب عمومی و یکسان برای همه کارگاهها نیست. آنچه ARC و SPOT را از نظر کاربردی متمایز میکند، نوع نیاز کارگاه، ضخامت قطعات، میزان ظرافت و سطح کنترلی است که اپراتور برای فرآیند جوش نیاز دارد.
ARC 01 ایما برای کارگاههایی که با قطعات فلزی متنوعتر و ضخامتهای بالاتر سروکار دارند، گزینهای قابل بررسی است و طبق مشخصات ایما تا ضخامت ۲ میلیمتر را پوشش میدهد.
در مقابل، SPOT ایما برای کارگاههایی که تمرکز اصلی آنها روی جوشکاری ظریف و کنترلشده است، انتخابی مناسب برای بررسی خواهد بود.
در هر دو حالت، کیفیت نهایی جوش به ترکیبی از دستگاه مناسب، تنظیم صحیح، آمادهسازی قطعه، الکترود مناسب و مهارت اپراتور وابسته است.
بنابراین اگر با ضعیف شدن جوش یا سوختن جوش مواجه هستید، قبل از تغییر دستگاه، پارامترهای فرآیند و شرایط قطعه را نیز بررسی کنید.
دستگاه جوش نقطهای ایما؛ انتخاب بر اساس نیاز واقعی کارگاه
اگر بین ARC و SPOT ایما مردد هستید، لازم نیست فقط بر اساس مشخصات روی کاغذ تصمیم بگیرید.
مشاوره و خرید دستگاه جوش نقطه ای ایما
اگر برای کارگاه خود به دنبال یک راهکار دقیق برای اتصال قطعات فلزی هستید، انتخاب دستگاه مناسب میتواند تأثیر زیادی بر کیفیت و سرعت کار داشته باشد.
کارشناسان ایما میتوانند با بررسی نوع فعالیت و قطعاتی که با آنها کار میکنید، برای انتخاب تجهیزات مناسب راهنماییتان کنند.
برای دریافت مشاوره تخصصی و اطلاع از شرایط خرید دستگاه جوش نقطه ای ایما، با کارشناسان ایما تماس بگیرید.
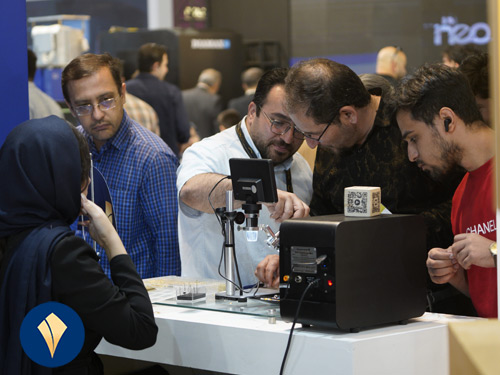
نمایشگاه طلا، جواهر، نقره، ساعت و صنایع وابسته اصفهان ۱۴۰۵، فرصتی برای گردهمایی فعالان صنعت، معرفی فناوریهای جدید و آشنایی با تجهیزات تخصصی مورد استفاده در کارگاهها بود. شرکت توسعه پردیس ایما نیز در این رویداد با حضور در غرفه خود، مجموعهای از تجهیزات جوش و آبکاری طلا و جواهر را معرفی و امکان مشاهده و تست عملی دستگاهها را برای بازدیدکنندگان فراهم کرد.
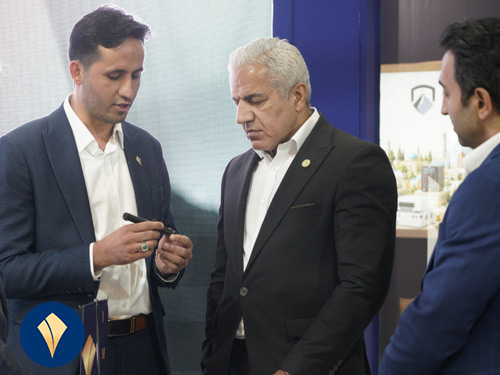
یکی از مهمترین اتفاقات حضور ایما در نمایشگاه طلا و جواهر اصفهان ۱۴۰۵، رونمایی از PEN، ترانس هوشمند آبکاری ماژیکی بود؛ محصولی که در این نمایشگاه برای نخستینبار به فعالان صنعت معرفی شد و در ادامه، عملکرد آن برای بازدیدکنندگان مورد آزمایش و بررسی قرار گرفت.
در جریان نمایشگاه طلا و جواهر اصفهان، ایما از محصول جدید خود با نام تجاری PEN رونمایی کرد.
PEN یک ترانس هوشمند آبکاری ماژیکی است که با رویکرد پاسخ به نیازهای جدید در حوزه آبکاری موضعی و دقیق طراحی شده است. فرم قلمی این دستگاه، امکان انجام فرآیند آبکاری در نقاط مشخص و موضعی را فراهم میکند و آن را به یکی از محصولات جدید ایما در حوزه تجهیزات آبکاری تبدیل کرده است.
رونمایی از PEN با حضور اتحادیه طلا و جواهر انجام شد و این محصول در حضور فعالان و متخصصان صنعت معرفی شد.
پس از رونمایی، بازدیدکنندگان نمایشگاه فرصت داشتند عملکرد دستگاه را از نزدیک مشاهده کنند. تیم ایما نیز در طول نمایشگاه درباره نحوه کار، کاربردها و ویژگیهای PEN توضیحات لازم را به بازدیدکنندگان ارائه کرد.
معرفی PEN در نمایشگاه اصفهان، بخشی از رویکرد ایما برای توسعه تجهیزات مدرن آبکاری و ارائه راهکارهای تخصصی متناسب با نیاز کارگاهها و فعالان صنعت بود.
تست و معرفی تجهیزات جوش نقطهای ایما
در کنار رونمایی از PEN، بخش مهمی از غرفه ایما به معرفی و تست دستگاههای جوش نقطهای اختصاص داشت.
بازدیدکنندگان در طول نمایشگاه امکان مشاهده عملکرد دستگاهها، بررسی نمونههای جوش و دریافت توضیحات تخصصی درباره کاربرد تجهیزات را داشتند.
ارائه عملی دستگاهها به بازدیدکنندگان کمک کرد تا پیش از انتخاب تجهیزات، با نحوه عملکرد و کاربرد هر دستگاه آشنا شوند و سؤالات خود را مستقیماً با کارشناسان ایما مطرح کنند.
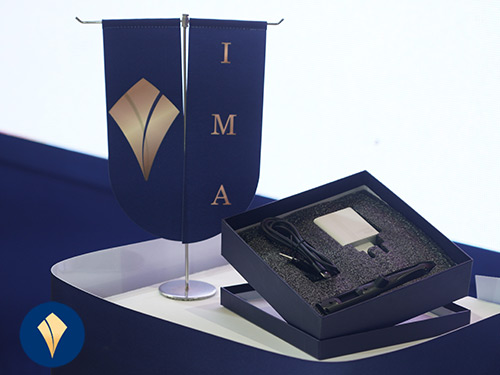
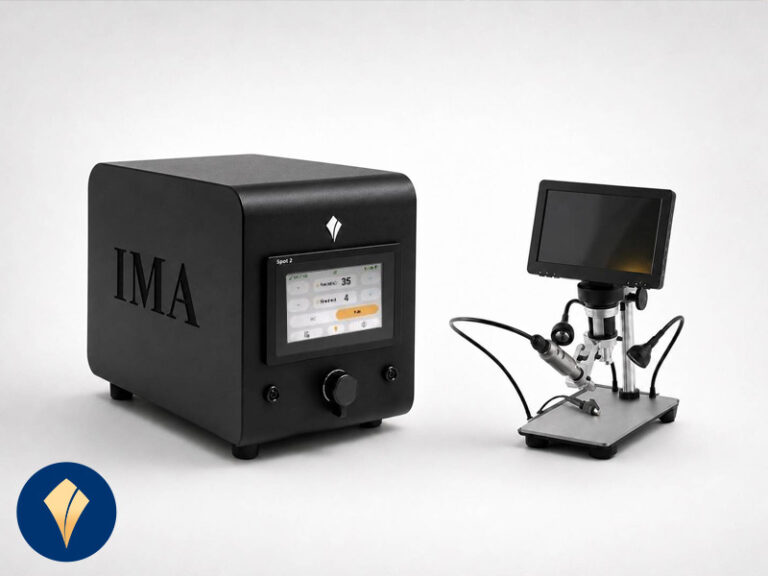
Spot 2 یکی از تجهیزات اصلی ایما بود که در نمایشگاه اصفهان معرفی و تست شد.
این دستگاه جوش نقطهای دیجیتال به نمایشگر رنگی و پنل کنترل دیجیتال مجهز است و امکان تنظیم پارامترهای جوشکاری از جمله توان و زمان جوش را در اختیار کاربر قرار میدهد.
Spot 2 همچنین دارای پدال دیجیتال و مانیتور است و قابلیت استفاده از حالتهای مختلف جوشکاری را در اختیار کاربر قرار میدهد.
در طول نمایشگاه، نمونههای مختلف با استفاده از دستگاه مورد بررسی قرار گرفت و بازدیدکنندگان توانستند عملکرد Spot 2 را از نزدیک مشاهده کنند.
این دستگاه برای کاربردهای مختلف در حوزههایی مانند ساخت و تعمیر زیورآلات و قطعات ظریف قابل استفاده است و انتخاب تنظیمات مناسب آن، با توجه به جنس و نوع قطعه و شرایط فرآیند انجام میشود.
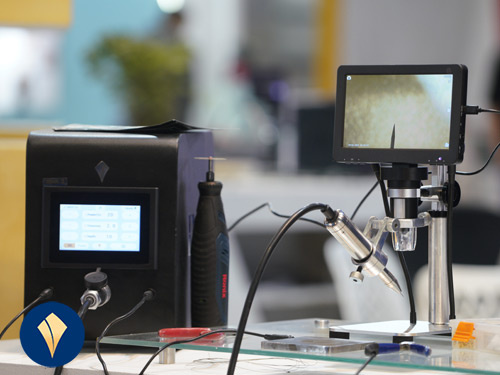
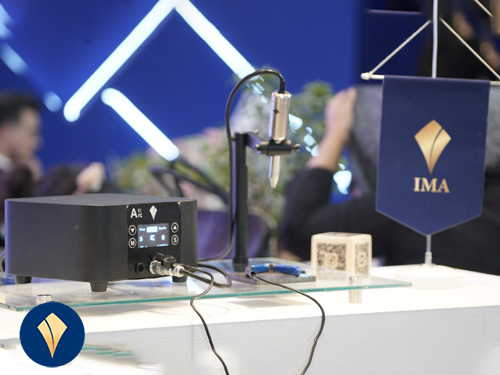
در کنار Spot 02، ARC 01 نیز در غرفه ایما ارائه شد.
ARC 01 برای کاربردهایی طراحی شده است که نیاز به جوشکاری دقیق و کنترلشده دارند و میتواند در حوزههای مختلف صنعتی و تخصصی مورد استفاده قرار گیرد.
حضور همزمان Spot 2 و ARC 01 در نمایشگاه این امکان را برای بازدیدکنندگان فراهم کرد تا با تفاوت کاربردهای این دو دستگاه آشنا شوند و با توجه به نوع قطعه، جنس، ضخامت و فرآیند مورد نظر، برای انتخاب تجهیزات مناسب با کارشناسان ایما مشورت کنند.
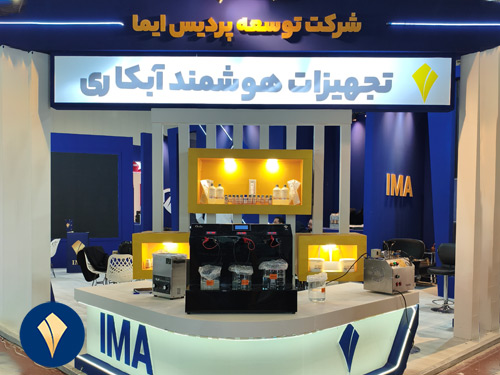
بخش دیگری از غرفه ایما به تجهیزات مدرن آبکاری اختصاص داشت.
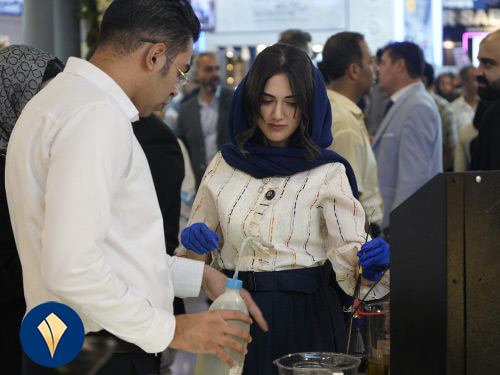
در این بخش، بازدیدکنندگان با تجهیزات آبکاری ایما آشنا شدند و نمونههای مختلف فرآیند آبکاری را مشاهده کردند. همچنین امکان گفتوگو با کارشناسان درباره نیازهای کارگاهی و فرآیندهای مرتبط با آبکاری فراهم بود.
نمایش عملی تجهیزات باعث شد بازدیدکنندگان بتوانند عملکرد دستگاهها را در کنار توضیحات فنی بررسی کنند و پرسشهای خود را درباره انتخاب تجهیزات مناسب برای کارگاه مطرح کنند.
برای ایما، ارائه تجهیزات آبکاری در نمایشگاه صرفاً معرفی یک محصول نبود؛ بلکه فرصتی برای ارتباط مستقیم با کاربران و شناخت دقیقتر نیازهای فعالان این حوزه بود.
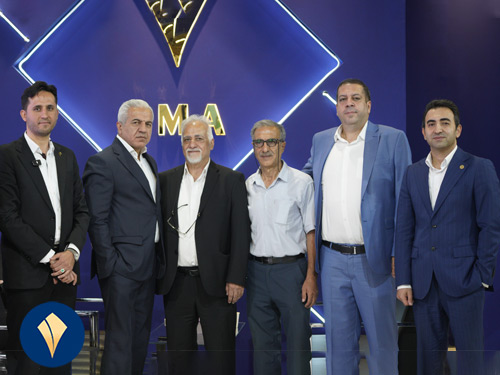
یکی از بخشهای ارزشمند حضور ایما در نمایشگاه طلا و جواهر اصفهان ۱۴۰۵، دیدار با مشتریان قدیمی و کاربران تجهیزات ایما بود.
برخی از مشتریانی که پیش از این از محصولات ایما استفاده کرده بودند، در طول نمایشگاه از غرفه بازدید کردند و درباره تجربه استفاده از دستگاهها و عملکرد تجهیزات با تیم ایما گفتوگو داشتند.
بازخورد مستقیم کاربران، برای یک مجموعه تولیدکننده تجهیزات تخصصی اهمیت زیادی دارد؛ زیرا تجربه واقعی کارگاهها میتواند اطلاعات ارزشمندی درباره نیازهای موجود، چالشهای کاری و مسیر توسعه محصولات آینده ارائه دهد.
ارتباط ایما با مشتریان نیز به زمان خرید دستگاه محدود نمیشود و آموزش، پشتیبانی و ارتباط مستمر با کاربران از بخشهای مهم این مسیر است.
در طول نمایشگاه، جمعی از تولیدکنندگان محتوا نیز از غرفه ایما بازدید کردند.
این افراد ضمن آشنایی با تجهیزات جوش و آبکاری، توضیحات کارشناسان ایما را درباره محصولات دریافت کردند و از نزدیک با عملکرد دستگاهها و نمونههای ارائهشده آشنا شدند.
بخشی از این تجربه نیز از طریق محتوای منتشرشده در فضای دیجیتال با مخاطبان به اشتراک گذاشته شد؛ موضوعی که کمک کرد بخشی از فضای نمایشگاه و فعالیتهای ایما برای علاقهمندانی که امکان حضور در محل نمایشگاه را نداشتند نیز قابل مشاهده باشد.
حضور در نمایشگاه طلا و جواهر اصفهان تنها به معرفی محصولات محدود نبود.
در طول چهار روز برگزاری نمایشگاه، صاحبان کارگاهها، تولیدکنندگان، تعمیرکاران، فعالان حوزه طلا و جواهر و متخصصان مرتبط با تجهیزات جوش و آبکاری از غرفه ایما بازدید کردند.
بخش قابل توجهی از این ارتباطات به گفتوگو درباره نیازهای واقعی کارگاهها اختصاص داشت؛ از انتخاب دستگاه جوش نقطهای طلا گرفته تا بررسی تجهیزات آبکاری و آشنایی با فناوریهای جدیدی مانند PEN.
این ارتباط مستقیم به ایما کمک میکند تا شناخت دقیقتری از نیازهای کاربران داشته باشد و در مسیر توسعه محصولات و ارائه راهکارهای کاربردیتر، بازخوردهای بازار را در نظر بگیرد.
حضور ایما در نمایشگاه طلا و جواهر اصفهان ۱۴۰۵ مجموعهای از فعالیتها را در بر داشت؛ از رونمایی یک محصول جدید تا تست عملی دستگاههای جوش و آبکاری و دیدار با مشتریان و فعالان صنعت.
در این میان، رونمایی از PEN، ترانس هوشمند آبکاری ماژیکی ایما یکی از مهمترین بخشهای حضور مجموعه در این رویداد بود.
در کنار PEN، معرفی و تست Spot 2 و ARC 01 و نمایش تجهیزات آبکاری، امکان آشنایی نزدیکتر بازدیدکنندگان با بخشی از محصولات و راهکارهای ایما را فراهم کرد.
حضور مشتریان قدیمی، گفتوگو با فعالان صنعت و دریافت بازخورد مستقیم از کاربران نیز بخش دیگری از تجربه ایما در این نمایشگاه بود.
ایما از تمامی بازدیدکنندگان، مشتریان، فعالان صنعت، متخصصان و تولیدکنندگان محتوایی که در طول نمایشگاه از غرفه مجموعه بازدید کردند و با تیم ایما به گفتوگو پرداختند، قدردانی میکند.
در گالری زیر میتوانید تصاویری از حضور ایما در نمایشگاه طلا و جواهر اصفهان ۱۴۰۵، رونمایی از PEN، تست تجهیزات جوش و آبکاری، دیدار با مشتریان و بازدیدکنندگان و فعالیتهای غرفه ایما را مشاهده کنید.
آشنایی بیشتر با تجهیزات ایما
اگر در زمینه طلا و جواهر، نقره، تعمیرات، دندانپزشکی، تجهیزات پزشکی یا سایر حوزههای مرتبط با جوش و آبکاری فعالیت میکنید، میتوانید برای انتخاب تجهیزات متناسب با نیاز خود با کارشناسان ایما در ارتباط باشید.
برای دریافت اطلاعات فنی و آشنایی بیشتر با Spot 02، ARC 01، تجهیزات آبکاری و ترانس هوشمند آبکاری ماژیکی PEN، همچنین اطلاع از شرایط خرید و قیمت محصولات، با کارشناسان ایما تماس بگیرید.
در صنایع الکترونیک، ایجاد اتصال مطمئن میان قطعات کوچک و فلزی اهمیت زیادی دارد. استفاده از روش مناسب میتواند دقت کار را افزایش دهد و احتمال آسیب به قطعات حساس را کاهش دهد. دستگاه جوش نقطه ای یکی از تجهیزات کاربردی برای ایجاد اتصالات متمرکز و سریع در قطعات فلزی است. این فناوری علاوه بر الکترونیک، در کارگاههای طلاسازی، نقرهسازی، تعمیر عینک و برخی تجهیزات پزشکی و دندانپزشکی نیز کاربرد دارد. در این مقاله با کاربرد جوش در صنایع الکترونیک، مزایای آن و نکات مهم انتخاب دستگاه مناسب آشنا میشویم.
جوش نقطهای یکی از روشهای اتصال دو قطعه فلزی است. در این فرآیند، جریان الکتریکی از محل تماس قطعات عبور میکند و مقاومت الکتریکی موجود در این ناحیه باعث ایجاد حرارت میشود. در نتیجه، اتصال در یک محدوده مشخص و کنترلشده شکل میگیرد.
متمرکز بودن انرژی در محل اتصال، یکی از مهمترین مزایای این روش است. به همین دلیل، جوش نقطهای میتواند برای برخی قطعات کوچک و ظریف که به کنترل حرارت نیاز دارند، گزینه مناسبی باشد.
در صنایع الکترونیک، بسیاری از قطعات دارای ابعاد کوچک و ساختار حساس هستند. انتقال حرارت بیش از حد به این قطعات ممکن است باعث تغییر شکل یا آسیب به بخشهای اطراف شود. به همین دلیل، کنترل میزان انرژی، زمان و محل اعمال جریان اهمیت زیادی دارد.
استفاده از این روش در کاربردهای مناسب میتواند مزایای زیر را به همراه داشته باشد:
البته کیفیت اتصال تنها به دستگاه وابسته نیست. جنس فلز، ضخامت قطعه، شکل اتصال، فشار الکترود، جریان و زمان جوش نیز در نتیجه نهایی تأثیر دارند.
لحیمکاری و جوش نقطهای هر دو برای ایجاد اتصال در صنایع مختلف استفاده میشوند، اما عملکرد یکسانی ندارند.
در لحیمکاری، یک ماده واسط مانند سیم لحیم برای اتصال قطعات استفاده میشود. در مقابل، جوش نقطهای با اعمال جریان الکتریکی و ایجاد حرارت در محل تماس، اتصال را شکل میدهد.
بنابراین نمیتوان یک روش را بهصورت کلی جایگزین روش دیگر دانست. انتخاب بین لحیمکاری و جوش نقطهای باید بر اساس جنس قطعات، ضخامت، نوع اتصال و کاربرد نهایی انجام شود.
کاربرد دستگاه جوش نقطه ای در صنایع الکترونیک به نوع قطعه و جنس فلز بستگی دارد. با این حال، در برخی فرآیندهای تولید، مونتاژ و تعمیر میتوان از این فناوری برای ایجاد اتصال میان قطعات فلزی کوچک استفاده کرد.
هدف اصلی در این کاربردها، ایجاد اتصال مناسب با کنترل انرژی و جلوگیری از انتقال حرارت غیرضروری به بخشهای حساس است.
در بعضی تجهیزات الکترونیکی، سیمها، نوارها و قطعات فلزی کوچک باید به یکدیگر یا به یک بخش فلزی مشخص متصل شوند.
روشهای سنتی ممکن است در برخی شرایط باعث انتقال حرارت به قسمتهای اطراف شوند. در مقابل، جوش نقطهای امکان تمرکز انرژی در محل موردنظر را فراهم میکند.
البته برای رسیدن به نتیجه مناسب، باید جریان، زمان پالس و فشار الکترود متناسب با قطعه انتخاب شود.
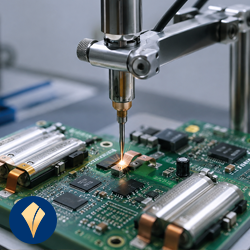
یکی از کاربردهای شناختهشده جوش نقطهای، اتصال نوارهای فلزی به سلولهای باتری است.
در این فرآیند، اتصال باید به اندازه کافی محکم باشد، اما حرارت نباید به شکل غیرضروری به سلول منتقل شود. به همین دلیل، کنترل دقیق انرژی و زمان جوش اهمیت بالایی دارد.
در این نوع کاربرد، استفاده از تنظیمات یکسان برای تمام باتریها توصیه نمیشود. نوع سلول، جنس نوار و ضخامت آن باید هنگام تعیین پارامترهای جوش در نظر گرفته شود.
کارگاههای تعمیراتی معمولاً با قطعاتی روبهرو هستند که به اتصال مجدد یا ترمیم یک بخش فلزی کوچک نیاز دارند.
در چنین شرایطی، سرعت و دقت فرآیند اهمیت زیادی دارد. استفاده از یک دستگاه جوشکاری قطعات ظریف میتواند انجام برخی اتصالات را سادهتر و کنترلشدهتر کند.
با این حال، قبل از اجرای اتصال روی قطعه اصلی بهتر است پارامترهای دستگاه روی نمونه مشابه آزمایش شوند.

در کارگاههایی که با قطعات مختلف سروکار دارند، استفاده از تنظیمات ثابت همیشه نتیجه مطلوبی ایجاد نمیکند. تغییر جنس، ضخامت یا شکل قطعه میتواند نیاز به تنظیم مجدد دستگاه داشته باشد.
به همین دلیل، کنترل دیجیتال یکی از ویژگیهای مهم تجهیزات مدرن جوش نقطهای محسوب میشود.
جریان و زمان اعمال انرژی از عوامل مهم در کیفیت اتصال هستند.
اگر انرژی کمتر از مقدار موردنیاز باشد، اتصال ممکن است استحکام کافی نداشته باشد. از طرف دیگر، افزایش بیش از حد انرژی میتواند باعث آسیب، تغییر شکل یا ایجاد آثار حرارتی روی قطعه شود.
قابلیت تنظیم دقیق پارامترها به اپراتور اجازه میدهد فرآیند را متناسب با شرایط قطعه کنترل کند.
در فناوریهای جدید، انرژی میتواند به شکل پالسهای کنترلشده به محل اتصال منتقل شود.
جوش پالسی در کار با قطعات ظریف اهمیت ویژهای دارد؛ زیرا امکان کنترل بهتر فرآیند را فراهم میکند.
این فناوری تنها به صنایع الکترونیک محدود نیست و در برخی کاربردهای طلاسازی، نقرهسازی، تعمیر عینک و تجهیزات تخصصی نیز مورد استفاده قرار میگیرد.
وجود نمایشگر دیجیتال باعث میشود اپراتور بتواند پارامترهای تنظیمشده را راحتتر مشاهده کند.
این موضوع در کارگاههایی که چند نوع قطعه با ضخامت و جنس متفاوت دارند، اهمیت بیشتری پیدا میکند.
یک رابط کاربری مناسب همچنین میتواند فرآیند تنظیم دستگاه را سریعتر و استفاده روزمره از آن را سادهتر کند.
در برخی کاربردهای کارگاهی، کنترل مناسب زمان اجرای جوش اهمیت زیادی دارد. پدال مناسب میتواند به اپراتور اجازه دهد فرآیند را با کنترل بیشتری اجرا کند و دستهای خود را برای قرار دادن قطعه در موقعیت صحیح آزاد نگه دارد.

فناوری اتصال نقطهای فقط به صنایع الکترونیک محدود نمیشود. بسیاری از کارگاههای تخصصی نیز با قطعات فلزی کوچک و ظریف کار میکنند و به روشی دقیق برای اتصال یا تعمیر آنها نیاز دارند.
به همین دلیل، استفاده از دستگاه جوش نقطه ای در حوزههایی مانند طلاسازی، نقرهسازی، تعمیر عینک و برخی تجهیزات پزشکی و دندانپزشکی نیز قابل توجه است.
در ساخت و تعمیر زیورآلات، ظرافت قطعه اهمیت زیادی دارد. حرارت بیش از اندازه یا کنترلنشده میتواند روی ظاهر و ساختار قطعه تأثیر بگذارد.
استفاده از تجهیزات مناسب جوش میتواند در برخی تعمیرات و اتصالات ظریف طلا و نقره مفید باشد.
برای این کارگاهها، کنترل انرژی، دقت محل اتصال و امکان تنظیم پارامترها از ویژگیهای مهم دستگاه محسوب میشوند.
فریمهای عینک دارای بخشهای کوچک و ظریفی هستند که ممکن است در اثر ضربه یا استفاده طولانیمدت آسیب ببینند.
در بعضی تعمیرات، ایجاد اتصال دقیق روی بخش آسیبدیده اهمیت زیادی دارد. به همین دلیل، جوش عینک یکی از کاربردهای تخصصی تجهیزات جوشکاری دقیق به شمار میرود.
برخی تجهیزات پزشکی و دندانپزشکی نیز از قطعات فلزی کوچک تشکیل شدهاند. در تولید یا تعمیر این قطعات، دقت اتصال و کنترل فرآیند اهمیت زیادی دارد.
با توجه به حساسیت این حوزهها، انتخاب روش اتصال باید بر اساس جنس، ابعاد و استانداردهای مربوط به قطعه انجام شود.
در تابلوسازی و تجهیزات الکتریکی نیز ممکن است با اتصالات فلزی کوچک مواجه شویم.
در چنین مواردی، دستگاه جوش نقطهای میتواند برای کاربردهای مشخصی در مونتاژ یا تعمیر مورد استفاده قرار گیرد؛ البته به شرطی که جنس و نوع اتصال با قابلیتهای دستگاه سازگار باشد.
انتخاب یک دستگاه مناسب فقط با مقایسه قیمت یا توان آن انجام نمیشود. نوع کارگاه، جنس قطعات، ضخامت فلز و حجم استفاده، همگی باید در نظر گرفته شوند.
اگر قرار است دستگاه در چند حوزه مختلف مانند طلا، نقره، عینک یا قطعات فلزی ظریف استفاده شود، قابلیت تنظیم دقیق پارامترها اهمیت بیشتری پیدا میکند.
فلزات مختلف رفتار متفاوتی در برابر جریان و حرارت دارند. بنابراین، قبل از خرید باید مشخص شود دستگاه قرار است برای چه فلزاتی استفاده شود.
برای مثال، شرایط جوشکاری طلا، نقره و فلزات مورد استفاده در تجهیزات الکترونیکی الزاماً یکسان نیست.
ضخامت فلز یکی از عوامل مؤثر بر تنظیمات جوش است.
اگر کارگاه بیشتر با قطعات بسیار ظریف سروکار دارد، دستگاه باید امکان کنترل مناسب انرژی را داشته باشد. در مقابل، قطعات ضخیمتر ممکن است به پارامترهای متفاوتی نیاز داشته باشند.
امکان تنظیم پارامترهای اصلی، انعطافپذیری دستگاه را افزایش میدهد.
دستگاهی که بتواند انرژی و زمان اعمال جریان را متناسب با قطعه تنظیم کند، برای کارگاههای متنوع کاربردیتر خواهد بود.
در کار با قطعات حساس، کنترل انرژی اهمیت زیادی دارد. قابلیت استفاده از فرآیند پالسی و کنترل بهتر شرایط حرارتی میتواند به اپراتور کمک کند تا فرآیند جوش را دقیقتر مدیریت کند.
در خرید تجهیزات صنعتی، کیفیت ساخت تنها عامل مهم نیست. خدمات پس از فروش، تأمین قطعات، آموزش و امکان دریافت مشاوره فنی نیز باید بررسی شود.
بهخصوص برای کارگاههایی که دستگاه بهصورت روزانه مورد استفاده قرار میگیرد، دسترسی به پشتیبانی تخصصی اهمیت زیادی دارد.
دستگاه جوش نقطه ای ایما با هدف پاسخگویی به نیاز کارگاههایی طراحی شده است که با اتصالات دقیق و قطعات ظریف سروکار دارند.
قابلیتهای کنترلی، تنظیم پارامترهای جوش، سیستم دیجیتال و فناوری جوش پالسی از جمله ویژگیهایی هستند که در تجهیزات مدرن ایما مورد توجه قرار گرفتهاند.
این تجهیزات میتوانند برای بررسی و استفاده در حوزههایی مانند طلاسازی، نقرهسازی، تعمیر عینک، تجهیزات پزشکی، دندانپزشکی و برخی کاربردهای مرتبط با الکترونیک مورد توجه قرار گیرند.
با این حال، انتخاب مدل و تنظیمات مناسب باید بر اساس کاربرد واقعی کارگاه انجام شود. نوع فلز، ضخامت قطعه، شکل اتصال و حجم کاری از مهمترین عواملی هستند که هنگام انتخاب باید بررسی شوند.
جوش در صنایع الکترونیک زمانی کاربردی است که اتصال موردنظر به دقت، سرعت و کنترل مناسب نیاز داشته باشد. تمرکز انرژی در یک محدوده مشخص باعث شده است جوش نقطهای برای برخی اتصالات فلزی کوچک و ظریف مورد توجه قرار گیرد.
کاربرد این فناوری نیز به الکترونیک محدود نمیشود. کارگاههای طلا و نقره، تعمیرات عینک، تجهیزات پزشکی و دندانپزشکی و برخی فعالیتهای تابلوسازی نیز میتوانند در کاربردهای مناسب از این روش استفاده کنند.
با این حال، انتخاب دستگاه باید بر اساس نیاز واقعی کارگاه انجام شود. جنس و ضخامت قطعات، نوع اتصال، میزان استفاده و سطح کنترل موردنیاز از مهمترین عوامل در این تصمیم هستند.
مشاوره و خرید دستگاه جوش نقطه ای ایما
اگر برای کارگاه خود به دنبال یک راهکار دقیق برای اتصال قطعات فلزی هستید، انتخاب دستگاه مناسب میتواند تأثیر زیادی بر کیفیت و سرعت کار داشته باشد.
کارشناسان ایما میتوانند با بررسی نوع فعالیت و قطعاتی که با آنها کار میکنید، برای انتخاب تجهیزات مناسب راهنماییتان کنند.
برای دریافت مشاوره تخصصی و اطلاع از شرایط خرید دستگاه جوش نقطه ای ایما، با کارشناسان ایما تماس بگیرید.
صنعت طلا و جواهر فقط به ویترینهای درخشان و محصولات نهایی محدود نمیشود. پشت هر قطعه طلا، مجموعهای از فرآیندهای دقیق تولید، تعمیر، اتصال، پرداخت و آبکاری قرار دارد که انجام صحیح آنها به دانش فنی و تجهیزات تخصصی طلاسازی نیاز دارد.
در همین راستا، دهمین نمایشگاه طلا و جواهر شیراز از ۲۸ مهر تا ۱ آبان ۱۴۰۵ برگزار میشود؛ رویدادی که در کنار طلا، نقره، جواهرات، گوهرسنگها و ساعت، بخش مهمی را به ماشینآلات و صنایع وابسته اختصاص داده است.
این ویژگی، نمایشگاه امسال را به فرصتی برای فعالان صنعت تبدیل میکند تا علاوه بر مشاهده محصولات نهایی، با بخشی از فناوریها و ماشین آلات صنعت طلا و جواهر نیز از نزدیک آشنا شوند.
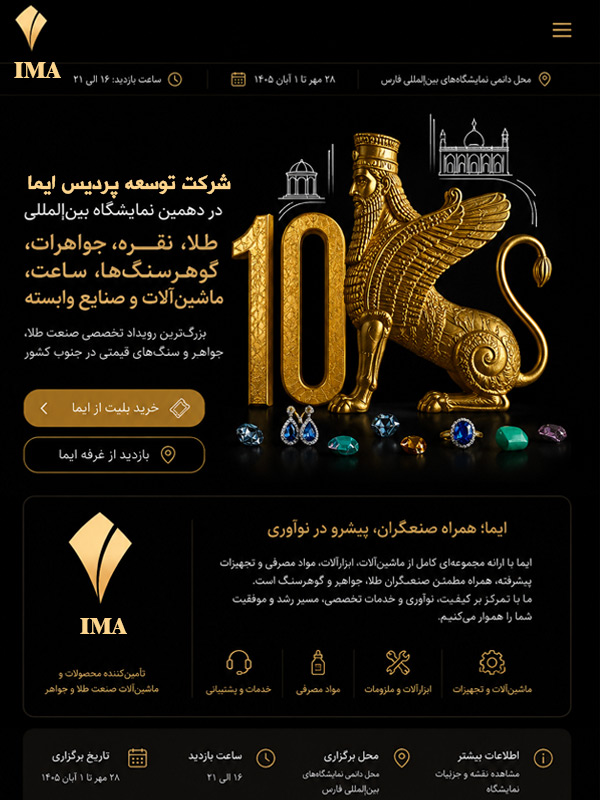
دهمین نمایشگاه طلا و جواهر شیراز در محل دائمی نمایشگاههای بینالمللی استان فارس برگزار خواهد شد.
اطلاعات برگزاری این رویداد طبق پوستر رسمی نمایشگاه:
قرار گرفتن ماشینآلات طلاسازی و تجهیزات مرتبط در کنار محصولات این صنعت، نشاندهنده اهمیت روزافزون فناوری در فرآیند تولید و توسعه کارگاههای طلاسازی است.
در یک کارگاه طلاسازی، کیفیت محصول نهایی تنها به مهارت سازنده وابسته نیست. انتخاب ابزار و تجهیزات مناسب نیز میتواند روی سرعت، دقت، کیفیت و حتی میزان ضایعات تولید تأثیر بگذارد.
با افزایش رقابت در بازار، کارگاهها بیش از گذشته به دنبال روشهایی هستند که بتوانند تولید خود را دقیقتر و کنترلشدهتر انجام دهند.
به همین دلیل، تجهیزات طلاسازی دیگر صرفاً ابزارهای جانبی محسوب نمیشوند. دستگاههای تخصصی میتوانند بخشی از فرآیند تولید را سریعتر، دقیقتر و قابل تکرار کنند.
از جمله حوزههایی که استفاده از تجهیزات تخصصی در آن اهمیت دارد میتوان به موارد زیر اشاره کرد:
نمایشگاه طلا و جواهر شیراز ۱۴۰۵ میتواند فرصت مناسبی برای آشنایی با چنین فناوریهایی باشد.
یکی از مهمترین تغییرات سالهای اخیر در صنعت طلا و جواهر، حرکت از روشهای سنتی به سمت فرآیندهای دقیقتر و کنترلشدهتر است.
در روشهای سنتی، نتیجه بسیاری از عملیات به تجربه فرد و شرایط اجرای کار وابسته است. استفاده از تجهیزات مدرن میتواند بخشی از این فرآیند را استانداردتر کند.
برای مثال، در فرآیند اتصال قطعات ظریف، کنترل دقیق پارامترهای جوش میتواند به ایجاد اتصال یکنواختتر و کاهش آسیب به قطعه کمک کند.
همین موضوع باعث شده دستگاه جوش نقطه ای در بسیاری از کاربردهای تخصصی، از تعمیرات گرفته تا ساخت قطعات ظریف، مورد توجه قرار گیرد.
از طرف دیگر، در فرآیندهای تکمیلی نیز استفاده از دستگاه آبکاری و تجهیزات مناسب میتواند کنترل بیشتری بر فرآیند آبکاری ایجاد کند.
بنابراین فناوری را نباید جدا از مهارت طلاساز دید؛ بلکه تجهیزات مناسب میتوانند در کنار تجربه و دانش فنی، کیفیت کارگاه را ارتقا دهند.
یکی از مزیتهای نمایشگاههای تخصصی، امکان مشاهده تجهیزات از نزدیک است.
برای صاحب یک کارگاه، مطالعه مشخصات یک دستگاه بهتنهایی همیشه برای تصمیمگیری کافی نیست. مشاهده عملکرد دستگاه، بررسی امکانات، گفتوگو با تولیدکننده و مطرح کردن نیازهای واقعی کارگاه میتواند دید دقیقتری برای انتخاب تجهیزات ایجاد کند.
به همین دلیل، نمایشگاه طلا شیراز میتواند برای گروههای مختلفی جذاب باشد؛ از طلاسازان و جواهرفروشان گرفته تا تعمیرکاران، تولیدکنندگان، تأمینکنندگان مواد و تجهیزات و فعالان حوزه ماشینآلات.
این ارتباط مستقیم همچنین به تولیدکنندگان تجهیزات کمک میکند تا نیازهای واقعی بازار را بهتر بشناسند و محصولات خود را متناسب با شرایط کارگاههای داخلی توسعه دهند.
مخاطبان این رویداد تنها فروشندگان طلا و جواهر نیستند.
دهمین نمایشگاه طلا و جواهر شیراز میتواند برای گروههای زیر نیز جذاب باشد:
طلاسازان و تولیدکنندگان
افرادی که به دنبال افزایش ظرفیت تولید، کاهش خطا یا بهروزرسانی تجهیزات کارگاه خود هستند، میتوانند با گزینههای مختلف تجهیزات کارگاه طلاسازی آشنا شوند.
تعمیرکاران طلا و جواهر
تعمیرات قطعات ظریف به ابزارهایی نیاز دارد که بتوانند با دقت بالا روی قطعات کوچک کار کنند. آشنایی با تجهیزات جدید میتواند راهکارهای تازهای برای این بخش ایجاد کند.
فعالان ماشینآلات و تجهیزات
نمایشگاه فرصتی برای معرفی محصولات، برقراری ارتباط با مشتریان و شناخت روندهای جدید بازار ماشین آلات طلاسازی خواهد بود.
کارگاههایی که قصد توسعه دارند
برای مجموعههایی که قصد تجهیز یک کارگاه جدید یا ارتقای تجهیزات فعلی خود را دارند، حضور در نمایشگاه میتواند مرحله مناسبی برای بررسی گزینههای موجود باشد.
یک قطعه جواهر زمانی به محصول نهایی تبدیل میشود که چندین مرحله مختلف با دقت پشت سر گذاشته شود.
طراحی، ساخت، اتصال، پرداخت و عملیات تکمیلی هرکدام نیازمند دانش و ابزار مناسب هستند. در این میان، تجهیزات صنعت طلا و جواهر نقش مهمی در تبدیل مهارت فردی به یک فرآیند دقیق و قابل کنترل دارند.
به همین دلیل، شاید یکی از جذابترین بخشهای دهمین نمایشگاه شیراز نه فقط چیزی باشد که در ویترین دیده میشود، بلکه تجهیزاتی باشد که در پشت صحنه ساخت آن محصولات قرار دارند.
این نگاه، نمایشگاه را از یک رویداد صرفاً تجاری فراتر میبرد و آن را به محلی برای آشنایی با مسیر آینده تولید در صنعت طلا و جواهر تبدیل میکند.
شرکت توسعه پردیس ایما با تمرکز بر تولید تجهیزات تخصصی، بخشی از فعالیت خود را به نیازهای فنی صنایع مختلف از جمله صنعت طلا و جواهر اختصاص داده است.
دستگاههای جوش نقطهای و تجهیزات آبکاری، از جمله راهکارهایی هستند که میتوانند در بخشهایی از فرآیند تولید و تعمیرات مورد استفاده قرار گیرند.
برای ایما، حضور در رویدادهای تخصصی فرصتی است تا ارتباط نزدیکتری با فعالان بازار شکل بگیرد و نیازهای واقعی کارگاهها و تولیدکنندگان از نزدیک بررسی شود.
در نهایت، هدف از توسعه تجهیزات تخصصی طلاسازی تنها جایگزین کردن یک ابزار جدید نیست؛ بلکه ایجاد شرایطی است که صنعتگر بتواند با دقت، کنترل و بهرهوری بیشتری کار کند.
شیراز؛ یک قرار تخصصی برای فعالان صنعت طلا
دهمین نمایشگاه طلا و جواهر شیراز در شرایطی برگزار میشود که فناوری و تجهیزات تخصصی به بخش جداییناپذیر بسیاری از فرآیندهای تولید تبدیل شدهاند.
قرار گرفتن طلا و جواهر در کنار ماشینآلات، تجهیزات و صنایع وابسته میتواند فرصت مناسبی برای آشنایی فعالان این حوزه با فناوریهای جدید، مقایسه تجهیزات و شکلگیری ارتباط میان تولیدکنندگان و مصرفکنندگان تخصصی باشد.
برای کسانی که به دنبال شناخت روندهای جدید صنعت طلا و جواهر هستند، شیراز در مهرماه ۱۴۰۵ میتواند یکی از رویدادهای قابل توجه تقویم نمایشگاهی باشد.
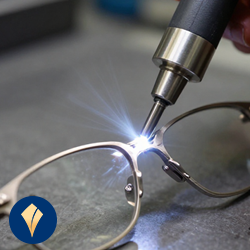
دستگاه جوش نقطه ای یکی از تجهیزات کاربردی برای جوشکاری و تعمیر فریمهای عینک، بهویژه فریمهای ظریف و تیتانیومی، است. در این روش، اتصال قطعات با کنترل مناسب حرارت انجام میشود و میتوان احتمال آسیب به بخشهای اطراف محل جوش را کاهش داد. برای تعمیر فریم عینک، علاوه بر استحکام اتصال، عواملی مانند جنس آلیاژ، ضخامت قطعه و تنظیم پارامترهای جوش اهمیت دارند. در این مقاله با کاربرد دستگاه جوش نقطه ای در عینکسازی، جوش تیتانیوم، اهمیت گاز آرگون، دلایل ضعیف شدن جوش و سوختن جوش و نکات مهم انتخاب دستگاه مناسب آشنا میشویم.
در ساخت و تعمیر فریم عینک، اتصال قطعات کوچک فلزی یکی از بخشهای حساس کار است. قسمتهایی مانند دسته، لولا، پل و سایر اجزای فریم ممکن است بر اثر فشار، ضربه یا استفاده طولانیمدت دچار شکستگی شوند.
در چنین شرایطی، انتخاب روش مناسب برای جوش عینک اهمیت زیادی دارد. جوش باید به اندازه کافی مستحکم باشد و در عین حال، حرارت اضافی به قسمتهای اطراف منتقل نکند.
جوش نقطهای یکی از روشهای جوشکاری مقاومتی است. در این فرآیند، جریان الکتریکی از محل اتصال عبور میکند و در اثر مقاومت الکتریکی، حرارت در ناحیه مشخصی ایجاد میشود. فشار الکترود نیز به شکلگیری اتصال کمک میکند.
کیفیت جوش به عوامل مختلفی مانند جریان، زمان اعمال جریان، فشار الکترود، جنس قطعه، ضخامت فلز و وضعیت سطح بستگی دارد.
به همین دلیل، یک دستگاه جوش نقطه ای مناسب باید امکان کنترل فرآیند را در اختیار اپراتور قرار دهد.
فریم عینک معمولاً قطعهای ظریف است. بنابراین یک جوش نامناسب میتواند علاوه بر کاهش استحکام اتصال، ظاهر فریم را نیز تحت تأثیر قرار دهد.
در یک تعمیر استاندارد، هدف این است که:
این موارد باعث شده است که جوش نقطه ای عینک به یکی از کاربردهای مهم تجهیزات جوشکاری دقیق تبدیل شود.
در تعمیر فریم عینک، معمولاً با قطعات کوچک، ضخامتهای کم و محلهای اتصال محدود روبهرو هستیم. بنابراین مقدار حرارت واردشده باید بهدقت کنترل شود.
اگر انرژی جوش کمتر از مقدار موردنیاز باشد، اتصال به اندازه کافی شکل نمیگیرد و ممکن است با ضعیف شدن جوش مواجه شویم.
از طرف دیگر، اگر انرژی بیش از حد باشد، احتمال سوختن، تغییر شکل یا آسیب به سطح قطعه افزایش پیدا میکند.
بنابراین میتوان گفت کیفیت جوش عینک حاصل یک تعادل است:
انرژی کافی برای ایجاد اتصال + کنترل حرارت + تماس مناسب الکترود + آمادهسازی صحیح سطح
قبل از جوشکاری، محل اتصال باید تا حد امکان تمیز باشد. وجود چربی، آلودگی، اکسید یا پوششهای ناخواسته میتواند شرایط تماس الکتریکی را تغییر دهد.
به همین دلیل، پیش از استفاده از دستگاه جوش نقطه ای بهتر است محل شکستگی بررسی و تمیز شود.
سپس قطعات باید در موقعیت صحیح قرار بگیرند و تماس الکترود با محل موردنظر بررسی شود.
برای کارگاههایی که تعداد زیادی تعمیر مشابه انجام میدهند، ثبت تنظیمات مناسب برای هر نوع قطعه نیز میتواند به افزایش تکرارپذیری کمک کند.
تیتانیوم و آلیاژهای آن در برخی فریمهای عینک استفاده میشوند. وزن پایین و ویژگیهای مکانیکی مناسب از دلایل توجه به این فلز در صنعت عینکسازی است.
با این حال، جوش تیتانیوم نیازمند توجه بیشتری به شرایط فرآیند است.
تیتانیوم در دماهای بالا نسبت به اکسیژن و آلودگیهای محیط حساس است. بنابراین در فرآیندهایی که ناحیهای از فلز تا دمای بالا گرم یا ذوب میشود، محافظت مناسب اهمیت زیادی دارد.
البته تمام روشهای جوشکاری تیتانیوم شرایط یکسانی ندارند.
برای مثال، جوشکاری تیتانیوم با روشهایی مانند TIG، لیزر و جوش مقاومتی نقطهای از نظر نحوه ایجاد اتصال و نیازهای فرآیند با یکدیگر متفاوت هستند.
در نتیجه، نمیتوان برای تمام فریمهای تیتانیومی یک تنظیم ثابت در نظر گرفت. نوع آلیاژ، ضخامت، شکل اتصال و روش جوشکاری باید در کنار یکدیگر بررسی شوند.
یکی از نکات مهم در جوشکاری تیتانیوم، محافظت از ناحیه داغ جوش در برابر اکسیژن است.
هنگامی که تیتانیوم در دمای بالا قرار میگیرد، احتمال واکنش آن با اکسیژن افزایش پیدا میکند. به همین دلیل، در فرآیندهای جوشکاری ذوبی مانند TIG و برخی کاربردهای لیزری، گاز آرگون برای ایجاد محیط محافظ اهمیت زیادی دارد.
آرگون یک گاز بیاثر است و با کاهش تماس ناحیه داغ جوش با اکسیژن و آلودگیهای محیط، به حفظ کیفیت فرآیند کمک میکند.
اگر حفاظت گازی مناسب نباشد، ممکن است مشکلاتی مانند تغییر رنگ، اکسیدشدگی و کاهش کیفیت اتصال ایجاد شود.
خیر.
این نکته اهمیت زیادی دارد. استفاده از آرگون به روش جوشکاری و طراحی دستگاه بستگی دارد.
در روشهای ذوبی مانند TIG، محافظت گازی بخش مهمی از فرآیند است. اما در جوش نقطهای مقاومتی شرایط متفاوت است و اتصال از طریق عبور جریان و ایجاد حرارت در محل تماس شکل میگیرد.
بنابراین نمیتوان گفت هر قطعه تیتانیومی که قرار است جوش داده شود، الزاماً به آرگون نیاز دارد.
در دستگاههایی که امکان استفاده از گاز آرگون برای کاربردهای موردنیاز را فراهم میکنند، این قابلیت میتواند برای برخی فرآیندهای جوشکاری ظریف یک مزیت محسوب شود.
در نهایت، نوع جوش، جنس قطعه و دستورالعمل سازنده دستگاه تعیین میکنند که آرگون چه زمانی و چگونه مورد استفاده قرار گیرد.
یکی از مشکلات رایج در تعمیر فریم، ایجاد اتصالی است که در ظاهر جوش شده اما استحکام کافی ندارد.
ضعیف شدن جوش میتواند دلایل مختلفی داشته باشد.
اگر انرژی واردشده برای ایجاد اتصال کافی نباشد، ناحیه جوش استحکام لازم را به دست نمیآورد.
زمان اعمال جریان نیز اهمیت دارد. زمان بسیار کوتاه ممکن است انرژی کافی ایجاد نکند. در مقابل، زمان بیش از اندازه میتواند حرارت اضافی ایجاد کند.
فشار الکترود روی شرایط تماس قطعات اثر میگذارد. اگر فشار مناسب نباشد، فرآیند جوش میتواند ناپایدار شود.
چربی و اکسید روی سطح میتوانند شرایط تماس را تغییر دهند. بنابراین آمادهسازی سطح پیش از جوش اهمیت زیادی دارد.
یک تنظیم مشخص لزوماً برای تمام فریمها مناسب نیست.
برای مثال، جوش تیتانیوم ممکن است به شرایط متفاوتی نسبت به جوش آلیاژهای دیگر نیاز داشته باشد. ضخامت قطعه نیز در انتخاب پارامترها تأثیر دارد.
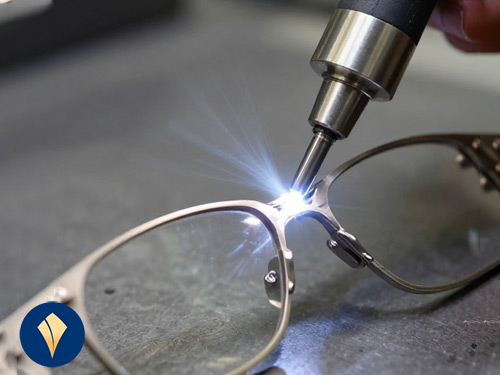
در مقابل ضعیف شدن جوش، یکی دیگر از مشکلات مهم سوختن جوش است.
سوختن جوش معمولاً زمانی اتفاق میافتد که انرژی یا حرارت واردشده بیشتر از نیاز قطعه باشد.
در فریمهای ظریف، این مشکل میتواند باعث ایجاد:
شود.
به همین دلیل، هدف از جوشکاری قطعات ظریف استفاده از بیشترین انرژی نیست؛ بلکه باید کمترین انرژی مؤثر برای ایجاد اتصال مناسب انتخاب شود.
اینجاست که کنترل دقیق پارامترهای دستگاه جوش نقطه ای اهمیت پیدا میکند
برای رسیدن به یک جوش با کیفیت، چند عامل باید همزمان بررسی شوند.
جریان یکی از عوامل اصلی ایجاد حرارت در محل اتصال است. افزایش بیش از حد جریان میتواند باعث حرارت اضافی شود. جریان ناکافی نیز ممکن است باعث ایجاد اتصال ضعیف شود.
زمان اعمال جریان در میزان حرارت ورودی نقش دارد. بنابراین باید متناسب با جنس و ضخامت قطعه تنظیم شود.
فشار مناسب باعث ایجاد شرایط تماس بهتر میان قطعات میشود. فشار نامناسب میتواند کیفیت اتصال را کاهش دهد.
نوک الکترود باید تمیز و در شرایط مناسب باشد. آلودگی یا فرسودگی الکترود میتواند روی کیفیت و تکرارپذیری جوش اثر بگذارد.
مهم است که تنظیمات بر اساس قطعه واقعی انتخاب شوند.
برای مثال، یک فریم تیتانیومی نازک را نمیتوان الزاماً با همان تنظیمی جوش داد که برای یک قطعه ضخیمتر یا آلیاژ متفاوت استفاده میشود.
بنابراین بهترین روش، انجام تست روی نمونه مشابه و سپس ثبت تنظیمات مناسب برای تعمیرات مشابه است.
برای کارگاههای عینکسازی، انتخاب دستگاه جوش نقطه ای باید بر اساس نوع تعمیرات و جنس قطعات انجام شود.
تعمیرکار ممکن است با فریمهای تیتانیومی، استیل و سایر آلیاژها سروکار داشته باشد. بنابراین امکان کنترل فرآیند اهمیت زیادی دارد.
دستگاه جوش نقطه ای ARC ایما برای کاربردهای جوشکاری دقیق و قطعات ظریف طراحی شده است و میتواند در کارگاههایی که با تعمیر عینک و سایر قطعات فلزی حساس سروکار دارند، مورد استفاده قرار گیرد.
در انتخاب دستگاه برای چنین کاربردهایی، ویژگیهایی مانند موارد زیر اهمیت دارند:
مزیت کنترل دیجیتال این است که اپراتور میتواند تنظیمات را متناسب با قطعه تغییر دهد و برای تعمیرات مشابه، فرآیندی تکرارپذیر ایجاد کند.
این موضوع برای کارگاهی که روزانه چندین فریم عینک را تعمیر میکند، اهمیت زیادی دارد.
جوش نقطهای و جوش لیزر هر دو در جوشکاری دقیق کاربرد دارند، اما فرآیند آنها متفاوت است.
جوش لیزر امکان تمرکز انرژی در یک ناحیه بسیار کوچک را فراهم میکند و در برخی کاربردهای تخصصی تعمیر فریم مورد استفاده قرار میگیرد.
در مقابل، جوش نقطهای برای ایجاد اتصال مقاومتی نقطهای میتواند راهکاری سریع و کنترلپذیر باشد.
انتخاب روش مناسب به عواملی مانند:
بستگی دارد.
بنابراین نمیتوان بهصورت کلی گفت جوش لیزر همیشه بهتر از دستگاه جوش نقطه ای است یا برعکس، روش مناسب باید با نیاز واقعی کارگاه انتخاب شود.
کاربرد دستگاه جوش نقطه ای به صنعت عینک محدود نمیشود.
در کارگاههای طلاسازی و نقرهسازی، تعمیر قطعات ظریف و ایجاد اتصال موضعی نیازمند کنترل دقیق انرژی و حرارت است.
در برخی قطعات تجهیزات پزشکی، کیفیت اتصال و کنترل حرارت اهمیت زیادی دارد. نوع روش جوشکاری باید با توجه به جنس و مشخصات قطعه انتخاب شود.
در بعضی قطعات و آلیاژهای مرتبط با حوزه دندانپزشکی، جوشکاری دقیق میتواند در تعمیر یا ساخت مورد استفاده قرار گیرد.
در تابلوسازی و ساخت قطعات فلزی ظریف نیز گاهی به اتصالات تمیز و کنترلشده نیاز است.
بنابراین دستگاه جوش نقطه ای ایما میتواند برای طیف مختلفی از کارگاههایی که با قطعات فلزی ظریف کار میکنند، مورد بررسی قرار گیرد.
قبل از خرید، ابتدا نیاز واقعی کارگاه را مشخص کنید.
بررسی کنید بیشتر با تیتانیوم، استیل، طلا، نقره یا سایر آلیاژها کار میکنید.
محدوده ضخامت قطعاتی که بیشتر جوش میدهید، باید با تواناییهای دستگاه هماهنگ باشد.
برای جوشکاری قطعات ظریف، امکان تنظیم دقیق پارامترها اهمیت زیادی دارد.
اگر حجم تعمیرات بالا است، دستگاه باید امکان ایجاد فرآیند پایدار و تکرارپذیر را فراهم کند.
خرید دستگاه تنها بخشی از مسیر است. آموزش صحیح اپراتور و دسترسی به پشتیبانی فنی نیز میتواند در رسیدن به نتیجه بهتر نقش داشته باشد.
در جوش عینک، ایجاد یک اتصال محکم تنها هدف نیست. جوش باید علاوه بر استحکام مناسب، حرارت کنترلشدهای داشته باشد و تا حد امکان به ظاهر و ساختار فریم آسیب نزند.
در جوش تیتانیوم نیز توجه به شرایط فرآیند اهمیت بیشتری پیدا میکند. در روشهایی که نیاز به محافظت گازی دارند، آرگون با کاهش تماس ناحیه داغ با اکسیژن میتواند به حفظ کیفیت جوش کمک کند.
از طرف دیگر، در جوش نقطهای مقاومتی، عواملی مانند جریان، زمان، فشار الکترود، وضعیت سطح، جنس و ضخامت قطعه در نتیجه نهایی تأثیر دارند.
بنابراین انتخاب دستگاه جوش نقطه ای مناسب باید بر اساس نیاز واقعی کارگاه انجام شود، نه صرفاً قیمت یا توان دستگاه.
دستگاه جوش نقطه ای ایما را برای کارگاه خود بررسی کنید
اگر در کارگاه خود با تعمیر فریم عینک، جوش تیتانیوم، قطعات طلا و نقره، تجهیزات پزشکی یا دندانپزشکی سروکار دارید، انتخاب تجهیزات مناسب میتواند کیفیت و تکرارپذیری فرآیند جوشکاری را افزایش دهد.
برای آشنایی بیشتر با دستگاه جوش نقطه ای ARC ایما و بررسی اینکه این دستگاه برای نوع فعالیت شما مناسب است یا خیر، با کارشناسان شرکت توسعه پردیس ایما در ارتباط باشید.
شرکت توسعه پردیس ایما؛ تولیدکننده دستگاههای جوش نقطهای و تجهیزات مدرن آبکاری برای صنایع طلا و جواهر، نقره، عینکسازی، تجهیزات پزشکی و دندانپزشکی.
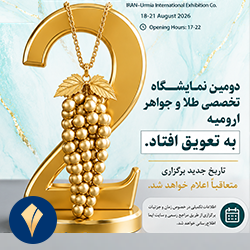
تعویق نمایشگاه طلا و جواهر ارومیه که قرار بود از ۲۷ تا ۳۰ مرداد ۱۴۰۵ برگزار شود، از سوی برگزارکنندگان اعلام شد. دومین نمایشگاه تخصصی طلا، جواهر، نقره، ساعت، گوهرسنگها، ماشینآلات و صنایع وابسته ارومیه به دلیل فراهم نبودن شرایط مناسب برای حضور هیئتهای تجاری خارجی، به زمان دیگری موکول شده است.
این نمایشگاه قرار بود با حضور تولیدکنندگان، فعالان و مجموعههای تخصصی صنعت طلا و جواهر برگزار شود و زمینهای برای توسعه ارتباطات تجاری و معرفی ظرفیتهای این صنعت در منطقه فراهم کند.
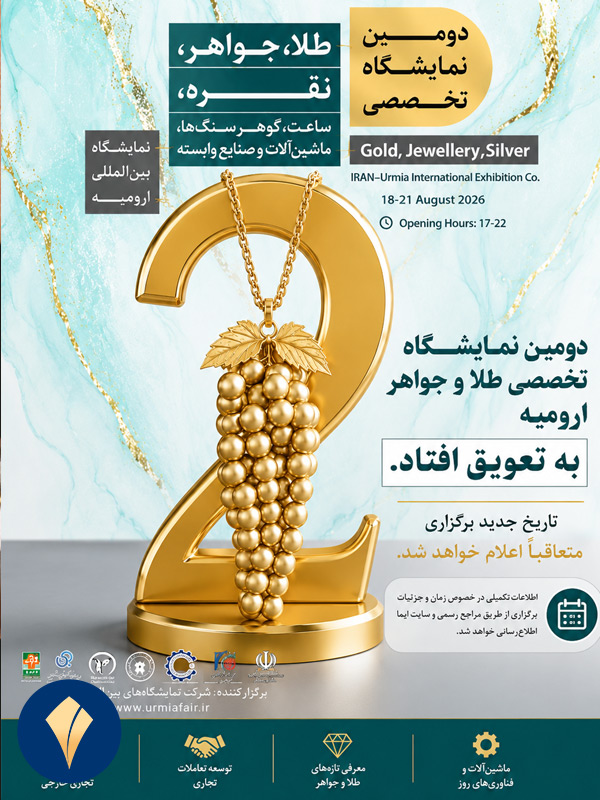
بر اساس اطلاعات منتشرشده، یکی از مهمترین دلایل تعویق نمایشگاه طلا و جواهر ارومیه، فراهم نبودن شرایط لازم برای حضور هیئتهای تجاری و مهمانان خارجی عنوان شده است.
با توجه به اهمیت حضور فعالان اقتصادی کشورهای همسایه در این رویداد، برگزارکنندگان تصمیم گرفتهاند برگزاری نمایشگاه تا زمان فراهم شدن شرایط مناسب به تعویق بیفتد.
برای این دوره از نمایشگاه، حضور تجار و فعالان اقتصادی کشورهای عراق و ترکیه مورد توجه قرار گرفته بود و برنامهریزیهایی نیز برای حضور فعالان اقتصادی جمهوری آذربایجان انجام شده بود.
در حال حاضر تاریخ جدید نمایشگاه طلا و جواهر ارومیه به صورت قطعی اعلام نشده است.
بر اساس آخرین اطلاعات منتشرشده، در صورت فراهم شدن شرایط لازم، احتمال برگزاری این رویداد در آبانماه ۱۴۰۵ وجود دارد. در غیر این صورت، ممکن است دومین نمایشگاه تخصصی طلا و جواهر ارومیه به بعد از نمایشگاه طلا و جواهر تهران در آذرماه موکول شود.
بنابراین تاریخ قبلی برگزاری، یعنی ۲۷ تا ۳۰ مرداد ۱۴۰۵، دیگر معتبر نیست و فعالان صنعت باید برای اطلاع از تاریخ نهایی منتظر اعلام رسمی برگزارکنندگان باشند.
دومین نمایشگاه تخصصی طلا و جواهر ارومیه با هدف تقویت ارتباط میان فعالان این صنعت و توسعه تعاملات تجاری با بازارهای منطقهای برنامهریزی شده است.
موقعیت جغرافیایی ارومیه و نزدیکی آن به کشورهای همسایه، ظرفیت مناسبی برای ارتباط با بازارهای منطقه فراهم کرده است. به همین دلیل، حضور هیئتهای تجاری خارجی میتواند نقش مهمی در تحقق اهداف تجاری این نمایشگاه داشته باشد.
علاوه بر مصنوعات طلا و جواهر، این رویداد حوزههایی مانند نقره، ساعت، گوهرسنگها، ماشینآلات و تجهیزات مرتبط با صنعت طلا و جواهر را نیز پوشش میدهد و میتواند فرصت مناسبی برای آشنایی فعالان این حوزه با محصولات و فناوریهای جدید باشد.
شرکت توسعه پردیس ایما پیش از این، خبر برگزاری دومین نمایشگاه تخصصی طلا و جواهر ارومیه را در وبسایت خود منتشر کرده بود.
با توجه به تغییر زمان برگزاری، این مطلب بهعنوان اطلاعیه تکمیلی و بهروزرسانی خبر قبلی منتشر شده است تا مخاطبان ایما و فعالان صنعت طلا و جواهر از آخرین وضعیت این رویداد مطلع باشند.
ایما بهعنوان تولیدکننده تجهیزات تخصصی مورد استفاده در صنعت طلا و جواهر، رویدادهای تخصصی این حوزه را دنبال میکند و تلاش دارد اطلاعات مربوط به نمایشگاههای مهم صنعت را در اختیار فعالان و متخصصان قرار دهد.
پس از اعلام رسمی زمان جدید نمایشگاه طلا و جواهر ارومیه، جزئیات مربوط به تاریخ و نحوه برگزاری این رویداد نیز از طریق وبسایت ایما اطلاعرسانی خواهد شد
دومین نمایشگاه طلا و جواهر ارومیه که قرار بود از ۲۷ تا ۳۰ مرداد ۱۴۰۵ برگزار شود، به دلیل فراهم نبودن شرایط حضور هیئتهای تجاری خارجی به تعویق افتاده است.
در حال حاضر تاریخ قطعی جدیدی اعلام نشده و احتمال برگزاری نمایشگاه در آبانماه یا پس از نمایشگاه طلا و جواهر تهران مطرح شده است.
فعالان صنعت طلا و جواهر، تولیدکنندگان، تأمینکنندگان ماشینآلات و تجهیزات و سایر علاقهمندان میتوانند برای اطلاع از تاریخ جدید نمایشگاه طلا و جواهر ارومیه، اطلاعیههای رسمی برگزارکنندگان و اخبار منتشرشده در وبسایت ایما را دنبال کنند.
جوش نقطه ای یکی از روشهای کاربردی برای اتصال قطعات فلزی ظریف در کارگاههای طلاسازی، نقرهسازی، عینکسازی، تجهیزات پزشکی، دندانپزشکی و تابلوسازی است. با این حال، ضعیف شدن جوش، جدا شدن قطعات یا حتی سوختن و سوراخ شدن محل اتصال از مشکلات رایج این فرآیند به شمار میرود. کیفیت جوش فقط به قدرت دستگاه وابسته نیست و عواملی مانند توان، زمان جوش، فشار الکترود، جنس و ضخامت قطعه و وضعیت سطح نیز تأثیر مستقیمی دارند.
جوش نقطهای یکی از روشهای اتصال موضعی قطعات فلزی است که در آن انرژی الکتریکی در محدوده مشخصی از قطعه متمرکز میشود و با ایجاد حرارت، ناحیه اتصال شکل میگیرد. برخلاف تصور رایج، هدف این نیست که تمام سطح فلز ذوب شود؛ بلکه باید مقدار انرژی در محدودهای کنترل شود که یک اتصال مناسب و پایدار ایجاد کند.
بنابراین، کنترل انرژی مهمترین اصل در جوش نقطهای است.
اگر انرژی کمتر از مقدار موردنیاز باشد، اتصال به اندازه کافی شکل نمیگیرد و در نتیجه جوش ضعیف خواهد شد. از طرف دیگر، چنانچه انرژی بیش از حد باشد، ناحیه جوش بیش از اندازه گرم میشود و احتمال سوختگی، حفره، پاشش یا تغییر شکل قطعه افزایش پیدا میکند.
در نتیجه، یک جوش باکیفیت به تعادل میان چند عامل وابسته است؛ از جمله:
به همین دلیل، انتخاب یک دستگاه جوش نقطهای قابلکنترل اهمیت زیادی دارد.
یکی از رایجترین دلایل علت ضعیف شدن جوش نقطهای، انتقال انرژی کمتر از مقدار موردنیاز است. وقتی انرژی کافی به محل اتصال نرسد، ناحیه جوش به اندازه لازم تشکیل نمیشود و اتصال استحکام کافی نخواهد داشت.
این مشکل معمولاً با نشانههای زیر همراه است:
راهکار:
بهجای افزایش ناگهانی توان، تنظیمات را مرحلهبهمرحله تغییر دهید. ابتدا یک نمونه مشابه قطعه اصلی آماده کنید و سپس مقدار انرژی را بهتدریج اصلاح کنید. به این ترتیب، احتمال آسیب به قطعه نیز کمتر خواهد شد.
فقط مقدار انرژی مهم نیست؛ مدت زمان اعمال آن نیز اهمیت دارد. حتی اگر توان در محدوده مناسبی باشد، زمان بسیار کوتاه میتواند مانع تشکیل اتصال کافی شود.
برای مثال، اگر جوش سطحی است و با فشار نسبتاً کم از هم باز میشود، بررسی زمان اعمال انرژی یکی از اولین مواردی است که باید انجام شود.
راهکار:
زمان جوش را بهصورت تدریجی افزایش دهید و نتیجه را روی نمونه مشابه بررسی کنید. از ارائه یک زمان ثابت برای همه فلزات خودداری کنید؛ زیرا آلیاژ، ضخامت، هندسه قطعه و نوع دستگاه روی نتیجه اثر دارند.
فشار الکترود نیز یکی از عوامل مؤثر بر کیفیت اتصال است. اگر فشار کم باشد، تماس بهخوبی برقرار نمیشود و انتقال انرژی میتواند ناپایدار باشد. در مقابل، فشار بیش از حد ممکن است به قطعات ظریف آسیب بزند یا روی سطح آنها اثر نامطلوب ایجاد کند.
راهکار:
فشار الکترود را متناسب با نوع قطعه و ضخامت آن تنظیم کنید. در قطعات ظریف، تماس کنترلشده اهمیت بیشتری دارد؛ بنابراین نباید صرفاً برای افزایش استحکام، فشار را بیش از نیاز بالا برد.
چربی، روغن، گردوغبار، اکسید، مواد پولیش و برخی آلودگیهای سطحی میتوانند شرایط تماس را تغییر دهند. به همین دلیل، تمیزی محل اتصال یکی از عوامل مهم در استحکام جوش نقطهای است.
اگر سطح قطعه آلوده باشد، حتی تنظیم صحیح دستگاه جوش نقطهای نیز ممکن است نتیجه مورد انتظار را ایجاد نکند.
راهکار:
پیش از جوشکاری، سطح اتصال را با روش سازگار با جنس قطعه تمیز کنید. همچنین، پس از تمیزکاری اجازه دهید سطح کاملاً خشک شود. برای قطعات حساس یا ارزشمند نیز باید از مواد تمیزکنندهای استفاده شود که به آلیاژ یا پوشش قطعه آسیب نرساند.
نوک الکترود مستقیماً با محل اتصال در ارتباط است. بنابراین، اگر سطح آن آلوده، فرسوده یا تغییر شکل داده باشد، تمرکز و انتقال انرژی نیز میتواند تحت تأثیر قرار گیرد.
نشانههای رایج عبارتاند از:
راهکار:
الکترود را بهصورت دورهای بررسی و تمیز کنید. در صورت فرسودگی شدید نیز تعویض آن معمولاً انتخاب بهتری است. در این بخش، استفاده از ابزار مناسب برای نگهداری الکترود اهمیت دارد؛ زیرا تمیزکاری نامناسب میتواند هندسه نوک الکترود را تغییر دهد.
یکی از مهمترین نکات در تنظیم دستگاه جوش نقطهای این است که برای همه قطعات از یک تنظیم ثابت استفاده نکنید.
طلا، نقره، استیل، تیتانیوم، مس و سایر آلیاژها رفتار متفاوتی در برابر حرارت و انرژی الکتریکی دارند. علاوه بر جنس فلز، ضخامت نیز اهمیت دارد. یک تنظیم ممکن است برای یک قطعه نازک مناسب باشد، اما روی قطعه ضخیمتر اتصال کافی ایجاد نکند یا برعکس.
راهکار:
همیشه جنس، آلیاژ و ضخامت قطعه را در کنار نوع اتصال در نظر بگیرید و سپس تنظیمات را انتخاب کنید.
گاهی مشکل جوش به خود شرایط سطح یا ترکیب آلیاژ مربوط است. برای نمونه، اگر قطعه قبلاً آبکاری شده باشد، وجود لایه سطحی میتواند روی فرآیند اتصال اثر بگذارد.
همچنین بعضی آلیاژها بهدلیل رسانایی حرارتی یا الکتریکی متفاوت، نیازمند تنظیمات متفاوتی هستند.
راهکار:
قبل از جوشکاری، وضعیت واقعی سطح و لایههای موجود روی قطعه را بررسی کنید. اگر پوشش یا آبکاری مانع ایجاد اتصال مناسب است، باید فرآیند آمادهسازی سطح متناسب با جنس قطعه انجام شود.
حتی یک تنظیم صحیح، در صورت قرارگیری نامناسب الکترود ممکن است نتیجه مطلوبی ایجاد نکند. زاویه الکترود، محل تماس و ثبات قطعه، همگی در کیفیت نقطه جوش مؤثر هستند.
راهکار:
تا حد امکان، الکترود را در موقعیت پایدار و مناسب نسبت به محل اتصال قرار دهید و قبل از اعمال انرژی مطمئن شوید که تماس کافی برقرار است.
گاهی مشکل اصلی از تنظیمات نیست، بلکه محدودیت خود دستگاه است. یک دستگاه جوش نقطهای مناسب برای کارگاههای ظریف باید امکان کنترل فرآیند را در اختیار اپراتور قرار دهد.
قابلیتهایی مانند تنظیم پارامترهای جوش، کنترل بهتر انرژی و امکان انتخاب شرایط مناسب برای قطعات مختلف، باعث میشوند اپراتور بتواند نتیجه را با دقت بیشتری کنترل کند.
در مقابل جوش ضعیف، گاهی انرژی بیش از اندازه به محل اتصال منتقل میشود و نتیجه آن سوختن جوش نقطهای است.
سوختگی میتواند به شکلهای مختلف دیده شود؛ از جمله سوراخ شدن قطعه، تغییر شکل، ذوب بیش از حد، ایجاد حفره یا آثار شدید حرارتی در اطراف محل جوش.
اگر توان نسبت به جنس و ضخامت قطعه بیش از اندازه باشد، دمای محل اتصال سریعاً افزایش پیدا میکند.
در چنین شرایطی، افزایش بیشتر توان نهتنها استحکام جوش را بهتر نمیکند، بلکه ممکن است به قطعه آسیب بزند.
گاهی توان در محدوده مناسب است، اما زمان اعمال انرژی بیش از حد طولانی انتخاب شده است. در نتیجه، گرما در محل اتصال تجمع پیدا میکند و خطر سوختگی افزایش مییابد.
قطعات بسیار نازک، به انرژی کمتری برای رسیدن به دمای بالا نیاز دارند. به همین دلیل، تنظیمی که برای یک قطعه ضخیمتر مناسب است، ممکن است روی یک قطعه ظریف باعث آسیب شود.
موقعیت الکترود، فشار تماس و شکل نوک الکترود نیز روی تمرکز انرژی اثر میگذارند. اگر انرژی در یک محدوده بسیار کوچک متمرکز شود، احتمال ایجاد حرارت موضعی بیش از حد افزایش پیدا میکند.
|
وضعیت جوش |
علت احتمالی |
نشانه اصلی |
نتیجه |
|---|---|---|---|
|
جوش ضعیف |
انرژی ناکافی، زمان نامناسب یا تماس نامناسب |
جدا شدن قطعه با فشار |
استحکام پایین |
|
جوش سوخته |
انرژی یا زمان بیش از حد |
سوراخ، حفره یا تغییر شکل |
آسیب به قطعه |
|
جوش مناسب |
تعادل مناسب پارامترها |
اتصال پایدار و ظاهر مناسب |
استحکام مطلوب |
بنابراین، هدف افزایش بیشترین قدرت جوش نیست؛ بلکه باید مقدار مناسب انرژی را برای هر قطعه پیدا کرد
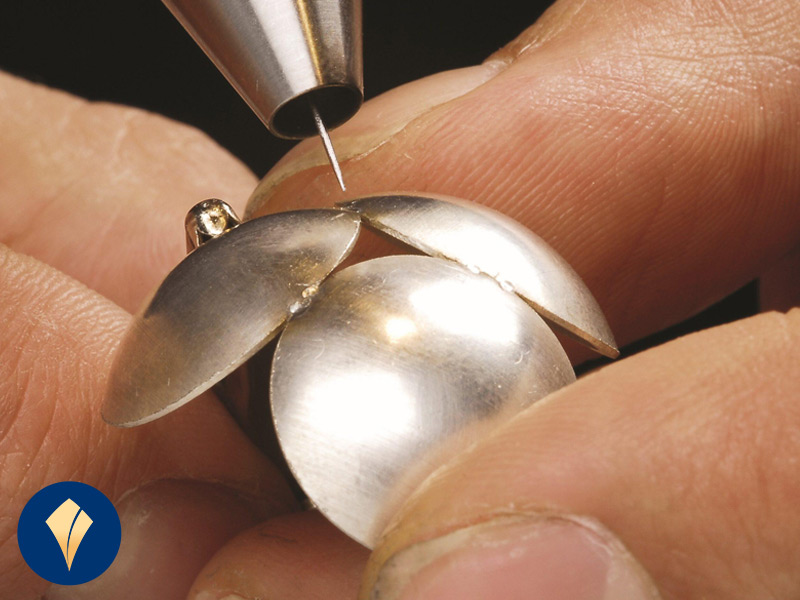
برای افزایش کیفیت جوش، بهتر است فرآیند را مرحلهبهمرحله کنترل کنید.
ابتدا مشخص کنید با چه فلزی کار میکنید و ضخامت آن چقدر است. سپس نوع اتصال و حساسیت قطعه را در نظر بگیرید.
بر اساس مشخصات قطعه، توان و زمان اولیه را انتخاب کنید. در این مرحله بهتر است از تنظیمات محافظهکارانه شروع کنید تا ریسک آسیب به قطعه پایین بماند.
قبل از کار روی قطعه اصلی، روی نمونه مشابه آزمایش انجام دهید. ظاهر نقطه جوش، میزان تغییر شکل و مقاومت اتصال را بررسی کنید.
اگر جوش ضعیف است، یکی از پارامترها را بهصورت تدریجی اصلاح کنید. اگر جوش میسوزد نیز همین روش را در جهت معکوس انجام دهید.
این نکته بسیار مهم است: در هر مرحله فقط یک پارامتر را تغییر دهید.
چنانچه توان و زمان را همزمان تغییر دهید، مشخص نخواهد بود که کدام تغییر نتیجه را بهتر یا بدتر کرده است.
در کارگاههایی که با قطعات تکراری سروکار دارند، ثبت تنظیمات موفق برای جنسها و ضخامتهای مختلف میتواند زمان آمادهسازی را کاهش دهد و خطای اپراتور را کمتر کند.
پیش از شروع جوشکاری، این موارد را بررسی کنید:
این چکلیست ساده میتواند بخش زیادی از مشکلات جوش نقطهای را پیش از شروع کار اصلی شناسایی کند
استحکام جوش نقطهای حاصل یک عامل منفرد نیست؛ بلکه نتیجه ترکیب درست پارامترهای الکتریکی، مکانیکی و شرایط قطعه است.
مهمترین عوامل عبارتاند از:
جریان یا توان جوش: مقدار انرژی باید با نیاز قطعه هماهنگ باشد.
زمان جوش: مدت اعمال انرژی روی اندازه و کیفیت ناحیه اتصال تأثیر میگذارد.
فشار الکترود: تماس مناسب باعث انتقال پایدارتر انرژی میشود.
جنس و ضخامت فلز: هر آلیاژ رفتار حرارتی متفاوتی دارد.
تمیزی سطح: آلودگی میتواند کیفیت تماس را کاهش دهد.
وضعیت الکترود: نوک سالم و تمیز، عملکرد پایدارتر ایجاد میکند.
به همین دلیل، برای افزایش استحکام جوش نقطهای نمیتوان فقط یک پارامتر را افزایش داد و انتظار نتیجه بهتر داشت.

در طلا و نقره، ارزش قطعه و ظرافت کار باعث میشود کنترل حرارت اهمیت زیادی داشته باشد. هدف، ایجاد اتصال مستحکم با کمترین آسیب به بخشهای اطراف است.
قطعات عینک معمولاً کوچک، ظریف و دقیق هستند. بنابراین، کنترل انرژی و محل اتصال نقش مهمی در نتیجه نهایی دارد.
در بسیاری از قطعات پزشکی، کیفیت ساخت و کنترل فرآیند اهمیت بالایی دارد. به همین دلیل، انتخاب پارامتر مناسب باید با توجه به جنس و ساختار قطعه انجام شود.
برخی قطعات و سازههای مورد استفاده در دندانپزشکی نیز نیازمند اتصالات دقیق و کنترلشده هستند. در این کاربردها نیز تنظیمات باید با توجه به آلیاژ و ضخامت قطعه انتخاب شود.
در برخی کارهای تابلوسازی و ساخت قطعات فلزی کوچک، ایجاد اتصال موضعی و کنترلشده میتواند به حفظ ظاهر و کاهش آسیب حرارتی کمک کند.
هنگامی که یک کارگاه با قطعات مختلف و حساس سروکار دارد، امکان کنترل پارامترها اهمیت ویژهای پیدا میکند.
دستگاه جوش نقطهای ایما برای کاربردهایی مانند طلاسازی، نقرهسازی، عینکسازی، تجهیزات پزشکی، دندانپزشکی و تعمیرات قطعات ظریف طراحی شده است. در چنین کاربردهایی، کنترل دقیق فرآیند به اپراتور کمک میکند تا تنظیمات را متناسب با قطعه تغییر دهد.
در Spot 02 ایما امکاناتی برای کنترل و تنظیم فرآیند جوش در نظر گرفته شده است تا دستگاه بتواند برای کاربردهای متنوع کارگاهی مورد استفاده قرار گیرد.
نکته مهم این است که حتی بهترین دستگاه نیز جای تنظیم صحیح اپراتور را نمیگیرد. انتخاب توان، زمان و شرایط مناسب باید بر اساس جنس، ضخامت و نوع قطعه انجام شود.
برای مشاهده مشخصات و اطلاعات بیشتر میتوانید صفحه محصول را بررسی کنید.
مشاهده دستگاه جوش نقطهای Spot 02 ایما
اگر کاربرد کارگاه شما به فرآیندهای دیگری مانند جوشکاری آرک نیاز دارد، میتوانید مدل ARC 01 ایما را نیز بررسی کنید:
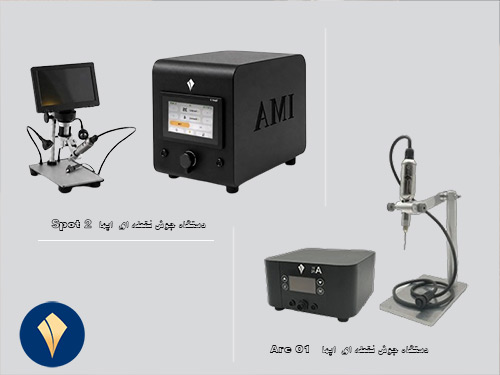
در نهایت، علت ضعیف شدن جوش نقطهای را نباید فقط در قدرت دستگاه جستوجو کرد. توان، زمان، فشار الکترود، جنس و ضخامت فلز، تمیزی سطح، وضعیت الکترود و نحوه قرارگیری آن، همگی میتوانند روی نتیجه تأثیر بگذارند.
از سوی دیگر، علت سوختن جوش نقطهای معمولاً به انرژی بیش از اندازه یا زمان طولانی مربوط میشود؛ بهخصوص زمانی که قطعه بسیار نازک یا حساس باشد.
برای رسیدن به یک جوش پایدار، ابتدا قطعه را بشناسید، سپس تنظیمات اولیه را انتخاب کنید و پیش از اجرای کار اصلی، روی نمونه مشابه آزمایش انجام دهید. علاوه بر این، هر بار فقط یک پارامتر را تغییر دهید و نتیجه را ثبت کنید.
در کارگاههای حرفهای، استفاده از یک دستگاه جوش نقطهای با قابلیت تنظیم دقیق میتواند کنترل فرآیند را سادهتر کند و امکان تطبیق تنظیمات با قطعات مختلف را در اختیار اپراتور قرار دهد.
اگر برای کارگاه خود به دنبال یک راهکار دقیق برای جوشکاری قطعات ظریف هستید، مشخصات دستگاههای جوش ایما را بررسی کنید و بر اساس نوع فعالیت خود، گزینه مناسب را انتخاب کنید.
برای خرید دستگاههای جوش ایما یا اطلاع از قیمت محصولات، کلیک کنید.
استحکام جوش نقطهای به عوامل مختلفی مانند جریان جوش، زمان جوش، فشار الکترود، جنس و ضخامت قطعه و کیفیت سطح فلز بستگی دارد. در کاربردهای تخصصی مانند جوشکاری طلا و نقره، ساخت و تعمیر عینک، تجهیزات پزشکی، دندانپزشکی و تابلو سازی، کنترل این عوامل برای ایجاد اتصالی مقاوم، دقیق و یکنواخت اهمیت زیادی دارد. انتخاب صحیح دستگاه جوش نقطهای و تنظیم مناسب پارامترهای جوش نقطهای نیز نقش مهمی در کیفیت نهایی اتصال دارد. در این مقاله، مهمترین عوامل مؤثر بر استحکام جوش و تفاوت جوش نقطهای با جوش لیزر را بررسی میکنیم.
استحکام جوش نقطهای به میزان مقاومت اتصال ایجادشده در برابر نیروهای مکانیکی، کشش، برش و جداشدگی گفته میشود. در یک اتصال استاندارد، نقطه جوش باید بتواند نیروهای واردشده به قطعه را بدون شکست یا جداشدن تحمل کند.
در فرآیند جوش نقطهای، دو قطعه فلزی در محل اتصال بین الکترودها قرار میگیرند و جریان الکتریکی از ناحیه تماس عبور میکند. مقاومت الکتریکی موجود در محل اتصال باعث تولید حرارت شده و شرایط لازم برای ایجاد اتصال را فراهم میکند.
کیفیت این اتصال به یک عامل محدود نمیشود. اگر جریان مناسب باشد اما فشار الکترود صحیح نباشد، نتیجه ممکن است مطلوب نباشد. به همین ترتیب، استفاده از دستگاه قدرتمند نیز بدون انتخاب صحیح زمان و جریان جوش، الزاماً به افزایش استحکام اتصال منجر نمیشود.
به همین دلیل، شناخت عوامل مؤثر بر استحکام جوش برای کارگاههایی که با قطعات ظریف و ارزشمند سروکار دارند اهمیت زیادی دارد.
برای دستیابی به یک اتصال مقاوم و پایدار، باید چند پارامتر اصلی بهصورت هماهنگ کنترل شوند. مهمترین این عوامل شامل جریان جوش، زمان جوش، فشار الکترود، جنس و ضخامت قطعه، وضعیت سطح فلز و شرایط الکترود است.
جریان جوش یکی از مهمترین پارامترهای مؤثر بر کیفیت جوش نقطهای است. حرارت لازم برای ایجاد اتصال در اثر عبور جریان الکتریکی از محل تماس ایجاد میشود.
اگر جریان کمتر از مقدار موردنیاز باشد، انرژی کافی برای شکلگیری اتصال مناسب ایجاد نمیشود و ممکن است نقطه جوش استحکام کافی نداشته باشد.
در مقابل، افزایش بیش از حد جریان نیز راهکار مناسبی برای افزایش استحکام نیست. جریان زیاد میتواند باعث تولید حرارت بیش از اندازه، پاشش فلز، سوختگی سطح یا تغییر شکل قطعه شود.
در جوشکاری طلا و نقره این موضوع اهمیت بیشتری دارد، زیرا قطعات معمولاً ظریف و ارزشمند هستند و آسیب حرارتی میتواند هزینه تعمیر یا پرداخت مجدد را افزایش دهد.
بنابراین، جریان باید متناسب با جنس، ضخامت و نوع اتصال تنظیم شود.
زمان جوش مشخص میکند جریان برای چه مدت در محل اتصال اعمال شود. این پارامتر در کنار جریان، میزان انرژی واردشده به قطعه را تعیین میکند.
زمان بسیار کوتاه ممکن است باعث شود اتصال به اندازه کافی شکل نگیرد. از طرف دیگر، زمان طولانی میتواند حرارت زیادی وارد قطعه کرده و باعث تغییر رنگ، تغییر فرم یا ایجاد آسیب حرارتی شود.
در قطعات کوچک مانند فریم عینک، قطعات دندانپزشکی یا اجزای ظریف تجهیزات پزشکی، کنترل زمان جوش اهمیت ویژهای دارد.
به همین دلیل، یکی از ویژگیهای مهم یک دستگاه جوش نقطهای حرفهای، امکان تنظیم دقیق زمان و جریان متناسب با نوع قطعه است.
فشار الکترود وظیفه نگهداشتن قطعات در محل اتصال و ایجاد شرایط مناسب برای عبور جریان را بر عهده دارد.
اگر فشار بیش از حد کم باشد، تماس میان قطعه و الکترود میتواند نامناسب شده و احتمال جرقه یا پاشش افزایش پیدا کند.
از طرف دیگر، فشار بیش از اندازه نیز ممکن است باعث تغییر شکل قطعات ظریف یا ایجاد آثار ناخواسته روی سطح فلز شود.
در جوشکاری قطعات ظریف طلا، نقره و فریمهای عینک، تنظیم مناسب فشار الکترود میتواند تأثیر قابلتوجهی بر کیفیت ظاهری و مکانیکی اتصال داشته باشد.
هر فلز رفتار متفاوتی در برابر جریان الکتریکی و حرارت دارد. به همین دلیل، پارامترهای مناسب برای یک فلز را نمیتوان بدون تغییر برای فلز دیگر استفاده کرد.
برای مثال، شرایط جوشکاری طلا با جوشکاری قطعات استیل یا برخی آلیاژهای مورد استفاده در تجهیزات پزشکی یکسان نیست.
در جوشکاری نقره نیز به دلیل ویژگیهای حرارتی و الکتریکی این فلز، تنظیم دقیق انرژی اهمیت زیادی دارد.
بنابراین، پیش از انتخاب پارامترهای جوش باید جنس قطعه و آلیاژ آن مشخص باشد.
ضخامت قطعه نیز مستقیماً روی انرژی موردنیاز برای ایجاد اتصال تأثیر دارد.
قطعات بسیار نازک به کنترل دقیقتری نیاز دارند؛ زیرا افزایش بیش از حد انرژی میتواند باعث آسیب به قطعه شود. در قطعات ضخیمتر، معمولاً انرژی بیشتری برای ایجاد اتصال موردنیاز است.
به همین دلیل، یک تنظیم مشخص نمیتواند برای تمام قطعات یک کارگاه مناسب باشد.
وجود چربی، اکسید، گردوغبار، مواد پولیش یا باقیمانده مواد شیمیایی روی سطح میتواند شرایط تماس الکتریکی را تغییر دهد.
پیش از انجام جوش نقطهای بهتر است محل اتصال کاملاً تمیز و آماده باشد.
این موضوع در تعمیرات طلا و نقره اهمیت زیادی دارد؛ زیرا قطعات معمولاً پس از پولیش یا فرآیندهای پرداخت، ممکن است دارای مواد باقیمانده روی سطح باشند.
در صنایع پزشکی و دندانپزشکی نیز تمیزی سطح علاوه بر کیفیت جوش، از نظر فرآیند تولید و آمادهسازی قطعه اهمیت دارد.
پارامترهای جوش نقطهای باید بهصورت هماهنگ تنظیم شوند. تمرکز روی یک پارامتر و نادیده گرفتن سایر عوامل میتواند نتیجه نهایی را ضعیف کند.
بهطور کلی، میتوان رابطه میان برخی عوامل اصلی را اینگونه در نظر گرفت:
جریان جوش + زمان جوش + فشار الکترود + جنس و ضخامت قطعه = شرایط اصلی شکلگیری اتصال
البته این عوامل بهصورت مستقل عمل نمیکنند. برای مثال، تغییر ضخامت قطعه میتواند نیاز به تغییر جریان یا زمان جوش داشته باشد.
در کارگاههایی که قطعات مختلفی تولید یا تعمیر میشوند، اپراتور ممکن است در طول روز با چند نوع فلز و ضخامت متفاوت کار کند.
در چنین شرایطی، امکان تنظیم دقیق پارامترهای دستگاه جوش نقطهای باعث میشود فرآیند جوشکاری قابلکنترلتر باشد.
در مقابل، تنظیمات نامناسب میتواند باعث مشکلاتی مانند:
شود.

الکترود یکی از اجزای مهم فرآیند جوش نقطهای است. سطح تماس الکترود باید تمیز و سالم باشد.
فرسودگی یا تغییر شکل نوک الکترود میتواند سطح تماس و توزیع جریان را تغییر دهد و در نتیجه باعث کاهش یکنواختی جوش شود.
بنابراین، نگهداری و بررسی وضعیت الکترودها نیز باید بخشی از برنامه نگهداری دستگاه باشد.
در صنایع مختلف، جوش لیزر و جوش نقطهای هر دو کاربرد دارند، اما انتخاب بین آنها به نوع قطعه و نوع اتصال بستگی دارد.
جوش لیزر با استفاده از انرژی متمرکز پرتو لیزر، امکان اعمال حرارت در ناحیهای بسیار محدود را فراهم میکند. این ویژگی در برخی کاربردهای دقیق و پیچیده مزیت محسوب میشود.
در مقابل، جوش نقطهای با عبور جریان الکتریکی از محل تماس، اتصال را ایجاد میکند و در بسیاری از کاربردهای تولیدی و تعمیراتی، سرعت و سهولت اجرای بالایی دارد.
نمیتوان گفت جوش لیزر در تمام شرایط استحکام بیشتری نسبت به جوش نقطهای دارد.
استحکام اتصال به عوامل متعددی مانند طراحی اتصال، جنس قطعه، میزان نفوذ، پارامترهای فرآیند و کیفیت اجرای جوش بستگی دارد.
بنابراین، انتخاب میان جوش لیزر و جوش نقطهای باید بر اساس نیاز واقعی قطعه انجام شود.
برای بسیاری از کاربردهای مربوط به تعمیرات طلا و نقره، عینکسازی، تجهیزات پزشکی و قطعات کوچک فلزی، جوش نقطهای میتواند راهکاری سریع و کاربردی باشد؛ بهخصوص زمانی که دستگاه امکان کنترل دقیق پارامترهای جوش را فراهم کند.
حتی اگر اپراتور با اصول جوشکاری آشنا باشد، تجهیزات مورد استفاده نیز نقش مهمی در کیفیت فرآیند دارند.
یک دستگاه جوش نقطهای مناسب باید بتواند انرژی جوش را به شکل پایدار و کنترلشده به قطعه منتقل کند و امکان تنظیم پارامترهای موردنیاز را در اختیار کاربر قرار دهد.
در کارگاههای تخصصی، تکرارپذیری اهمیت زیادی دارد. یعنی اگر یک تنظیم مشخص برای یک نوع قطعه نتیجه مطلوب ایجاد کرد، اپراتور بتواند همان شرایط را دوباره اجرا کند.
دستگاه جوش نقطهای ایما برای کاربردهای تخصصی و قطعات ظریف طراحی شده و در حوزههایی مانند طلاسازی، جواهرسازی، تعمیرات طلا و نقره، عینکسازی، دندانپزشکی، تجهیزات پزشکی و سایر صنایع ظریف فلزی قابل استفاده است.
کنترل دیجیتال پارامترهای جوش، نمایش وضعیت فرآیند و قابلیت تنظیم متناسب با نوع قطعه، به اپراتور کمک میکند فرآیند جوشکاری را با دقت و تکرارپذیری بیشتری انجام دهد.
در چنین کاربردهایی، هدف صرفاً ایجاد یک نقطه اتصال نیست؛ بلکه باید نقطه جوش از نظر استحکام، ظاهر، یکنواختی و میزان آسیب حرارتی نیز قابل قبول باشد.
برای افزایش کیفیت جوش نقطهای بهتر است فرآیند بهصورت مرحلهای کنترل شود.
انتخاب پارامتر مناسب
ابتدا جنس و ضخامت قطعه را مشخص کنید و سپس جریان و زمان جوش را متناسب با آن انتخاب کنید.
آمادهسازی سطح
محل اتصال را از چربی، اکسید و آلودگیهای سطحی پاک کنید تا شرایط تماس مناسب باشد.
بررسی الکترود
پیش از شروع کار، وضعیت نوک الکترود و تمیزی آن را بررسی کنید.
تست روی نمونه
قبل از جوشکاری قطعه اصلی، روی نمونهای مشابه آزمایش انجام دهید. ظاهر جوش و مقاومت اتصال را بررسی کرده و در صورت نیاز پارامترها را اصلاح کنید.
ثبت تنظیمات موفق
در کارگاههایی با تولید یا تعمیرات تکراری، بهتر است تنظیمات موفق برای جنس و ضخامتهای مختلف ثبت شوند. این کار میتواند زمان آمادهسازی و خطای اپراتور را کاهش دهد.
استحکام جوش نقطهای حاصل ترکیب صحیح پارامترهای الکتریکی، مکانیکی و متالورژیکی است. جریان جوش، زمان جوش، فشار الکترود، جنس و ضخامت قطعه، تمیزی سطح و وضعیت الکترود از مهمترین عواملی هستند که کیفیت نهایی اتصال را تعیین میکنند.
در جوشکاری طلا، جوشکاری نقره، جوشکاری عینک، تجهیزات پزشکی و دندانپزشکی، اهمیت کنترل این پارامترها بیشتر است؛ زیرا بسیاری از قطعات مورد استفاده در این صنایع ظریف، کوچک و دارای ارزش اقتصادی یا کاربردی بالا هستند.
همچنین نباید تصور کرد که افزایش توان دستگاه بهتنهایی باعث افزایش استحکام میشود. انتخاب پارامتر صحیح و انتقال پایدار انرژی به محل اتصال اهمیت بیشتری دارد.
در نهایت، انتخاب بین جوش نقطهای و جوش لیزر نیز باید بر اساس جنس، ضخامت، هندسه قطعه و نوع کاربرد انجام شود.
اگر به دنبال تجهیز کارگاه خود به یک سیستم دقیق و قابلکنترل برای اتصال قطعات ظریف هستید، میتوانید دستگاههای جوش نقطهای ایما را بررسی کنید و متناسب با نوع فعالیت کارگاه، مدل مناسب را انتخاب کنید.
برای مشاهده مشخصات دستگاههای جوش نقطهای ایما و دریافت مشاوره تخصصی، با کارشناسان ایما در ارتباط باشید.