کاربرد-دستگاه-جوش-نقطه-ای-در-صنایع-الکترونیک
اخبار شرکت, مقالات آموزشی

کاربرد جوش نقطه‌ای در صنایع الکترونیک؛ راهنمای اتصالات دقیق و ظریف

کاربرد جوش نقطه‌ای در صنایع الکترونیک؛ راهنمای اتصالات دقیق و ظریف

در صنایع الکترونیک، ایجاد اتصال مطمئن میان قطعات کوچک و فلزی اهمیت زیادی دارد. استفاده از روش مناسب می‌تواند دقت کار را افزایش دهد و احتمال آسیب به قطعات حساس را کاهش دهد. دستگاه جوش نقطه ای یکی از تجهیزات کاربردی برای ایجاد اتصالات متمرکز و سریع در قطعات فلزی است. این فناوری علاوه بر الکترونیک، در کارگاه‌های طلاسازی، نقره‌سازی، تعمیر عینک و برخی تجهیزات پزشکی و دندانپزشکی نیز کاربرد دارد. در این مقاله با کاربرد جوش در صنایع الکترونیک، مزایای آن و نکات مهم انتخاب دستگاه مناسب آشنا می‌شویم.

جوش نقطه‌ای چیست و چه کاربردی در صنایع الکترونیک دارد؟

جوش نقطه‌ای یکی از روش‌های اتصال دو قطعه فلزی است. در این فرآیند، جریان الکتریکی از محل تماس قطعات عبور می‌کند و مقاومت الکتریکی موجود در این ناحیه باعث ایجاد حرارت می‌شود. در نتیجه، اتصال در یک محدوده مشخص و کنترل‌شده شکل می‌گیرد.

متمرکز بودن انرژی در محل اتصال، یکی از مهم‌ترین مزایای این روش است. به همین دلیل، جوش نقطه‌ای می‌تواند برای برخی قطعات کوچک و ظریف که به کنترل حرارت نیاز دارند، گزینه مناسبی باشد.

در صنایع الکترونیک، بسیاری از قطعات دارای ابعاد کوچک و ساختار حساس هستند. انتقال حرارت بیش از حد به این قطعات ممکن است باعث تغییر شکل یا آسیب به بخش‌های اطراف شود. به همین دلیل، کنترل میزان انرژی، زمان و محل اعمال جریان اهمیت زیادی دارد.

مهم‌ترین مزایای جوش نقطه‌ای

استفاده از این روش در کاربردهای مناسب می‌تواند مزایای زیر را به همراه داشته باشد:

  • ایجاد اتصال سریع و متمرکز
  • مناسب بودن برای برخی قطعات کوچک و ظریف
  • کاهش انتقال حرارت به بخش‌های غیرضروری
  • امکان کنترل پارامترهای جوش
  • تکرارپذیری بهتر اتصال در شرایط یکسان
  • کاهش زمان برخی فرآیندهای تولید و تعمیر
  • عدم نیاز به ماده اتصال‌دهنده در فرآیندهای مشخص

البته کیفیت اتصال تنها به دستگاه وابسته نیست. جنس فلز، ضخامت قطعه، شکل اتصال، فشار الکترود، جریان و زمان جوش نیز در نتیجه نهایی تأثیر دارند.

تفاوت جوش نقطه‌ای با لحیم‌کاری

لحیم‌کاری و جوش نقطه‌ای هر دو برای ایجاد اتصال در صنایع مختلف استفاده می‌شوند، اما عملکرد یکسانی ندارند.

در لحیم‌کاری، یک ماده واسط مانند سیم لحیم برای اتصال قطعات استفاده می‌شود. در مقابل، جوش نقطه‌ای با اعمال جریان الکتریکی و ایجاد حرارت در محل تماس، اتصال را شکل می‌دهد.


بنابراین نمی‌توان یک روش را به‌صورت کلی جایگزین روش دیگر دانست. انتخاب بین لحیم‌کاری و جوش نقطه‌ای باید بر اساس جنس قطعات، ضخامت، نوع اتصال و کاربرد نهایی انجام شود.

کاربرد دستگاه جوش نقطه ای در صنایع الکترونیک

کاربرد دستگاه جوش نقطه ای در صنایع الکترونیک به نوع قطعه و جنس فلز بستگی دارد. با این حال، در برخی فرآیندهای تولید، مونتاژ و تعمیر می‌توان از این فناوری برای ایجاد اتصال میان قطعات فلزی کوچک استفاده کرد.

هدف اصلی در این کاربردها، ایجاد اتصال مناسب با کنترل انرژی و جلوگیری از انتقال حرارت غیرضروری به بخش‌های حساس است.

اتصال سیم‌ها و نوارهای فلزی

در بعضی تجهیزات الکترونیکی، سیم‌ها، نوارها و قطعات فلزی کوچک باید به یکدیگر یا به یک بخش فلزی مشخص متصل شوند.

روش‌های سنتی ممکن است در برخی شرایط باعث انتقال حرارت به قسمت‌های اطراف شوند. در مقابل، جوش نقطه‌ای امکان تمرکز انرژی در محل موردنظر را فراهم می‌کند.

البته برای رسیدن به نتیجه مناسب، باید جریان، زمان پالس و فشار الکترود متناسب با قطعه انتخاب شود.

اتصال نوارهای فلزی در باتری‌ها

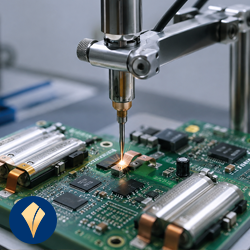
یکی از کاربردهای شناخته‌شده جوش نقطه‌ای، اتصال نوارهای فلزی به سلول‌های باتری است.

در این فرآیند، اتصال باید به اندازه کافی محکم باشد، اما حرارت نباید به شکل غیرضروری به سلول منتقل شود. به همین دلیل، کنترل دقیق انرژی و زمان جوش اهمیت بالایی دارد.

در این نوع کاربرد، استفاده از تنظیمات یکسان برای تمام باتری‌ها توصیه نمی‌شود. نوع سلول، جنس نوار و ضخامت آن باید هنگام تعیین پارامترهای جوش در نظر گرفته شود.

مونتاژ و تعمیر قطعات کوچک

کارگاه‌های تعمیراتی معمولاً با قطعاتی روبه‌رو هستند که به اتصال مجدد یا ترمیم یک بخش فلزی کوچک نیاز دارند.

در چنین شرایطی، سرعت و دقت فرآیند اهمیت زیادی دارد. استفاده از یک دستگاه جوشکاری قطعات ظریف می‌تواند انجام برخی اتصالات را ساده‌تر و کنترل‌شده‌تر کند.

با این حال، قبل از اجرای اتصال روی قطعه اصلی بهتر است پارامترهای دستگاه روی نمونه مشابه آزمایش شوند.

کاربرد-دستگاه-جوش-نقطه‌ای-در-صنایع-الکترونیک-و-اتصالات-دقیق

چرا کنترل دیجیتال در دستگاه جوش نقطه ای اهمیت دارد؟

در کارگاه‌هایی که با قطعات مختلف سروکار دارند، استفاده از تنظیمات ثابت همیشه نتیجه مطلوبی ایجاد نمی‌کند. تغییر جنس، ضخامت یا شکل قطعه می‌تواند نیاز به تنظیم مجدد دستگاه داشته باشد.

به همین دلیل، کنترل دیجیتال یکی از ویژگی‌های مهم تجهیزات مدرن جوش نقطه‌ای محسوب می‌شود.

تنظیم دقیق پارامترهای جوش

جریان و زمان اعمال انرژی از عوامل مهم در کیفیت اتصال هستند.

اگر انرژی کمتر از مقدار موردنیاز باشد، اتصال ممکن است استحکام کافی نداشته باشد. از طرف دیگر، افزایش بیش از حد انرژی می‌تواند باعث آسیب، تغییر شکل یا ایجاد آثار حرارتی روی قطعه شود.

قابلیت تنظیم دقیق پارامترها به اپراتور اجازه می‌دهد فرآیند را متناسب با شرایط قطعه کنترل کند.

استفاده از جوش پالسی

در فناوری‌های جدید، انرژی می‌تواند به شکل پالس‌های کنترل‌شده به محل اتصال منتقل شود.

جوش پالسی در کار با قطعات ظریف اهمیت ویژه‌ای دارد؛ زیرا امکان کنترل بهتر فرآیند را فراهم می‌کند.

این فناوری تنها به صنایع الکترونیک محدود نیست و در برخی کاربردهای طلاسازی، نقره‌سازی، تعمیر عینک و تجهیزات تخصصی نیز مورد استفاده قرار می‌گیرد.

نمایشگر دیجیتال

وجود نمایشگر دیجیتال باعث می‌شود اپراتور بتواند پارامترهای تنظیم‌شده را راحت‌تر مشاهده کند.

این موضوع در کارگاه‌هایی که چند نوع قطعه با ضخامت و جنس متفاوت دارند، اهمیت بیشتری پیدا می‌کند.

یک رابط کاربری مناسب همچنین می‌تواند فرآیند تنظیم دستگاه را سریع‌تر و استفاده روزمره از آن را ساده‌تر کند.

پدال و کنترل فرآیند

در برخی کاربردهای کارگاهی، کنترل مناسب زمان اجرای جوش اهمیت زیادی دارد. پدال مناسب می‌تواند به اپراتور اجازه دهد فرآیند را با کنترل بیشتری اجرا کند و دست‌های خود را برای قرار دادن قطعه در موقعیت صحیح آزاد نگه دارد.

جوش-نقطه‌ای-دقیق-روی-اتصال-مسی-در-صنایع-الکترونیک

کاربرد جوش نقطه‌ای در طلا، نقره، عینک و تجهیزات تخصصی

فناوری اتصال نقطه‌ای فقط به صنایع الکترونیک محدود نمی‌شود. بسیاری از کارگاه‌های تخصصی نیز با قطعات فلزی کوچک و ظریف کار می‌کنند و به روشی دقیق برای اتصال یا تعمیر آن‌ها نیاز دارند.

به همین دلیل، استفاده از دستگاه جوش نقطه ای در حوزه‌هایی مانند طلاسازی، نقره‌سازی، تعمیر عینک و برخی تجهیزات پزشکی و دندانپزشکی نیز قابل توجه است.

طلاسازی و نقره‌سازی

در ساخت و تعمیر زیورآلات، ظرافت قطعه اهمیت زیادی دارد. حرارت بیش از اندازه یا کنترل‌نشده می‌تواند روی ظاهر و ساختار قطعه تأثیر بگذارد.

استفاده از تجهیزات مناسب جوش می‌تواند در برخی تعمیرات و اتصالات ظریف طلا و نقره مفید باشد.

برای این کارگاه‌ها، کنترل انرژی، دقت محل اتصال و امکان تنظیم پارامترها از ویژگی‌های مهم دستگاه محسوب می‌شوند.

تعمیر فریم عینک

فریم‌های عینک دارای بخش‌های کوچک و ظریفی هستند که ممکن است در اثر ضربه یا استفاده طولانی‌مدت آسیب ببینند.

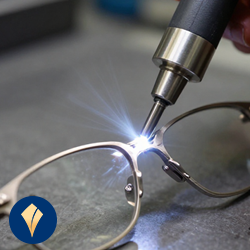
در بعضی تعمیرات، ایجاد اتصال دقیق روی بخش آسیب‌دیده اهمیت زیادی دارد. به همین دلیل، جوش عینک یکی از کاربردهای تخصصی تجهیزات جوشکاری دقیق به شمار می‌رود.

تجهیزات پزشکی و دندانپزشکی

برخی تجهیزات پزشکی و دندانپزشکی نیز از قطعات فلزی کوچک تشکیل شده‌اند. در تولید یا تعمیر این قطعات، دقت اتصال و کنترل فرآیند اهمیت زیادی دارد.

با توجه به حساسیت این حوزه‌ها، انتخاب روش اتصال باید بر اساس جنس، ابعاد و استانداردهای مربوط به قطعه انجام شود.

تابلو‌سازی و تجهیزات الکتریکی

در تابلو‌سازی و تجهیزات الکتریکی نیز ممکن است با اتصالات فلزی کوچک مواجه شویم.

در چنین مواردی، دستگاه جوش نقطه‌ای می‌تواند برای کاربردهای مشخصی در مونتاژ یا تعمیر مورد استفاده قرار گیرد؛ البته به شرطی که جنس و نوع اتصال با قابلیت‌های دستگاه سازگار باشد.

راهنمای انتخاب دستگاه جوش نقطه ای برای کارگاه

انتخاب یک دستگاه مناسب فقط با مقایسه قیمت یا توان آن انجام نمی‌شود. نوع کارگاه، جنس قطعات، ضخامت فلز و حجم استفاده، همگی باید در نظر گرفته شوند.

اگر قرار است دستگاه در چند حوزه مختلف مانند طلا، نقره، عینک یا قطعات فلزی ظریف استفاده شود، قابلیت تنظیم دقیق پارامترها اهمیت بیشتری پیدا می‌کند.

جنس قطعه را بررسی کنید

فلزات مختلف رفتار متفاوتی در برابر جریان و حرارت دارند. بنابراین، قبل از خرید باید مشخص شود دستگاه قرار است برای چه فلزاتی استفاده شود.

برای مثال، شرایط جوشکاری طلا، نقره و فلزات مورد استفاده در تجهیزات الکترونیکی الزاماً یکسان نیست.

ضخامت قطعات را در نظر بگیرید

ضخامت فلز یکی از عوامل مؤثر بر تنظیمات جوش است.

اگر کارگاه بیشتر با قطعات بسیار ظریف سروکار دارد، دستگاه باید امکان کنترل مناسب انرژی را داشته باشد. در مقابل، قطعات ضخیم‌تر ممکن است به پارامترهای متفاوتی نیاز داشته باشند.

قابلیت تنظیم جریان و زمان

امکان تنظیم پارامترهای اصلی، انعطاف‌پذیری دستگاه را افزایش می‌دهد.

دستگاهی که بتواند انرژی و زمان اعمال جریان را متناسب با قطعه تنظیم کند، برای کارگاه‌های متنوع کاربردی‌تر خواهد بود.

قابلیت جوش پالسی و کنترل دما

در کار با قطعات حساس، کنترل انرژی اهمیت زیادی دارد. قابلیت استفاده از فرآیند پالسی و کنترل بهتر شرایط حرارتی می‌تواند به اپراتور کمک کند تا فرآیند جوش را دقیق‌تر مدیریت کند.

کیفیت ساخت و خدمات پس از فروش

در خرید تجهیزات صنعتی، کیفیت ساخت تنها عامل مهم نیست. خدمات پس از فروش، تأمین قطعات، آموزش و امکان دریافت مشاوره فنی نیز باید بررسی شود.

به‌خصوص برای کارگاه‌هایی که دستگاه به‌صورت روزانه مورد استفاده قرار می‌گیرد، دسترسی به پشتیبانی تخصصی اهمیت زیادی دارد.

جوش نقطه ای ایما برای چه کارگاه‌هایی مناسب است؟

دستگاه جوش نقطه ای ایما با هدف پاسخ‌گویی به نیاز کارگاه‌هایی طراحی شده است که با اتصالات دقیق و قطعات ظریف سروکار دارند.

قابلیت‌های کنترلی، تنظیم پارامترهای جوش، سیستم دیجیتال و فناوری جوش پالسی از جمله ویژگی‌هایی هستند که در تجهیزات مدرن ایما مورد توجه قرار گرفته‌اند.

این تجهیزات می‌توانند برای بررسی و استفاده در حوزه‌هایی مانند طلاسازی، نقره‌سازی، تعمیر عینک، تجهیزات پزشکی، دندانپزشکی و برخی کاربردهای مرتبط با الکترونیک مورد توجه قرار گیرند.

با این حال، انتخاب مدل و تنظیمات مناسب باید بر اساس کاربرد واقعی کارگاه انجام شود. نوع فلز، ضخامت قطعه، شکل اتصال و حجم کاری از مهم‌ترین عواملی هستند که هنگام انتخاب باید بررسی شوند.

آیا دستگاه جوش نقطه‌ای برای کارگاه شما مناسب است؟

جوش در صنایع الکترونیک زمانی کاربردی است که اتصال موردنظر به دقت، سرعت و کنترل مناسب نیاز داشته باشد. تمرکز انرژی در یک محدوده مشخص باعث شده است جوش نقطه‌ای برای برخی اتصالات فلزی کوچک و ظریف مورد توجه قرار گیرد.

کاربرد این فناوری نیز به الکترونیک محدود نمی‌شود. کارگاه‌های طلا و نقره، تعمیرات عینک، تجهیزات پزشکی و دندانپزشکی و برخی فعالیت‌های تابلو‌سازی نیز می‌توانند در کاربردهای مناسب از این روش استفاده کنند.

با این حال، انتخاب دستگاه باید بر اساس نیاز واقعی کارگاه انجام شود. جنس و ضخامت قطعات، نوع اتصال، میزان استفاده و سطح کنترل موردنیاز از مهم‌ترین عوامل در این تصمیم هستند.

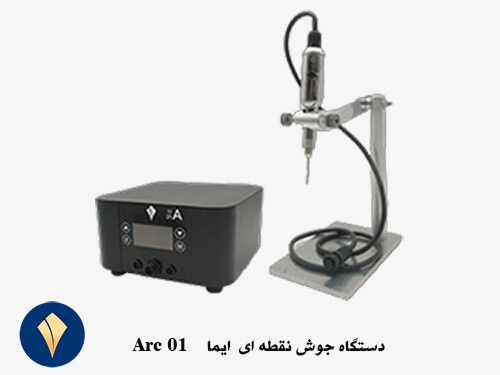
دستگاه-جوش-نقطه-ای-ایما--ARC-01

مشاوره و خرید دستگاه جوش نقطه ای ایما

اگر برای کارگاه خود به دنبال یک راهکار دقیق برای اتصال قطعات فلزی هستید، انتخاب دستگاه مناسب می‌تواند تأثیر زیادی بر کیفیت و سرعت کار داشته باشد.

کارشناسان ایما می‌توانند با بررسی نوع فعالیت و قطعاتی که با آن‌ها کار می‌کنید، برای انتخاب تجهیزات مناسب راهنمایی‌تان کنند.

برای دریافت مشاوره تخصصی و اطلاع از شرایط خرید دستگاه جوش نقطه ای ایما، با کارشناسان ایما تماس بگیرید.
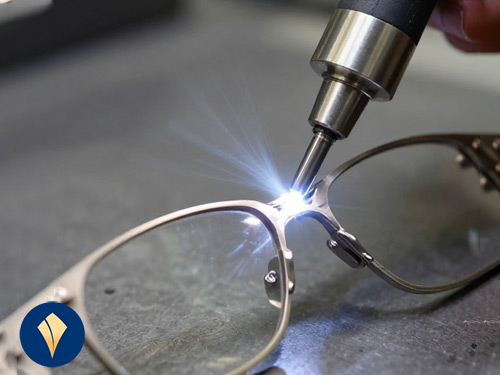
جوشکاری-فریم-فلزی-عینک-با-دستگاه-جوش-نقطه-ای
اخبار شرکت, مقالات آموزشی

جوش نقطه‌ای در صنعت عینک‌سازی؛ راهنمای جوش عینک و تیتانیوم

جوش نقطه‌ای در صنعت عینک‌سازی؛ راهنمای جوش عینک و تیتانیوم

دستگاه جوش نقطه ای یکی از تجهیزات کاربردی برای جوشکاری و تعمیر فریم‌های عینک، به‌ویژه فریم‌های ظریف و تیتانیومی، است. در این روش، اتصال قطعات با کنترل مناسب حرارت انجام می‌شود و می‌توان احتمال آسیب به بخش‌های اطراف محل جوش را کاهش داد. برای تعمیر فریم عینک، علاوه بر استحکام اتصال، عواملی مانند جنس آلیاژ، ضخامت قطعه و تنظیم پارامترهای جوش اهمیت دارند. در این مقاله با کاربرد دستگاه جوش نقطه ای در عینک‌سازی، جوش تیتانیوم، اهمیت گاز آرگون، دلایل ضعیف شدن جوش و سوختن جوش و نکات مهم انتخاب دستگاه مناسب آشنا می‌شویم.

جوش نقطه‌ای در صنعت عینک‌سازی چیست؟

در ساخت و تعمیر فریم عینک، اتصال قطعات کوچک فلزی یکی از بخش‌های حساس کار است. قسمت‌هایی مانند دسته، لولا، پل و سایر اجزای فریم ممکن است بر اثر فشار، ضربه یا استفاده طولانی‌مدت دچار شکستگی شوند.

در چنین شرایطی، انتخاب روش مناسب برای جوش عینک اهمیت زیادی دارد. جوش باید به اندازه کافی مستحکم باشد و در عین حال، حرارت اضافی به قسمت‌های اطراف منتقل نکند.

جوش نقطه‌ای یکی از روش‌های جوشکاری مقاومتی است. در این فرآیند، جریان الکتریکی از محل اتصال عبور می‌کند و در اثر مقاومت الکتریکی، حرارت در ناحیه مشخصی ایجاد می‌شود. فشار الکترود نیز به شکل‌گیری اتصال کمک می‌کند.

کیفیت جوش به عوامل مختلفی مانند جریان، زمان اعمال جریان، فشار الکترود، جنس قطعه، ضخامت فلز و وضعیت سطح بستگی دارد.

به همین دلیل، یک دستگاه جوش نقطه ای مناسب باید امکان کنترل فرآیند را در اختیار اپراتور قرار دهد.

چرا کنترل جوش در تعمیر عینک مهم است؟

فریم عینک معمولاً قطعه‌ای ظریف است. بنابراین یک جوش نامناسب می‌تواند علاوه بر کاهش استحکام اتصال، ظاهر فریم را نیز تحت تأثیر قرار دهد.

در یک تعمیر استاندارد، هدف این است که:

  • اتصال استحکام مناسبی داشته باشد.
  • حرارت اضافی ایجاد نشود.
  • فریم تغییر شکل ندهد.
  • محل جوش تا حد امکان تمیز و کنترل‌شده باشد.
  • قطعه دچار سوختگی یا سوراخ‌شدگی نشود.
  • نتیجه جوش برای تعمیرات مشابه قابل تکرار باشد.

این موارد باعث شده است که جوش نقطه ای عینک به یکی از کاربردهای مهم تجهیزات جوشکاری دقیق تبدیل شود.

چرا جوشکاری فریم عینک به دقت بالایی نیاز دارد؟

در تعمیر فریم عینک، معمولاً با قطعات کوچک، ضخامت‌های کم و محل‌های اتصال محدود روبه‌رو هستیم. بنابراین مقدار حرارت واردشده باید به‌دقت کنترل شود.

اگر انرژی جوش کمتر از مقدار موردنیاز باشد، اتصال به اندازه کافی شکل نمی‌گیرد و ممکن است با ضعیف شدن جوش مواجه شویم.

از طرف دیگر، اگر انرژی بیش از حد باشد، احتمال سوختن، تغییر شکل یا آسیب به سطح قطعه افزایش پیدا می‌کند.

بنابراین می‌توان گفت کیفیت جوش عینک حاصل یک تعادل است:

انرژی کافی برای ایجاد اتصال + کنترل حرارت + تماس مناسب الکترود + آماده‌سازی صحیح سطح

آماده‌سازی سطح قبل از جوش

قبل از جوشکاری، محل اتصال باید تا حد امکان تمیز باشد. وجود چربی، آلودگی، اکسید یا پوشش‌های ناخواسته می‌تواند شرایط تماس الکتریکی را تغییر دهد.

به همین دلیل، پیش از استفاده از دستگاه جوش نقطه ای بهتر است محل شکستگی بررسی و تمیز شود.

سپس قطعات باید در موقعیت صحیح قرار بگیرند و تماس الکترود با محل موردنظر بررسی شود.

برای کارگاه‌هایی که تعداد زیادی تعمیر مشابه انجام می‌دهند، ثبت تنظیمات مناسب برای هر نوع قطعه نیز می‌تواند به افزایش تکرارپذیری کمک کند.

جوش تیتانیوم در فریم عینک چه ویژگی‌هایی دارد؟

تیتانیوم و آلیاژهای آن در برخی فریم‌های عینک استفاده می‌شوند. وزن پایین و ویژگی‌های مکانیکی مناسب از دلایل توجه به این فلز در صنعت عینک‌سازی است.

با این حال، جوش تیتانیوم نیازمند توجه بیشتری به شرایط فرآیند است.

تیتانیوم در دماهای بالا نسبت به اکسیژن و آلودگی‌های محیط حساس است. بنابراین در فرآیندهایی که ناحیه‌ای از فلز تا دمای بالا گرم یا ذوب می‌شود، محافظت مناسب اهمیت زیادی دارد.

البته تمام روش‌های جوشکاری تیتانیوم شرایط یکسانی ندارند.

برای مثال، جوشکاری تیتانیوم با روش‌هایی مانند TIG، لیزر و جوش مقاومتی نقطه‌ای از نظر نحوه ایجاد اتصال و نیازهای فرآیند با یکدیگر متفاوت هستند.

در نتیجه، نمی‌توان برای تمام فریم‌های تیتانیومی یک تنظیم ثابت در نظر گرفت. نوع آلیاژ، ضخامت، شکل اتصال و روش جوشکاری باید در کنار یکدیگر بررسی شوند.

اهمیت گاز آرگون برای جوش تیتانیوم

یکی از نکات مهم در جوشکاری تیتانیوم، محافظت از ناحیه داغ جوش در برابر اکسیژن است.

هنگامی که تیتانیوم در دمای بالا قرار می‌گیرد، احتمال واکنش آن با اکسیژن افزایش پیدا می‌کند. به همین دلیل، در فرآیندهای جوشکاری ذوبی مانند TIG و برخی کاربردهای لیزری، گاز آرگون برای ایجاد محیط محافظ اهمیت زیادی دارد.

آرگون یک گاز بی‌اثر است و با کاهش تماس ناحیه داغ جوش با اکسیژن و آلودگی‌های محیط، به حفظ کیفیت فرآیند کمک می‌کند.

اگر حفاظت گازی مناسب نباشد، ممکن است مشکلاتی مانند تغییر رنگ، اکسیدشدگی و کاهش کیفیت اتصال ایجاد شود.

آیا برای هر جوش تیتانیوم آرگون لازم است؟

خیر.

این نکته اهمیت زیادی دارد. استفاده از آرگون به روش جوشکاری و طراحی دستگاه بستگی دارد.

در روش‌های ذوبی مانند TIG، محافظت گازی بخش مهمی از فرآیند است. اما در جوش نقطه‌ای مقاومتی شرایط متفاوت است و اتصال از طریق عبور جریان و ایجاد حرارت در محل تماس شکل می‌گیرد.

بنابراین نمی‌توان گفت هر قطعه تیتانیومی که قرار است جوش داده شود، الزاماً به آرگون نیاز دارد.

در دستگاه‌هایی که امکان استفاده از گاز آرگون برای کاربردهای موردنیاز را فراهم می‌کنند، این قابلیت می‌تواند برای برخی فرآیندهای جوشکاری ظریف یک مزیت محسوب شود.

در نهایت، نوع جوش، جنس قطعه و دستورالعمل سازنده دستگاه تعیین می‌کنند که آرگون چه زمانی و چگونه مورد استفاده قرار گیرد.

دلایل ضعیف شدن جوش عینک چیست؟

یکی از مشکلات رایج در تعمیر فریم، ایجاد اتصالی است که در ظاهر جوش شده اما استحکام کافی ندارد.

ضعیف شدن جوش می‌تواند دلایل مختلفی داشته باشد.

انرژی ناکافی

اگر انرژی واردشده برای ایجاد اتصال کافی نباشد، ناحیه جوش استحکام لازم را به دست نمی‌آورد.

زمان نامناسب

زمان اعمال جریان نیز اهمیت دارد. زمان بسیار کوتاه ممکن است انرژی کافی ایجاد نکند. در مقابل، زمان بیش از اندازه می‌تواند حرارت اضافی ایجاد کند.

فشار نامناسب الکترود

فشار الکترود روی شرایط تماس قطعات اثر می‌گذارد. اگر فشار مناسب نباشد، فرآیند جوش می‌تواند ناپایدار شود.

آلودگی سطح

چربی و اکسید روی سطح می‌توانند شرایط تماس را تغییر دهند. بنابراین آماده‌سازی سطح پیش از جوش اهمیت زیادی دارد.

تنظیم نادرست نسبت به جنس قطعه

یک تنظیم مشخص لزوماً برای تمام فریم‌ها مناسب نیست.

برای مثال، جوش تیتانیوم ممکن است به شرایط متفاوتی نسبت به جوش آلیاژهای دیگر نیاز داشته باشد. ضخامت قطعه نیز در انتخاب پارامترها تأثیر دارد.

جوشکاری-دقیق-فریم-عینک-با-دستگاه-جوش-نقطه-ای

علت سوختن جوش عینک چیست؟

در مقابل ضعیف شدن جوش، یکی دیگر از مشکلات مهم سوختن جوش است.

سوختن جوش معمولاً زمانی اتفاق می‌افتد که انرژی یا حرارت واردشده بیشتر از نیاز قطعه باشد.

در فریم‌های ظریف، این مشکل می‌تواند باعث ایجاد:

  • تغییر رنگ
  • سوختگی سطح
  • تغییر شکل
  • ایجاد حفره یا سوراخ
  • پاشش فلز
  • آسیب به بخش‌های اطراف

شود.

به همین دلیل، هدف از جوشکاری قطعات ظریف استفاده از بیشترین انرژی نیست؛ بلکه باید کمترین انرژی مؤثر برای ایجاد اتصال مناسب انتخاب شود.

اینجاست که کنترل دقیق پارامترهای دستگاه جوش نقطه ای اهمیت پیدا می‌کند

پارامترهای مؤثر بر کیفیت جوش نقطه‌ای عینک

برای رسیدن به یک جوش با کیفیت، چند عامل باید هم‌زمان بررسی شوند.

جریان و انرژی جوش

جریان یکی از عوامل اصلی ایجاد حرارت در محل اتصال است. افزایش بیش از حد جریان می‌تواند باعث حرارت اضافی شود. جریان ناکافی نیز ممکن است باعث ایجاد اتصال ضعیف شود.

زمان جوش

زمان اعمال جریان در میزان حرارت ورودی نقش دارد. بنابراین باید متناسب با جنس و ضخامت قطعه تنظیم شود.

فشار الکترود

فشار مناسب باعث ایجاد شرایط تماس بهتر میان قطعات می‌شود. فشار نامناسب می‌تواند کیفیت اتصال را کاهش دهد.

وضعیت الکترود

نوک الکترود باید تمیز و در شرایط مناسب باشد. آلودگی یا فرسودگی الکترود می‌تواند روی کیفیت و تکرارپذیری جوش اثر بگذارد.

جنس و ضخامت قطعه

مهم است که تنظیمات بر اساس قطعه واقعی انتخاب شوند.

برای مثال، یک فریم تیتانیومی نازک را نمی‌توان الزاماً با همان تنظیمی جوش داد که برای یک قطعه ضخیم‌تر یا آلیاژ متفاوت استفاده می‌شود.

بنابراین بهترین روش، انجام تست روی نمونه مشابه و سپس ثبت تنظیمات مناسب برای تعمیرات مشابه است.

دستگاه جوش نقطه ای ARC ایما برای جوشکاری عینک

برای کارگاه‌های عینک‌سازی، انتخاب دستگاه جوش نقطه ای باید بر اساس نوع تعمیرات و جنس قطعات انجام شود.

تعمیرکار ممکن است با فریم‌های تیتانیومی، استیل و سایر آلیاژها سروکار داشته باشد. بنابراین امکان کنترل فرآیند اهمیت زیادی دارد.

دستگاه جوش نقطه ای ARC ایما برای کاربردهای جوشکاری دقیق و قطعات ظریف طراحی شده است و می‌تواند در کارگاه‌هایی که با تعمیر عینک و سایر قطعات فلزی حساس سروکار دارند، مورد استفاده قرار گیرد.

در انتخاب دستگاه برای چنین کاربردهایی، ویژگی‌هایی مانند موارد زیر اهمیت دارند:

  • کنترل دیجیتال فرآیند
  • امکان تنظیم پارامترهای جوش
  • کنترل بهتر انرژی ورودی
  • قابلیت کار با قطعات ظریف
  • نمایش اطلاعات فرآیند
  • پدال دیجیتال
  • امکان استفاده از آرگون در کاربردهای موردنیاز
  • قابلیت‌های پالسی متناسب با فرآیند دستگاه

مزیت کنترل دیجیتال این است که اپراتور می‌تواند تنظیمات را متناسب با قطعه تغییر دهد و برای تعمیرات مشابه، فرآیندی تکرارپذیر ایجاد کند.

این موضوع برای کارگاهی که روزانه چندین فریم عینک را تعمیر می‌کند، اهمیت زیادی دارد.

جوش نقطه‌ای یا جوش لیزر؛ کدام برای عینک مناسب‌تر است؟

جوش نقطه‌ای و جوش لیزر هر دو در جوشکاری دقیق کاربرد دارند، اما فرآیند آنها متفاوت است.

جوش لیزر امکان تمرکز انرژی در یک ناحیه بسیار کوچک را فراهم می‌کند و در برخی کاربردهای تخصصی تعمیر فریم مورد استفاده قرار می‌گیرد.

در مقابل، جوش نقطه‌ای برای ایجاد اتصال مقاومتی نقطه‌ای می‌تواند راهکاری سریع و کنترل‌پذیر باشد.

انتخاب روش مناسب به عواملی مانند:

  • جنس فریم
  • ضخامت قطعه
  • نوع شکستگی
  • شکل محل اتصال
  • میزان ظرافت موردنیاز
  • حجم تعمیرات
  • بودجه کارگاه

بستگی دارد.

بنابراین نمی‌توان به‌صورت کلی گفت جوش لیزر همیشه بهتر از دستگاه جوش نقطه ای است یا برعکس، روش مناسب باید با نیاز واقعی کارگاه انتخاب شود.

کاربرد دستگاه جوش نقطه ای در سایر صنایع

کاربرد دستگاه جوش نقطه ای به صنعت عینک محدود نمی‌شود.

طلا و نقره

در کارگاه‌های طلاسازی و نقره‌سازی، تعمیر قطعات ظریف و ایجاد اتصال موضعی نیازمند کنترل دقیق انرژی و حرارت است.

تجهیزات پزشکی

در برخی قطعات تجهیزات پزشکی، کیفیت اتصال و کنترل حرارت اهمیت زیادی دارد. نوع روش جوشکاری باید با توجه به جنس و مشخصات قطعه انتخاب شود.

دندانپزشکی

در بعضی قطعات و آلیاژهای مرتبط با حوزه دندانپزشکی، جوشکاری دقیق می‌تواند در تعمیر یا ساخت مورد استفاده قرار گیرد.

تابلو‌سازی

در تابلو‌سازی و ساخت قطعات فلزی ظریف نیز گاهی به اتصالات تمیز و کنترل‌شده نیاز است.

بنابراین دستگاه جوش نقطه ای ایما می‌تواند برای طیف مختلفی از کارگاه‌هایی که با قطعات فلزی ظریف کار می‌کنند، مورد بررسی قرار گیرد.

هنگام خرید دستگاه جوش نقطه ای به چه نکاتی توجه کنیم؟

قبل از خرید، ابتدا نیاز واقعی کارگاه را مشخص کنید.

جنس قطعات

بررسی کنید بیشتر با تیتانیوم، استیل، طلا، نقره یا سایر آلیاژها کار می‌کنید.

ضخامت قطعات

محدوده ضخامت قطعاتی که بیشتر جوش می‌دهید، باید با توانایی‌های دستگاه هماهنگ باشد.

کنترل پارامترها

برای جوشکاری قطعات ظریف، امکان تنظیم دقیق پارامترها اهمیت زیادی دارد.

تکرارپذیری

اگر حجم تعمیرات بالا است، دستگاه باید امکان ایجاد فرآیند پایدار و تکرارپذیر را فراهم کند.

آموزش و پشتیبانی

خرید دستگاه تنها بخشی از مسیر است. آموزش صحیح اپراتور و دسترسی به پشتیبانی فنی نیز می‌تواند در رسیدن به نتیجه بهتر نقش داشته باشد.


دستگاه-جوش-نقطه-ای-ایما--ARC-01

در جوش عینک، ایجاد یک اتصال محکم تنها هدف نیست. جوش باید علاوه بر استحکام مناسب، حرارت کنترل‌شده‌ای داشته باشد و تا حد امکان به ظاهر و ساختار فریم آسیب نزند.

در جوش تیتانیوم نیز توجه به شرایط فرآیند اهمیت بیشتری پیدا می‌کند. در روش‌هایی که نیاز به محافظت گازی دارند، آرگون با کاهش تماس ناحیه داغ با اکسیژن می‌تواند به حفظ کیفیت جوش کمک کند.

از طرف دیگر، در جوش نقطه‌ای مقاومتی، عواملی مانند جریان، زمان، فشار الکترود، وضعیت سطح، جنس و ضخامت قطعه در نتیجه نهایی تأثیر دارند.

بنابراین انتخاب دستگاه جوش نقطه ای مناسب باید بر اساس نیاز واقعی کارگاه انجام شود، نه صرفاً قیمت یا توان دستگاه.

دستگاه جوش نقطه ای ایما را برای کارگاه خود بررسی کنید

اگر در کارگاه خود با تعمیر فریم عینک، جوش تیتانیوم، قطعات طلا و نقره، تجهیزات پزشکی یا دندانپزشکی سروکار دارید، انتخاب تجهیزات مناسب می‌تواند کیفیت و تکرارپذیری فرآیند جوشکاری را افزایش دهد.

برای آشنایی بیشتر با دستگاه جوش نقطه ای ARC ایما و بررسی اینکه این دستگاه برای نوع فعالیت شما مناسب است یا خیر، با کارشناسان شرکت توسعه پردیس ایما در ارتباط باشید.

شرکت توسعه پردیس ایما؛ تولیدکننده دستگاه‌های جوش نقطه‌ای و تجهیزات مدرن آبکاری برای صنایع طلا و جواهر، نقره، عینک‌سازی، تجهیزات پزشکی و دندانپزشکی.

علت-ضعیف-شدن-یا-سوختن-جوش-نقطه‌ای
اخبار شرکت, مقالات آموزشی

علت ضعیف شدن یا سوختن جوش نقطه ای + راهکارهای عملی

علت ضعیف شدن یا سوختن جوش نقطه‌ای چیست؟ راهکارهای عملی برای افزایش استحکام جوش

جوش نقطه ای یکی از روش‌های کاربردی برای اتصال قطعات فلزی ظریف در کارگاه‌های طلاسازی، نقره‌سازی، عینک‌سازی، تجهیزات پزشکی، دندانپزشکی و تابلو‌سازی است. با این حال، ضعیف شدن جوش، جدا شدن قطعات یا حتی سوختن و سوراخ شدن محل اتصال از مشکلات رایج این فرآیند به شمار می‌رود. کیفیت جوش فقط به قدرت دستگاه وابسته نیست و عواملی مانند توان، زمان جوش، فشار الکترود، جنس و ضخامت قطعه و وضعیت سطح نیز تأثیر مستقیمی دارند.

جوش نقطه‌ای چگونه ایجاد می‌شود؟

جوش نقطه‌ای یکی از روش‌های اتصال موضعی قطعات فلزی است که در آن انرژی الکتریکی در محدوده مشخصی از قطعه متمرکز می‌شود و با ایجاد حرارت، ناحیه اتصال شکل می‌گیرد. برخلاف تصور رایج، هدف این نیست که تمام سطح فلز ذوب شود؛ بلکه باید مقدار انرژی در محدوده‌ای کنترل شود که یک اتصال مناسب و پایدار ایجاد کند.

بنابراین، کنترل انرژی مهم‌ترین اصل در جوش نقطه‌ای است.

اگر انرژی کمتر از مقدار موردنیاز باشد، اتصال به اندازه کافی شکل نمی‌گیرد و در نتیجه جوش ضعیف خواهد شد. از طرف دیگر، چنانچه انرژی بیش از حد باشد، ناحیه جوش بیش از اندازه گرم می‌شود و احتمال سوختگی، حفره، پاشش یا تغییر شکل قطعه افزایش پیدا می‌کند.

در نتیجه، یک جوش باکیفیت به تعادل میان چند عامل وابسته است؛ از جمله:

  • توان یا شدت انرژی
  • زمان اعمال انرژی
  • فشار و وضعیت الکترود
  • جنس و ضخامت قطعه
  • وضعیت سطح و تمیزی محل اتصال
  • شرایط محافظت از ناحیه جوش، در فرآیندهایی که گاز محافظ استفاده می‌شود

به همین دلیل، انتخاب یک دستگاه جوش نقطه‌ای قابل‌کنترل اهمیت زیادی دارد.

9 علت اصلی ضعیف شدن جوش نقطه‌ای

1. کم بودن توان یا انرژی جوش

یکی از رایج‌ترین دلایل علت ضعیف شدن جوش نقطه‌ای، انتقال انرژی کمتر از مقدار موردنیاز است. وقتی انرژی کافی به محل اتصال نرسد، ناحیه جوش به اندازه لازم تشکیل نمی‌شود و اتصال استحکام کافی نخواهد داشت.

این مشکل معمولاً با نشانه‌های زیر همراه است:

  • جوش ظاهراً ایجاد شده، اما اتصال ضعیف است.
  • قطعات با خم کردن یا کشیدن از هم جدا می‌شوند.
  • اثر جوش بسیار کم‌عمق است.
  • استحکام بین چند نقطه جوش یکسان نیست.

راهکار:
به‌جای افزایش ناگهانی توان، تنظیمات را مرحله‌به‌مرحله تغییر دهید. ابتدا یک نمونه مشابه قطعه اصلی آماده کنید و سپس مقدار انرژی را به‌تدریج اصلاح کنید. به این ترتیب، احتمال آسیب به قطعه نیز کمتر خواهد شد.

2. کوتاه بودن زمان جوش

فقط مقدار انرژی مهم نیست؛ مدت زمان اعمال آن نیز اهمیت دارد. حتی اگر توان در محدوده مناسبی باشد، زمان بسیار کوتاه می‌تواند مانع تشکیل اتصال کافی شود.

برای مثال، اگر جوش سطحی است و با فشار نسبتاً کم از هم باز می‌شود، بررسی زمان اعمال انرژی یکی از اولین مواردی است که باید انجام شود.

راهکار:
زمان جوش را به‌صورت تدریجی افزایش دهید و نتیجه را روی نمونه مشابه بررسی کنید. از ارائه یک زمان ثابت برای همه فلزات خودداری کنید؛ زیرا آلیاژ، ضخامت، هندسه قطعه و نوع دستگاه روی نتیجه اثر دارند.

3. فشار نامناسب الکترود

فشار الکترود نیز یکی از عوامل مؤثر بر کیفیت اتصال است. اگر فشار کم باشد، تماس به‌خوبی برقرار نمی‌شود و انتقال انرژی می‌تواند ناپایدار باشد. در مقابل، فشار بیش از حد ممکن است به قطعات ظریف آسیب بزند یا روی سطح آن‌ها اثر نامطلوب ایجاد کند.

راهکار:
فشار الکترود را متناسب با نوع قطعه و ضخامت آن تنظیم کنید. در قطعات ظریف، تماس کنترل‌شده اهمیت بیشتری دارد؛ بنابراین نباید صرفاً برای افزایش استحکام، فشار را بیش از نیاز بالا برد.

4. کثیف بودن سطح قطعه

چربی، روغن، گردوغبار، اکسید، مواد پولیش و برخی آلودگی‌های سطحی می‌توانند شرایط تماس را تغییر دهند. به همین دلیل، تمیزی محل اتصال یکی از عوامل مهم در استحکام جوش نقطه‌ای است.

اگر سطح قطعه آلوده باشد، حتی تنظیم صحیح دستگاه جوش نقطه‌ای نیز ممکن است نتیجه مورد انتظار را ایجاد نکند.

راهکار:
پیش از جوشکاری، سطح اتصال را با روش سازگار با جنس قطعه تمیز کنید. همچنین، پس از تمیزکاری اجازه دهید سطح کاملاً خشک شود. برای قطعات حساس یا ارزشمند نیز باید از مواد تمیزکننده‌ای استفاده شود که به آلیاژ یا پوشش قطعه آسیب نرساند.

5. فرسوده یا آلوده بودن الکترود

نوک الکترود مستقیماً با محل اتصال در ارتباط است. بنابراین، اگر سطح آن آلوده، فرسوده یا تغییر شکل داده باشد، تمرکز و انتقال انرژی نیز می‌تواند تحت تأثیر قرار گیرد.

نشانه‌های رایج عبارت‌اند از:

  • ناهموار شدن نوک الکترود
  • تغییر رنگ یا آلودگی سطح
  • تفاوت زیاد بین نقاط جوش
  • ایجاد جوش‌های نامنظم

راهکار:
الکترود را به‌صورت دوره‌ای بررسی و تمیز کنید. در صورت فرسودگی شدید نیز تعویض آن معمولاً انتخاب بهتری است. در این بخش، استفاده از ابزار مناسب برای نگهداری الکترود اهمیت دارد؛ زیرا تمیزکاری نامناسب می‌تواند هندسه نوک الکترود را تغییر دهد.

6. انتخاب تنظیمات نادرست برای جنس و ضخامت قطعه

یکی از مهم‌ترین نکات در تنظیم دستگاه جوش نقطه‌ای این است که برای همه قطعات از یک تنظیم ثابت استفاده نکنید.

طلا، نقره، استیل، تیتانیوم، مس و سایر آلیاژها رفتار متفاوتی در برابر حرارت و انرژی الکتریکی دارند. علاوه بر جنس فلز، ضخامت نیز اهمیت دارد. یک تنظیم ممکن است برای یک قطعه نازک مناسب باشد، اما روی قطعه ضخیم‌تر اتصال کافی ایجاد نکند یا برعکس.

راهکار:
همیشه جنس، آلیاژ و ضخامت قطعه را در کنار نوع اتصال در نظر بگیرید و سپس تنظیمات را انتخاب کنید.

7. وضعیت سطح و نوع آلیاژ

گاهی مشکل جوش به خود شرایط سطح یا ترکیب آلیاژ مربوط است. برای نمونه، اگر قطعه قبلاً آبکاری شده باشد، وجود لایه سطحی می‌تواند روی فرآیند اتصال اثر بگذارد.

همچنین بعضی آلیاژها به‌دلیل رسانایی حرارتی یا الکتریکی متفاوت، نیازمند تنظیمات متفاوتی هستند.

راهکار:
قبل از جوشکاری، وضعیت واقعی سطح و لایه‌های موجود روی قطعه را بررسی کنید. اگر پوشش یا آبکاری مانع ایجاد اتصال مناسب است، باید فرآیند آماده‌سازی سطح متناسب با جنس قطعه انجام شود.

8. قرارگیری نامناسب الکترود

حتی یک تنظیم صحیح، در صورت قرارگیری نامناسب الکترود ممکن است نتیجه مطلوبی ایجاد نکند. زاویه الکترود، محل تماس و ثبات قطعه، همگی در کیفیت نقطه جوش مؤثر هستند.

راهکار:
تا حد امکان، الکترود را در موقعیت پایدار و مناسب نسبت به محل اتصال قرار دهید و قبل از اعمال انرژی مطمئن شوید که تماس کافی برقرار است.

9. استفاده از دستگاه نامناسب یا فرسوده

گاهی مشکل اصلی از تنظیمات نیست، بلکه محدودیت خود دستگاه است. یک دستگاه جوش نقطه‌ای مناسب برای کارگاه‌های ظریف باید امکان کنترل فرآیند را در اختیار اپراتور قرار دهد.

قابلیت‌هایی مانند تنظیم پارامترهای جوش، کنترل بهتر انرژی و امکان انتخاب شرایط مناسب برای قطعات مختلف، باعث می‌شوند اپراتور بتواند نتیجه را با دقت بیشتری کنترل کند.

علت سوختن جوش نقطه‌ای چیست؟

در مقابل جوش ضعیف، گاهی انرژی بیش از اندازه به محل اتصال منتقل می‌شود و نتیجه آن سوختن جوش نقطه‌ای است.

سوختگی می‌تواند به شکل‌های مختلف دیده شود؛ از جمله سوراخ شدن قطعه، تغییر شکل، ذوب بیش از حد، ایجاد حفره یا آثار شدید حرارتی در اطراف محل جوش.

بالا بودن بیش از حد توان

اگر توان نسبت به جنس و ضخامت قطعه بیش از اندازه باشد، دمای محل اتصال سریعاً افزایش پیدا می‌کند.

در چنین شرایطی، افزایش بیشتر توان نه‌تنها استحکام جوش را بهتر نمی‌کند، بلکه ممکن است به قطعه آسیب بزند.

طولانی بودن زمان جوش

گاهی توان در محدوده مناسب است، اما زمان اعمال انرژی بیش از حد طولانی انتخاب شده است. در نتیجه، گرما در محل اتصال تجمع پیدا می‌کند و خطر سوختگی افزایش می‌یابد.

نازک بودن قطعه

قطعات بسیار نازک، به انرژی کمتری برای رسیدن به دمای بالا نیاز دارند. به همین دلیل، تنظیمی که برای یک قطعه ضخیم‌تر مناسب است، ممکن است روی یک قطعه ظریف باعث آسیب شود.

تمرکز نامناسب انرژی

موقعیت الکترود، فشار تماس و شکل نوک الکترود نیز روی تمرکز انرژی اثر می‌گذارند. اگر انرژی در یک محدوده بسیار کوچک متمرکز شود، احتمال ایجاد حرارت موضعی بیش از حد افزایش پیدا می‌کند.

تفاوت جوش ضعیف، جوش سوخته و جوش مناسب چیست؟

وضعیت جوش

علت احتمالی

نشانه اصلی

نتیجه

جوش ضعیف

انرژی ناکافی، زمان نامناسب یا تماس نامناسب

جدا شدن قطعه با فشار

استحکام پایین

جوش سوخته

انرژی یا زمان بیش از حد

سوراخ، حفره یا تغییر شکل

آسیب به قطعه

جوش مناسب

تعادل مناسب پارامترها

اتصال پایدار و ظاهر مناسب

استحکام مطلوب

بنابراین، هدف افزایش بیشترین قدرت جوش نیست؛ بلکه باید مقدار مناسب انرژی را برای هر قطعه پیدا کرد

جوش-نقطه-ای-برای-اتصال-قطعات-فلزی-ظریف

چگونه کیفیت جوش نقطه‌ای را افزایش دهیم؟

برای افزایش کیفیت جوش، بهتر است فرآیند را مرحله‌به‌مرحله کنترل کنید.

مرحله اول: جنس و ضخامت را مشخص کنید

ابتدا مشخص کنید با چه فلزی کار می‌کنید و ضخامت آن چقدر است. سپس نوع اتصال و حساسیت قطعه را در نظر بگیرید.

مرحله دوم: تنظیم اولیه را انتخاب کنید

بر اساس مشخصات قطعه، توان و زمان اولیه را انتخاب کنید. در این مرحله بهتر است از تنظیمات محافظه‌کارانه شروع کنید تا ریسک آسیب به قطعه پایین بماند.

مرحله سوم: روی نمونه آزمایش کنید

قبل از کار روی قطعه اصلی، روی نمونه مشابه آزمایش انجام دهید. ظاهر نقطه جوش، میزان تغییر شکل و مقاومت اتصال را بررسی کنید.

مرحله چهارم: تنها یک پارامتر را تغییر دهید

اگر جوش ضعیف است، یکی از پارامترها را به‌صورت تدریجی اصلاح کنید. اگر جوش می‌سوزد نیز همین روش را در جهت معکوس انجام دهید.

این نکته بسیار مهم است: در هر مرحله فقط یک پارامتر را تغییر دهید.

چنانچه توان و زمان را هم‌زمان تغییر دهید، مشخص نخواهد بود که کدام تغییر نتیجه را بهتر یا بدتر کرده است.

مرحله پنجم: تنظیم موفق را ثبت کنید

در کارگاه‌هایی که با قطعات تکراری سروکار دارند، ثبت تنظیمات موفق برای جنس‌ها و ضخامت‌های مختلف می‌تواند زمان آماده‌سازی را کاهش دهد و خطای اپراتور را کمتر کند.

چک‌لیست 10 عاملی برای جوش بهتر

پیش از شروع جوشکاری، این موارد را بررسی کنید:

  • جنس قطعه مشخص شده است.
  • ضخامت قطعه مشخص است.
  • توان مناسب انتخاب شده است.
  • زمان جوش متناسب با قطعه تنظیم شده است.
  • فشار الکترود مناسب است.
  • سطح قطعه کاملاً تمیز است.
  • نوک الکترود سالم و تمیز است.
  • موقعیت الکترود درست است.
  • در صورت نیاز، گاز محافظ به‌درستی تنظیم شده است.
  • تنظیمات ابتدا روی نمونه مشابه آزمایش شده است.

این چک‌لیست ساده می‌تواند بخش زیادی از مشکلات جوش نقطه‌ای را پیش از شروع کار اصلی شناسایی کند

عوامل مؤثر بر استحکام جوش نقطه‌ای

استحکام جوش نقطه‌ای حاصل یک عامل منفرد نیست؛ بلکه نتیجه ترکیب درست پارامترهای الکتریکی، مکانیکی و شرایط قطعه است.

مهم‌ترین عوامل عبارت‌اند از:

جریان یا توان جوش: مقدار انرژی باید با نیاز قطعه هماهنگ باشد.

زمان جوش: مدت اعمال انرژی روی اندازه و کیفیت ناحیه اتصال تأثیر می‌گذارد.

فشار الکترود: تماس مناسب باعث انتقال پایدارتر انرژی می‌شود.

جنس و ضخامت فلز: هر آلیاژ رفتار حرارتی متفاوتی دارد.

تمیزی سطح: آلودگی می‌تواند کیفیت تماس را کاهش دهد.

وضعیت الکترود: نوک سالم و تمیز، عملکرد پایدارتر ایجاد می‌کند.

به همین دلیل، برای افزایش استحکام جوش نقطه‌ای نمی‌توان فقط یک پارامتر را افزایش داد و انتظار نتیجه بهتر داشت.


علت-ضعیف-شدن-یا-سوختن-جوش-نقطه‌ای

کاربرد جوش نقطه‌ای در صنایع مختلف

طلاسازی و نقره‌سازی

در طلا و نقره، ارزش قطعه و ظرافت کار باعث می‌شود کنترل حرارت اهمیت زیادی داشته باشد. هدف، ایجاد اتصال مستحکم با کمترین آسیب به بخش‌های اطراف است.

عینک‌سازی و تعمیرات عینک

قطعات عینک معمولاً کوچک، ظریف و دقیق هستند. بنابراین، کنترل انرژی و محل اتصال نقش مهمی در نتیجه نهایی دارد.

تجهیزات پزشکی

در بسیاری از قطعات پزشکی، کیفیت ساخت و کنترل فرآیند اهمیت بالایی دارد. به همین دلیل، انتخاب پارامتر مناسب باید با توجه به جنس و ساختار قطعه انجام شود.

دندانپزشکی

برخی قطعات و سازه‌های مورد استفاده در دندانپزشکی نیز نیازمند اتصالات دقیق و کنترل‌شده هستند. در این کاربردها نیز تنظیمات باید با توجه به آلیاژ و ضخامت قطعه انتخاب شود.

تابلو‌سازی و قطعات فلزی ظریف

در برخی کارهای تابلو‌سازی و ساخت قطعات فلزی کوچک، ایجاد اتصال موضعی و کنترل‌شده می‌تواند به حفظ ظاهر و کاهش آسیب حرارتی کمک کند.

دستگاه جوش نقطه‌ای ایما چه کمکی به کنترل کیفیت جوش می‌کند؟

هنگامی که یک کارگاه با قطعات مختلف و حساس سروکار دارد، امکان کنترل پارامترها اهمیت ویژه‌ای پیدا می‌کند.

دستگاه جوش نقطه‌ای ایما برای کاربردهایی مانند طلاسازی، نقره‌سازی، عینک‌سازی، تجهیزات پزشکی، دندانپزشکی و تعمیرات قطعات ظریف طراحی شده است. در چنین کاربردهایی، کنترل دقیق فرآیند به اپراتور کمک می‌کند تا تنظیمات را متناسب با قطعه تغییر دهد.

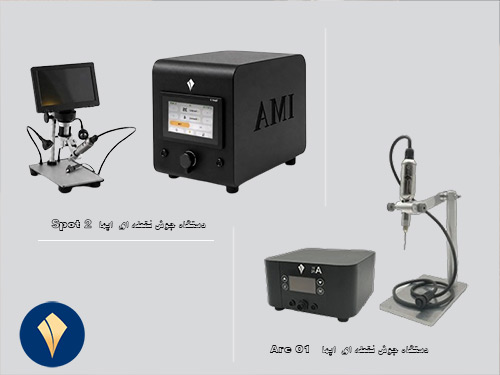
در Spot 02 ایما امکاناتی برای کنترل و تنظیم فرآیند جوش در نظر گرفته شده است تا دستگاه بتواند برای کاربردهای متنوع کارگاهی مورد استفاده قرار گیرد.

نکته مهم این است که حتی بهترین دستگاه نیز جای تنظیم صحیح اپراتور را نمی‌گیرد. انتخاب توان، زمان و شرایط مناسب باید بر اساس جنس، ضخامت و نوع قطعه انجام شود.

برای مشاهده مشخصات و اطلاعات بیشتر می‌توانید صفحه محصول را بررسی کنید.

مشاهده دستگاه جوش نقطه‌ای Spot 02 ایما

اگر کاربرد کارگاه شما به فرآیندهای دیگری مانند جوشکاری آرک نیاز دارد، می‌توانید مدل ARC 01 ایما را نیز بررسی کنید:

مشاهده دستگاه جوش ARC 01 ایما

دستگاه-جوش-نقطه-ای-ایما

چطور جوش نقطه‌ای ضعیف یا سوخته نداشته باشیم؟

در نهایت، علت ضعیف شدن جوش نقطه‌ای را نباید فقط در قدرت دستگاه جست‌وجو کرد. توان، زمان، فشار الکترود، جنس و ضخامت فلز، تمیزی سطح، وضعیت الکترود و نحوه قرارگیری آن، همگی می‌توانند روی نتیجه تأثیر بگذارند.

از سوی دیگر، علت سوختن جوش نقطه‌ای معمولاً به انرژی بیش از اندازه یا زمان طولانی مربوط می‌شود؛ به‌خصوص زمانی که قطعه بسیار نازک یا حساس باشد.

برای رسیدن به یک جوش پایدار، ابتدا قطعه را بشناسید، سپس تنظیمات اولیه را انتخاب کنید و پیش از اجرای کار اصلی، روی نمونه مشابه آزمایش انجام دهید. علاوه بر این، هر بار فقط یک پارامتر را تغییر دهید و نتیجه را ثبت کنید.

در کارگاه‌های حرفه‌ای، استفاده از یک دستگاه جوش نقطه‌ای با قابلیت تنظیم دقیق می‌تواند کنترل فرآیند را ساده‌تر کند و امکان تطبیق تنظیمات با قطعات مختلف را در اختیار اپراتور قرار دهد.

اگر برای کارگاه خود به دنبال یک راهکار دقیق برای جوشکاری قطعات ظریف هستید، مشخصات دستگاه‌های جوش ایما را بررسی کنید و بر اساس نوع فعالیت خود، گزینه مناسب را انتخاب کنید.

برای خرید دستگاه‌های جوش ایما یا اطلاع از قیمت محصولات، کلیک کنید.

دستگاه-جوش-نقطه‌ای-ایما-برای-ایجاد-جوش-دقیق-و-مستحکم-در-قطعات-فلزی
اخبار شرکت, مقالات آموزشی

عوامل مؤثر بر استحکام جوش نقطه‌ای؛ بررسی پارامترهای مؤثر بر کیفیت اتصال

عوامل مؤثر بر استحکام جوش نقطه‌ای؛ بررسی پارامترهای مؤثر بر کیفیت اتصال

استحکام جوش نقطه‌ای به عوامل مختلفی مانند جریان جوش، زمان جوش، فشار الکترود، جنس و ضخامت قطعه و کیفیت سطح فلز بستگی دارد. در کاربردهای تخصصی مانند جوشکاری طلا و نقره، ساخت و تعمیر عینک، تجهیزات پزشکی، دندانپزشکی و تابلو سازی، کنترل این عوامل برای ایجاد اتصالی مقاوم، دقیق و یکنواخت اهمیت زیادی دارد. انتخاب صحیح دستگاه جوش نقطه‌ای و تنظیم مناسب پارامترهای جوش نقطه‌ای نیز نقش مهمی در کیفیت نهایی اتصال دارد. در این مقاله، مهم‌ترین عوامل مؤثر بر استحکام جوش و تفاوت جوش نقطه‌ای با جوش لیزر را بررسی می‌کنیم.

استحکام جوش نقطه‌ای چیست و چرا اهمیت دارد؟

استحکام جوش نقطه‌ای به میزان مقاومت اتصال ایجادشده در برابر نیروهای مکانیکی، کشش، برش و جداشدگی گفته می‌شود. در یک اتصال استاندارد، نقطه جوش باید بتواند نیروهای واردشده به قطعه را بدون شکست یا جداشدن تحمل کند.

در فرآیند جوش نقطه‌ای، دو قطعه فلزی در محل اتصال بین الکترودها قرار می‌گیرند و جریان الکتریکی از ناحیه تماس عبور می‌کند. مقاومت الکتریکی موجود در محل اتصال باعث تولید حرارت شده و شرایط لازم برای ایجاد اتصال را فراهم می‌کند.

کیفیت این اتصال به یک عامل محدود نمی‌شود. اگر جریان مناسب باشد اما فشار الکترود صحیح نباشد، نتیجه ممکن است مطلوب نباشد. به همین ترتیب، استفاده از دستگاه قدرتمند نیز بدون انتخاب صحیح زمان و جریان جوش، الزاماً به افزایش استحکام اتصال منجر نمی‌شود.

به همین دلیل، شناخت عوامل مؤثر بر استحکام جوش برای کارگاه‌هایی که با قطعات ظریف و ارزشمند سروکار دارند اهمیت زیادی دارد.

مهم‌ترین عوامل مؤثر بر استحکام جوش نقطه‌ای

برای دستیابی به یک اتصال مقاوم و پایدار، باید چند پارامتر اصلی به‌صورت هماهنگ کنترل شوند. مهم‌ترین این عوامل شامل جریان جوش، زمان جوش، فشار الکترود، جنس و ضخامت قطعه، وضعیت سطح فلز و شرایط الکترود است.

۱. جریان جوش

جریان جوش یکی از مهم‌ترین پارامترهای مؤثر بر کیفیت جوش نقطه‌ای است. حرارت لازم برای ایجاد اتصال در اثر عبور جریان الکتریکی از محل تماس ایجاد می‌شود.

اگر جریان کمتر از مقدار موردنیاز باشد، انرژی کافی برای شکل‌گیری اتصال مناسب ایجاد نمی‌شود و ممکن است نقطه جوش استحکام کافی نداشته باشد.

در مقابل، افزایش بیش از حد جریان نیز راهکار مناسبی برای افزایش استحکام نیست. جریان زیاد می‌تواند باعث تولید حرارت بیش از اندازه، پاشش فلز، سوختگی سطح یا تغییر شکل قطعه شود.

در جوشکاری طلا و نقره این موضوع اهمیت بیشتری دارد، زیرا قطعات معمولاً ظریف و ارزشمند هستند و آسیب حرارتی می‌تواند هزینه تعمیر یا پرداخت مجدد را افزایش دهد.

بنابراین، جریان باید متناسب با جنس، ضخامت و نوع اتصال تنظیم شود.

۲. زمان جوش

زمان جوش مشخص می‌کند جریان برای چه مدت در محل اتصال اعمال شود. این پارامتر در کنار جریان، میزان انرژی واردشده به قطعه را تعیین می‌کند.

زمان بسیار کوتاه ممکن است باعث شود اتصال به اندازه کافی شکل نگیرد. از طرف دیگر، زمان طولانی می‌تواند حرارت زیادی وارد قطعه کرده و باعث تغییر رنگ، تغییر فرم یا ایجاد آسیب حرارتی شود.

در قطعات کوچک مانند فریم عینک، قطعات دندانپزشکی یا اجزای ظریف تجهیزات پزشکی، کنترل زمان جوش اهمیت ویژه‌ای دارد.

به همین دلیل، یکی از ویژگی‌های مهم یک دستگاه جوش نقطه‌ای حرفه‌ای، امکان تنظیم دقیق زمان و جریان متناسب با نوع قطعه است.

۳. فشار الکترود

فشار الکترود وظیفه نگه‌داشتن قطعات در محل اتصال و ایجاد شرایط مناسب برای عبور جریان را بر عهده دارد.

اگر فشار بیش از حد کم باشد، تماس میان قطعه و الکترود می‌تواند نامناسب شده و احتمال جرقه یا پاشش افزایش پیدا کند.

از طرف دیگر، فشار بیش از اندازه نیز ممکن است باعث تغییر شکل قطعات ظریف یا ایجاد آثار ناخواسته روی سطح فلز شود.

در جوشکاری قطعات ظریف طلا، نقره و فریم‌های عینک، تنظیم مناسب فشار الکترود می‌تواند تأثیر قابل‌توجهی بر کیفیت ظاهری و مکانیکی اتصال داشته باشد.

۴. جنس فلز

هر فلز رفتار متفاوتی در برابر جریان الکتریکی و حرارت دارد. به همین دلیل، پارامترهای مناسب برای یک فلز را نمی‌توان بدون تغییر برای فلز دیگر استفاده کرد.

برای مثال، شرایط جوشکاری طلا با جوشکاری قطعات استیل یا برخی آلیاژهای مورد استفاده در تجهیزات پزشکی یکسان نیست.

در جوشکاری نقره نیز به دلیل ویژگی‌های حرارتی و الکتریکی این فلز، تنظیم دقیق انرژی اهمیت زیادی دارد.

بنابراین، پیش از انتخاب پارامترهای جوش باید جنس قطعه و آلیاژ آن مشخص باشد.

۵. ضخامت قطعه

ضخامت قطعه نیز مستقیماً روی انرژی موردنیاز برای ایجاد اتصال تأثیر دارد.

قطعات بسیار نازک به کنترل دقیق‌تری نیاز دارند؛ زیرا افزایش بیش از حد انرژی می‌تواند باعث آسیب به قطعه شود. در قطعات ضخیم‌تر، معمولاً انرژی بیشتری برای ایجاد اتصال موردنیاز است.

به همین دلیل، یک تنظیم مشخص نمی‌تواند برای تمام قطعات یک کارگاه مناسب باشد.

۶. تمیزی سطح قطعه

وجود چربی، اکسید، گردوغبار، مواد پولیش یا باقی‌مانده مواد شیمیایی روی سطح می‌تواند شرایط تماس الکتریکی را تغییر دهد.

پیش از انجام جوش نقطه‌ای بهتر است محل اتصال کاملاً تمیز و آماده باشد.

این موضوع در تعمیرات طلا و نقره اهمیت زیادی دارد؛ زیرا قطعات معمولاً پس از پولیش یا فرآیندهای پرداخت، ممکن است دارای مواد باقی‌مانده روی سطح باشند.

در صنایع پزشکی و دندانپزشکی نیز تمیزی سطح علاوه بر کیفیت جوش، از نظر فرآیند تولید و آماده‌سازی قطعه اهمیت دارد.

پارامترهای جوش نقطه‌ای چگونه روی کیفیت اتصال تأثیر می‌گذارند؟

پارامترهای جوش نقطه‌ای باید به‌صورت هماهنگ تنظیم شوند. تمرکز روی یک پارامتر و نادیده گرفتن سایر عوامل می‌تواند نتیجه نهایی را ضعیف کند.

به‌طور کلی، می‌توان رابطه میان برخی عوامل اصلی را این‌گونه در نظر گرفت:

جریان جوش + زمان جوش + فشار الکترود + جنس و ضخامت قطعه = شرایط اصلی شکل‌گیری اتصال

البته این عوامل به‌صورت مستقل عمل نمی‌کنند. برای مثال، تغییر ضخامت قطعه می‌تواند نیاز به تغییر جریان یا زمان جوش داشته باشد.

چرا تنظیم دقیق پارامترها اهمیت دارد؟

در کارگاه‌هایی که قطعات مختلفی تولید یا تعمیر می‌شوند، اپراتور ممکن است در طول روز با چند نوع فلز و ضخامت متفاوت کار کند.

در چنین شرایطی، امکان تنظیم دقیق پارامترهای دستگاه جوش نقطه‌ای باعث می‌شود فرآیند جوشکاری قابل‌کنترل‌تر باشد.

در مقابل، تنظیمات نامناسب می‌تواند باعث مشکلاتی مانند:

  • کاهش استحکام اتصال
  • سوختگی سطح قطعه
  • ایجاد جرقه
  • پاشش فلز
  • تغییر شکل قطعه
  • ایجاد نقطه جوش نامنظم
  • افزایش نیاز به پرداخت و اصلاح بعد از جوش

شود.

فرآیند-جوش-نقطه‌ای-قطعه-ظریف-با-دستگاه-ایما-و-الکترود-تنگستن

نقش الکترود در کیفیت جوش

الکترود یکی از اجزای مهم فرآیند جوش نقطه‌ای است. سطح تماس الکترود باید تمیز و سالم باشد.

فرسودگی یا تغییر شکل نوک الکترود می‌تواند سطح تماس و توزیع جریان را تغییر دهد و در نتیجه باعث کاهش یکنواختی جوش شود.

بنابراین، نگهداری و بررسی وضعیت الکترودها نیز باید بخشی از برنامه نگهداری دستگاه باشد.

جوش نقطه‌ای یا جوش لیزر؛ کدام‌یک برای قطعات ظریف مناسب‌تر است؟

در صنایع مختلف، جوش لیزر و جوش نقطه‌ای هر دو کاربرد دارند، اما انتخاب بین آن‌ها به نوع قطعه و نوع اتصال بستگی دارد.

جوش لیزر با استفاده از انرژی متمرکز پرتو لیزر، امکان اعمال حرارت در ناحیه‌ای بسیار محدود را فراهم می‌کند. این ویژگی در برخی کاربردهای دقیق و پیچیده مزیت محسوب می‌شود.

در مقابل، جوش نقطه‌ای با عبور جریان الکتریکی از محل تماس، اتصال را ایجاد می‌کند و در بسیاری از کاربردهای تولیدی و تعمیراتی، سرعت و سهولت اجرای بالایی دارد.

آیا جوش لیزر همیشه استحکام بیشتری دارد؟

نمی‌توان گفت جوش لیزر در تمام شرایط استحکام بیشتری نسبت به جوش نقطه‌ای دارد.

استحکام اتصال به عوامل متعددی مانند طراحی اتصال، جنس قطعه، میزان نفوذ، پارامترهای فرآیند و کیفیت اجرای جوش بستگی دارد.

بنابراین، انتخاب میان جوش لیزر و جوش نقطه‌ای باید بر اساس نیاز واقعی قطعه انجام شود.

برای بسیاری از کاربردهای مربوط به تعمیرات طلا و نقره، عینک‌سازی، تجهیزات پزشکی و قطعات کوچک فلزی، جوش نقطه‌ای می‌تواند راهکاری سریع و کاربردی باشد؛ به‌خصوص زمانی که دستگاه امکان کنترل دقیق پارامترهای جوش را فراهم کند.

نقش دستگاه جوش نقطه‌ای در افزایش استحکام اتصال

حتی اگر اپراتور با اصول جوشکاری آشنا باشد، تجهیزات مورد استفاده نیز نقش مهمی در کیفیت فرآیند دارند.

یک دستگاه جوش نقطه‌ای مناسب باید بتواند انرژی جوش را به شکل پایدار و کنترل‌شده به قطعه منتقل کند و امکان تنظیم پارامترهای موردنیاز را در اختیار کاربر قرار دهد.

در کارگاه‌های تخصصی، تکرارپذیری اهمیت زیادی دارد. یعنی اگر یک تنظیم مشخص برای یک نوع قطعه نتیجه مطلوب ایجاد کرد، اپراتور بتواند همان شرایط را دوباره اجرا کند.

دستگاه جوش نقطه‌ای ایما

دستگاه جوش نقطه‌ای ایما برای کاربردهای تخصصی و قطعات ظریف طراحی شده و در حوزه‌هایی مانند طلاسازی، جواهرسازی، تعمیرات طلا و نقره، عینک‌سازی، دندانپزشکی، تجهیزات پزشکی و سایر صنایع ظریف فلزی قابل استفاده است.

کنترل دیجیتال پارامترهای جوش، نمایش وضعیت فرآیند و قابلیت تنظیم متناسب با نوع قطعه، به اپراتور کمک می‌کند فرآیند جوشکاری را با دقت و تکرارپذیری بیشتری انجام دهد.

در چنین کاربردهایی، هدف صرفاً ایجاد یک نقطه اتصال نیست؛ بلکه باید نقطه جوش از نظر استحکام، ظاهر، یکنواختی و میزان آسیب حرارتی نیز قابل قبول باشد.

دستگاه-جوش-نقطه-ای-ایما--Spot-2

چگونه کیفیت جوش نقطه‌ای را افزایش دهیم؟

برای افزایش کیفیت جوش نقطه‌ای بهتر است فرآیند به‌صورت مرحله‌ای کنترل شود.

انتخاب پارامتر مناسب

ابتدا جنس و ضخامت قطعه را مشخص کنید و سپس جریان و زمان جوش را متناسب با آن انتخاب کنید.

آماده‌سازی سطح

محل اتصال را از چربی، اکسید و آلودگی‌های سطحی پاک کنید تا شرایط تماس مناسب باشد.

بررسی الکترود

پیش از شروع کار، وضعیت نوک الکترود و تمیزی آن را بررسی کنید.

تست روی نمونه

قبل از جوشکاری قطعه اصلی، روی نمونه‌ای مشابه آزمایش انجام دهید. ظاهر جوش و مقاومت اتصال را بررسی کرده و در صورت نیاز پارامترها را اصلاح کنید.

ثبت تنظیمات موفق

در کارگاه‌هایی با تولید یا تعمیرات تکراری، بهتر است تنظیمات موفق برای جنس و ضخامت‌های مختلف ثبت شوند. این کار می‌تواند زمان آماده‌سازی و خطای اپراتور را کاهش دهد.

عوامل مؤثر بر استحکام جوش نقطه‌ای

استحکام جوش نقطه‌ای حاصل ترکیب صحیح پارامترهای الکتریکی، مکانیکی و متالورژیکی است. جریان جوش، زمان جوش، فشار الکترود، جنس و ضخامت قطعه، تمیزی سطح و وضعیت الکترود از مهم‌ترین عواملی هستند که کیفیت نهایی اتصال را تعیین می‌کنند.

در جوشکاری طلا، جوشکاری نقره، جوشکاری عینک، تجهیزات پزشکی و دندانپزشکی، اهمیت کنترل این پارامترها بیشتر است؛ زیرا بسیاری از قطعات مورد استفاده در این صنایع ظریف، کوچک و دارای ارزش اقتصادی یا کاربردی بالا هستند.

همچنین نباید تصور کرد که افزایش توان دستگاه به‌تنهایی باعث افزایش استحکام می‌شود. انتخاب پارامتر صحیح و انتقال پایدار انرژی به محل اتصال اهمیت بیشتری دارد.

در نهایت، انتخاب بین جوش نقطه‌ای و جوش لیزر نیز باید بر اساس جنس، ضخامت، هندسه قطعه و نوع کاربرد انجام شود.

اگر به دنبال تجهیز کارگاه خود به یک سیستم دقیق و قابل‌کنترل برای اتصال قطعات ظریف هستید، می‌توانید دستگاه‌های جوش نقطه‌ای ایما را بررسی کنید و متناسب با نوع فعالیت کارگاه، مدل مناسب را انتخاب کنید.

برای مشاهده مشخصات دستگاه‌های جوش نقطه‌ای ایما و دریافت مشاوره تخصصی، با کارشناسان ایما در ارتباط باشید.

آبکاری-تجهیزات-پزشکی-و-دندانپزشکی
اخبار شرکت, مقالات آموزشی

استانداردهای ایمنی آبکاری تجهیزات پزشکی و دندانپزشکی؛ چطور پوشش مناسب را انتخاب کنیم؟

کاربرد آبکاری در تجهیزات پزشکی و دندانپزشکی؛ چرا کیفیت آبکاری در ابزارهای تخصصی اهمیت دارد؟

خیلی از کارگاه‌های آبکاری وقتی وارد حوزه تجهیزات پزشکی و دندانپزشکی می‌شوند، تمرکزشان روی همان چیزی است که همیشه برایشان مهم بوده: رنگ، براقیت، یکنواختی پوشش. اما یک قطعه پزشکی، فقط یک قطعه فلزی زیبا نیست؛ ممکن است با پوست، مخاط یا بافت بدن تماس داشته باشد. اینجاست که سؤال اصلی عوض می‌شود: آیا این پوشش برای این کاربرد خاص، از نظر ایمنی هم مناسب است؟

این مقاله به زبان ساده به همین سؤال می‌پردازد. اگر به دنبال مقایسه آبکاری سنتی و هوشمند یا آشنایی با فلزات پرکاربرد در تجهیزات پزشکی هستید، آن موضوعات را در مقاله «کاربرد آبکاری در تجهیزات پزشکی و دندانپزشکی» پوشش داده‌ایم. در این مقاله، فقط می‌خواهیم بدانیم: چه چیزی باعث می‌شود یک پوشش برای کاربرد پزشکی «مناسب» یا «نامناسب» باشد، و کارگاه در عمل باید به چه چیزهایی توجه کند.

چرا آبکاری قطعه پزشکی با قطعه تزئینی فرق دارد؟

وقتی یک انگشتر طلا یا فریم عینک آبکاری می‌شود، مهم‌ترین معیار موفقیت، ظاهر و دوام پوشش است. اما یک قطعه پزشکی یا دندانپزشکی ممکن است با پوست، مخاط یا حتی بافت بدن تماس پیدا کند. سوالی که کارگاه‌دار باید از خودش بپرسد این نیست که «این پوشش چقدر زیبا و مقاوم است؟» بلکه این است:

  • این قطعه با پوست تماس دارد یا با مخاط دهان؟
  • تماس کوتاه‌مدت است یا طولانی‌مدت و مکرر؟
  • آیا فلز پوشش‌دهنده احتمال حساسیت یا واکنش پوستی دارد؟
  • آیا قطعه بعد از هر استفاده استریل می‌شود؟

هیچ‌کدام از این سوالات را نمی‌توان صرفاً با نگاه کردن به نام فلز (طلا، نقره، نیکل) پاسخ داد. جواب این‌ها در چند استاندارد ساده و شناخته‌شده جهانی مشخص شده که در ادامه معرفی می‌کنیم. نکته مهم این است که این حرف به این معنی نیست هر کارگاهی باید از این حوزه دور بماند؛ از نظر فنی هر کارگاه آبکاری می‌تواند وارد حوزه تجهیزات پزشکی شود، به شرط اینکه با آگاهی از این استانداردها و در همکاری نزدیک با تولیدکننده تجهیز پزشکی این کار را انجام دهد، نه به‌صورت مستقل و بر پایه حدس.

دو استانداردی که بد نیست بشناسید

برای کار در حوزه تجهیزات پزشکی، لازم نیست کارگاه شما حتماً مدرک رسمی بگیرد؛ اما آشنایی با منطق این دو استاندارد کمک زیادی می‌کند.

ISO 13485 — استاندارد کیفیت فرآیند

ISO 13485 استاندارد بین‌المللی مدیریت کیفیت برای تجهیزات پزشکی است. خلاصه‌اش این است: فرآیند شما باید قابل تکرار و قابل پیگیری باشد. یعنی:

  • هر سفارش با پارامترهای مشخص و یکسان انجام شود، نه بر اساس حدس اپراتور
  • اگر مشکلی پیش آمد، بتوانید بفهمید آن قطعه دقیقاً چطور تولید شده

خرید یک دستگاه آبکاری خوب به‌تنهایی به معنای انطباق با این استاندارد نیست؛ نظم در فرآیند کار مهم‌تر از خود دستگاه است. کنترل دقیق ولتاژ و جریان (که در مقاله دستگاه‌های آبکاری هوشمند توضیح داده‌ایم) به یکنواختی کار کمک می‌کند، اما به‌تنهایی این استاندارد را تضمین نمی‌کند؛ ایمنی مواد و نظم مستندسازی موضوعات جداگانه‌ای هستند.

ISO 10993 — استاندارد ایمنی مواد

سری استانداردهای ISO 10993 مشخص می‌کند یک ماده یا پوشش، چقدر برای تماس با بدن بی‌خطر است. نکته کلیدی این است: هرچه تماس قطعه با بدن عمیق‌تر و طولانی‌تر باشد، الزامات سخت‌گیرانه‌تر می‌شود. یک قطعه که فقط لمس سطحی پوست دارد، الزامات سبک‌تری نسبت به قطعه‌ای دارد که وارد بدن می‌شود.

FDA هم در ارزیابی تجهیزات پزشکی همین منطق را دنبال می‌کند: احتمال واکنش نامطلوب بدن در برابر مواد تشکیل‌دهنده تجهیز بررسی می‌شود.

خلاصه تفاوت این دو استاندارد در یک جمله: ISO 13485 درباره نظم و کیفیت فرآیند تولید است، ISO 10993 درباره ایمنی مواد و پوشش‌هایی است که با بدن تماس دارند. نتیجه ساده این است که هیچ کارگاهی نباید صرفاً بر اساس تجربه‌ی آبکاری زینتی، تصمیم بگیرد یک پوشش برای کاربرد پزشکی «مناسب» است.

آبکاری-تجهیزات-پزشکی-و-دندانپزشکی

چطور بر اساس نوع تماس قطعه با بدن تصمیم بگیریم؟

جدول زیر یک چارچوب کلی برای فکر کردن است — نه یک تجویز قطعی. تصمیم نهایی همیشه باید با مشورت مشتری و در صورت نیاز کارشناس تخصصی گرفته شود.

نکته اصلی

نمونه قطعه

نوع تماس با بدن

اولویت با دوام و ظاهر؛ الزامات ایمنی سبک‌تر

بدنه دستگاه آزمایشگاهی

بدون تماس مستقیم

باید مطمئن شوید فلز باعث حساسیت پوستی نمی‌شود

ابزار معاینه، برخی قطعات دندانپزشکی

تماس سطحی کوتاه‌مدت

نیاز به بررسی دقیق‌تر و مقاومت در برابر استریل مکرر

ابزار جراحی قابل‌استفاده مجدد

تماس طولانی یا مکرر

این سطح معمولاً از توان یک کارگاه آبکاری عمومی خارج است و باید بخشی از فرآیند طراحی و تأیید تجهیز توسط تولیدکننده باشد

قطعات کاشتنی در بدن

تماس داخلی (ایمپلنت)

برای دو ردیف اول، کارگاه‌های تخصصی معمولاً می‌توانند با آگاهی از این چارچوب و مشورت با کارفرما، تصمیم درستی بگیرند. اما برای قطعات ایمپلنت، معمولاً حتی کارگاه‌های باتجربه هم نباید مستقل تصمیم بگیرند؛ چون این سطح از تماس، بالاترین ارزیابی ایمنی را نیاز دارد و باید بخشی از فرآیند تأیید تجهیز توسط تولیدکننده باشد.

یک مثال ساده از تصمیم اشتباه

فرض کنید کارگاهی سفارش آبکاری نیکل روی چند ابزار کوچک دندانپزشکی می‌گیرد و همان فرآیندی را اجرا می‌کند که همیشه برای قطعات تزئینی استفاده کرده است.

مشکل کجاست؟ نیکل یکی از فلزاتی است که می‌تواند در برخی افراد واکنش حساسیتی ایجاد کند. اگر این ابزار قرار است مستقیم و مکرر با مخاط دهان بیمار تماس داشته باشد، این موضوع اهمیت پیدا می‌کند و معمولاً یک لایه محافظ اضافی (مثل رودیوم یا طلا) روی نیکل در نظر گرفته می‌شود تا تماس مستقیم کاهش یابد.

کاری که کارگاه باید انجام می‌داد ساده بود: پیش از پذیرش سفارش بپرسد «این ابزار چقدر و چطور با دهان بیمار تماس دارد؟ آیا لازم است یک لایه محافظ دیگر روی نیکل قرار بگیرد؟» همین یک سوال، می‌تواند از یک تصمیم پرریسک جلوگیری کند.

چند سوال ساده قبل از پذیرش سفارش پزشکی

پیش از پذیرش هر سفارش آبکاری در حوزه پزشکی یا دندانپزشکی، این سوالات را از مشتری بپرسید:

  1. این قطعه دقیقاً کجای بدن و چطور استفاده می‌شود؟
  2. تماس با بدن کوتاه‌مدت است یا طولانی و مکرر؟
  3. آیا مشتری مشخصات دقیقی برای نوع فلز و ضخامت پوشش دارد؟
  4. آیا قطعه قرار است تحت تأیید یا گواهی پزشکی خاصی قرار بگیرد؟
  5. آیا قطعه به‌طور مکرر استریل (اتوکلاو) می‌شود؟

اگر پاسخ روشنی برای سوال ۱ یا ۲ ندارید، بهتر است پیش از شروع کار، این اطلاعات را از مشتری بگیرید — نه اینکه بر اساس حدس، پوششی انتخاب کنید که ممکن است بعداً مناسب نباشد.

رایج‌ترین اشتباه کارگاه‌ها

رایج‌ترین اشتباه این است که کارگاه، تجربه‌ی موفق خود در آبکاری زینتی طلا و نقره را بدون تغییر به حوزه پزشکی منتقل می‌کند. یک پوشش طلا که برای یک انگشتر عالی است، لزوماً برای قطعه‌ای که با مخاط دهان تماس مکرر دارد، همان کیفیت ایمنی را ندارد — نه چون طلا مشکل دارد، بلکه چون کل فرآیند (محلول، آماده‌سازی، کنترل کیفیت) باید برای این کاربرد خاص بررسی شود.

اشتباه دوم، تمرکز روی «نام فلز» به‌جای «کاربرد نهایی» است. سوال درست این نیست که «آیا طلا خوب است؟» بلکه این است: «آیا این پوشش، برای این کاربرد خاص، مناسب است؟»

آبکاری-فلزات-مختلف
آبکاری-فلزات-مختلف

به دنبال افزایش کیفیت آبکاری در کارگاه خود هستید؟

آبکاری تجهیزات پزشکی و دندانپزشکی، یک نکته اضافه نسبت به آبکاری زینتی دارد: باید بدانید قطعه با بدن چه نوع تماسی دارد و بر همین اساس تصمیم بگیرید. این تصمیم نباید صرفاً بر اساس نام فلز یا تجربه‌ی آبکاری زینتی گرفته شود.

بهترین مسیر برای کارگاه‌هایی که می‌خواهند وارد این حوزه شوند، ترکیبی ساده از سه چیز است: آگاهی از منطق این استانداردها، پرسیدن چند سوال درست از مشتری قبل از پذیرش سفارش، و داشتن تجهیزاتی که کنترل دقیق فرآیند را ممکن کند — موضوعی که در مقاله معرفی آبکاری هوشمند برای تجهیزات پزشکی به‌طور کامل بررسی شده است.

برای مشاوره تخصصی با ایما در ارتباط باشید

اگر در حال بررسی ورود کارگاه خود به حوزه آبکاری تجهیزات پزشکی و دندانپزشکی هستید، کارشناسان ایما آماده‌اند تا بر اساس نوع سفارش‌ها و کاربرد نهایی قطعات، شما را راهنمایی کنند.

می‌توانید ست هوشمند آبکاری GCOAT 01 را نیز در فروشگاه ایما بررسی کنید.

کاربرد-آبکاری-در-تجهیزات-پزشکی-و-دندانپزشکی
اخبار شرکت, مقالات آموزشی

کاربرد آبکاری در تجهیزات پزشکی و دندانپزشکی؛ چرا کیفیت آبکاری در ابزارهای تخصصی اهمیت دارد؟

کاربرد آبکاری در تجهیزات پزشکی و دندانپزشکی؛ چرا کیفیت آبکاری در ابزارهای تخصصی اهمیت دارد؟

امروزه آبکاری تجهیزات پزشکی و دندانپزشکی تنها برای افزایش زیبایی قطعات فلزی انجام نمی‌شود؛ بلکه یکی از مهم‌ترین فرآیندهای مهندسی برای افزایش مقاومت در برابر خوردگی، بهبود رسانایی الکتریکی، افزایش طول عمر و حفظ استانداردهای بهداشتی محسوب می‌شود. انتخاب دستگاه آبکاری مناسب و استفاده از فناوری‌های نوین مانند ست هوشمند آبکاری می‌تواند کیفیت نهایی قطعات را به‌طور چشمگیری افزایش دهد و هزینه‌های تولید و تعمیر را کاهش دهد. در این مقاله، نقش آبکاری در صنایع پزشکی و دندانپزشکی و تفاوت روش‌های سنتی و هوشمند را بررسی می‌کنیم.

آبکاری تجهیزات پزشکی و دندانپزشکی چیست و چرا اهمیت دارد؟

فرآیند آبکاری یا Electroplating به معنی ایجاد یک لایه فلزی بسیار نازک بر روی سطح قطعات فلزی است. این لایه علاوه بر زیبایی ظاهری، وظایف مهمی مانند محافظت از قطعه، افزایش دوام و بهبود عملکرد فنی را بر عهده دارد.

در صنایع پزشکی و دندانپزشکی، بسیاری از ابزارها روزانه در معرض رطوبت، مواد ضدعفونی‌کننده، بخار اتوکلاو و مواد شیمیایی قرار دارند. اگر این قطعات به‌درستی آبکاری نشده باشند، به‌مرور دچار خوردگی، تغییر رنگ یا کاهش عملکرد می‌شوند.

ازاین‌رو، کیفیت آبکاری یکی از عوامل مهم در افزایش عمر مفید تجهیزات پزشکی و دندانپزشکی است.

مهم‌ترین اهداف آبکاری تجهیزات پزشکی

  • افزایش مقاومت در برابر خوردگی
  • جلوگیری از زنگ‌زدگی قطعات فلزی
  • افزایش مقاومت سایشی
  • افزایش طول عمر تجهیزات
  • بهبود رسانایی الکتریکی در قطعات حساس
  • ایجاد سطحی یکنواخت و قابل استریل
  • افزایش کیفیت ظاهری تجهیزات
آبکاری ابزار دندانپزشکی

فلزات پرکاربرد در آبکاری تجهیزات پزشکی

در این صنعت از فلزات مختلفی برای پوشش‌دهی استفاده می‌شود که هرکدام کاربرد ویژه‌ای دارند.

آبکاری طلا

آبکاری طلا به دلیل رسانایی الکتریکی بالا، مقاومت در برابر اکسیداسیون و پایداری شیمیایی، در کانکتورها، تجهیزات الکترونیکی پزشکی و برخی قطعات دقیق کاربرد فراوانی دارد.

آبکاری نقره

 نقره علاوه بر رسانایی بالا، در برخی کاربردها به دلیل ویژگی‌های ضدباکتریایی و انتقال مناسب جریان الکتریکی مورد استفاده قرار می‌گیرد.

نیکل

 به‌عنوان لایه میانی برای افزایش چسبندگی و مقاومت قطعات استفاده می‌شود.

کروم

 برای ایجاد مقاومت سایشی و سطحی براق و مقاوم کاربرد دارد.

تجهیزات پزشکی و دندانپزشکی که به آبکاری نیاز دارند

  • ابزارهای جراحی
  • ابزارهای دندانپزشکی
  • تجهیزات ارتودنسی
  • قطعات ایمپلنت
  • انبرها و پنس‌های پزشکی
  • کانکتورهای تجهیزات پزشکی
  • قطعات دستگاه‌های آزمایشگاهی
  • تجهیزات اپتیکی و عینک پزشکی
  • قطعات فلزی دستگاه‌های درمانی

نقش دستگاه آبکاری در کیفیت نهایی

کیفیت محلول، نوع آند و کاتد، تنظیم ولتاژ و جریان و کنترل زمان، همگی بر کیفیت آبکاری تأثیر مستقیم دارند. در روش‌های سنتی، تنظیم این پارامترها به‌صورت دستی انجام می‌شود و احتمال خطا بالاست.

در مقابل، استفاده از ست هوشمند آبکاری امکان کنترل دقیق ولتاژ، آمپر و زمان را فراهم می‌کند و موجب ایجاد پوششی یکنواخت، باکیفیت و قابل تکرار روی قطعات پزشکی و دندانپزشکی می‌شود.

کاربرد آبکاری در تجهیزات پزشکی و دندانپزشکی؛ فراتر از زیبایی ظاهری

در صنایع پزشکی و دندانپزشکی، آبکاری تنها یک عملیات تزئینی نیست؛ بلکه بخشی از فرآیند مهندسی ساخت و بازسازی قطعات محسوب می‌شود. کیفیت لایه آبکاری می‌تواند بر عملکرد، دوام، ایمنی و حتی دقت تجهیزات تأثیر مستقیم داشته باشد. به همین دلیل، تولیدکنندگان تجهیزات پزشکی و کارگاه‌های تعمیرات تخصصی، توجه ویژه‌ای به انتخاب دستگاه آبکاری و کنترل دقیق فرآیند آبکاری دارند.

ابزارهای-جراحی-استیل-قبل-و-بعد-از-آبکاری

آبکاری تجهیزات پزشکی؛ افزایش دوام و عملکرد

بسیاری از تجهیزات پزشکی از فولاد ضدزنگ، آلیاژهای مس، برنج، تیتانیوم یا سایر فلزات ساخته می‌شوند. این قطعات در طول عمر خود بارها در معرض موارد زیر قرار می‌گیرند:

  • رطوبت و محیط‌های خورنده
  • مواد ضدعفونی‌کننده قوی
  • بخار دستگاه اتوکلاو
  • تماس با مواد شیمیایی
  • سایش و استفاده مداوم

اگر سطح این قطعات به‌درستی آبکاری نشده باشد، احتمال خوردگی، تغییر رنگ، کاهش مقاومت و افت کیفیت عملکرد آن‌ها افزایش پیدا می‌کند.

یک فرآیند آبکاری استاندارد باعث می‌شود تجهیزات برای مدت طولانی‌تری کیفیت اولیه خود را حفظ کنند و هزینه‌های تعمیر و تعویض نیز کاهش یابد.

کاربرد آبکاری در تجهیزات دندانپزشکی

در حوزه دندانپزشکی، دقت و کیفیت سطح قطعات اهمیت بسیار بالایی دارد. ابزارهای دندانپزشکی معمولاً کوچک، حساس و دارای هندسه پیچیده هستند و کوچک‌ترین نقص در پوشش فلزی می‌تواند عملکرد آن‌ها را تحت تأثیر قرار دهد.

نمونه‌هایی از قطعاتی که از فرآیند آبکاری بهره می‌برند عبارت‌اند از:

  • ابزارهای معاینه
  • ابزارهای جراحی دهان
  • قطعات ارتودنسی
  • تجهیزات پروتز
  • قطعات فلزی دستگاه‌های دندانپزشکی
  • کانکتورها و اتصالات الکتریکی تجهیزات

در این کاربردها، یکنواخت بودن ضخامت لایه آبکاری اهمیت ویژه‌ای دارد؛ زیرا هرگونه اختلاف ضخامت می‌تواند باعث کاهش دقت عملکرد قطعه شود.

آبکاری طلا در تجهیزات پزشکی و دندانپزشکی

آبکاری طلا تنها در صنعت طلا و جواهر کاربرد ندارد. این فلز به دلیل ویژگی‌های منحصربه‌فرد خود، در صنایع پزشکی نیز جایگاه مهمی دارد.

مزایای آبکاری طلا عبارت‌اند از:

  • رسانایی الکتریکی بسیار بالا
  • مقاومت عالی در برابر اکسیداسیون
  • مقاومت در برابر خوردگی
  • پایداری در محیط‌های شیمیایی
  • ایجاد اتصال الکتریکی مطمئن

به همین دلیل، آبکاری طلا در برخی کانکتورها، سنسورها و تجهیزات الکترونیکی پزشکی استفاده می‌شود؛ جایی که حتی مقدار کمی اکسید شدن سطح می‌تواند عملکرد دستگاه را مختل کند.

آبکاری-تجهیزات-پزشکی-و-دندانپزشکی

نقش آبکاری نقره در تجهیزات تخصصی

آبکاری نقره نیز به دلیل رسانایی حرارتی و الکتریکی بالا، در بسیاری از قطعات صنعتی و پزشکی مورد استفاده قرار می‌گیرد.

از مهم‌ترین مزایای آن می‌توان به موارد زیر اشاره کرد:

  • انتقال بهتر جریان الکتریکی
  • کاهش مقاومت الکتریکی
  • بهبود عملکرد کانکتورها
  • افزایش کیفیت اتصالات
  • کاهش افت ولتاژ در قطعات حساس

در برخی تجهیزات پزشکی، استفاده از آبکاری نقره می‌تواند موجب افزایش دقت عملکرد مدارهای الکترونیکی شود.

چرا کنترل ولتاژ و آمپر در آبکاری تجهیزات پزشکی اهمیت دارد؟

یکی از مهم‌ترین عوامل موفقیت در آبکاری تجهیزات پزشکی، تنظیم دقیق پارامترهای الکتریکی است.

اگر ولتاژ بیش از حد بالا باشد:

  • سطح قطعه زبر می‌شود.
  • احتمال سوختگی لایه آبکاری افزایش می‌یابد.
  • ضخامت پوشش یکنواخت نخواهد بود.

اگر جریان کمتر از مقدار استاندارد باشد:

  • سرعت آبکاری کاهش پیدا می‌کند.
  • چسبندگی لایه فلزی کاهش می‌یابد.
  • کیفیت نهایی سطح افت می‌کند.

به همین دلیل، استفاده از تجهیزاتی که امکان کنترل دقیق ولتاژ، جریان و زمان را فراهم کنند، به یکی از نیازهای اصلی کارگاه‌های حرفه‌ای تبدیل شده است.

اهمیت تجهیزات مدرن آبکاری در کارگاه‌های تخصصی

امروزه بسیاری از کارگاه‌های فعال در حوزه ساخت و تعمیر تجهیزات پزشکی، دندانپزشکی، عینک‌سازی و قطعات فلزی، به‌جای استفاده از روش‌های سنتی، از ست‌های هوشمند آبکاری بهره می‌برند. این تجهیزات با کنترل دقیق پارامترهای فرآیند، امکان اجرای آبکاری با کیفیت یکنواخت، تکرارپذیر و متناسب با نوع قطعه را فراهم می‌کنند.

در پروژه‌هایی که دقت، کیفیت سطح و قابلیت تکرار اهمیت بالایی دارد، استفاده از تجهیزات مدرن می‌تواند علاوه بر افزایش کیفیت نهایی، میزان خطا، مصرف مواد و دوباره‌کاری را نیز به شکل قابل توجهی کاهش دهد.

آبکاری سنتی یا آبکاری هوشمند؟ کدام روش برای تجهیزات پزشکی و دندانپزشکی مناسب‌تر است؟

با پیشرفت فناوری، فرآیند آبکاری نیز از روش‌های کاملاً دستی و وابسته به تجربه اپراتور، به سیستم‌های هوشمند و قابل برنامه‌ریزی تبدیل شده است. در گذشته، بسیاری از کارگاه‌ها از آبکاری سنتی استفاده می‌کردند؛ روشی که اگرچه همچنان در برخی واحدها رایج است، اما در صنایع حساس مانند تجهیزات پزشکی و دندانپزشکی با محدودیت‌های جدی روبه‌رو است.

در مقابل، ست هوشمند آبکاری با بهره‌گیری از کنترل دیجیتال، امکان مدیریت دقیق ولتاژ، جریان و زمان را فراهم می‌کند و نتیجه‌ای یکنواخت و قابل تکرار ارائه می‌دهد.

آبکاری سنتی چگونه انجام می‌شود؟

در روش سنتی، بیشتر پارامترهای فرآیند به‌صورت دستی تنظیم می‌شوند. اپراتور باید با توجه به تجربه خود، ولتاژ، آمپر، زمان و شرایط محلول را کنترل کند.

این روش برای قطعات ساده ممکن است قابل قبول باشد، اما در قطعات ظریف و حساس پزشکی، کوچک‌ترین خطا می‌تواند کیفیت نهایی را تحت تأثیر قرار دهد.

چالش‌های آبکاری سنتی:

  • وابستگی زیاد به مهارت اپراتور
  • احتمال نوسان ولتاژ و جریان
  • دشواری در تکرار نتایج یکسان
  • افزایش مصرف محلول‌های آبکاری
  • افزایش احتمال دوباره‌کاری
  • دشواری ثبت و تکرار تنظیمات برای سفارش‌های مشابه

آبکاری هوشمند چیست؟

در آبکاری هوشمند، تجهیزات با استفاده از کنترلرهای دیجیتال، پارامترهای اصلی فرآیند را با دقت بالا مدیریت می‌کنند. در بسیاری از سیستم‌های پیشرفته، امکان ذخیره برنامه‌های مختلف برای فلزات و قطعات گوناگون نیز وجود دارد.

این ویژگی به اپراتور اجازه می‌دهد برای هر نوع قطعه، تنظیمات مناسب را انتخاب کرده و در دفعات بعد نیز همان کیفیت را تکرار کند.

مزایای آبکاری هوشمند در صنایع پزشکی و دندانپزشکی

  • کنترل دقیق ولتاژ و جریان
  • یکنواختی ضخامت لایه آبکاری
  • کاهش احتمال سوختگی یا پوسته شدن پوشش
  • کاهش مصرف محلول‌های آبکاری
  • افزایش سرعت انجام پروژه‌ها
  • امکان ذخیره برنامه‌های مختلف
  • کاهش خطای انسانی
  • کیفیت ثابت در تولید انبوه
  • افزایش بهره‌وری کارگاه

این مزایا باعث شده است بسیاری از تولیدکنندگان تجهیزات پزشکی و دندانپزشکی به سمت استفاده از سیستم‌های هوشمند حرکت کنند.

مقایسه آبکاری سنتی و آبکاری هوشمند

ویژگی

آبکاری سنتی

آبکاری هوشمند

تنظیم ولتاژ و جریان

دستی

دیجیتال و دقیق

کیفیت آبکاری

وابسته به اپراتور

یکنواخت و قابل تکرار

احتمال خطا

زیاد

بسیار کم

سرعت انجام کار

متوسط

بالا

مصرف محلول

بیشتر

بهینه‌تر

ثبت تنظیمات

ندارد

دارد

مناسب برای قطعات حساس

محدود

بسیار مناسب

بهره‌وری کارگاه

متوسط

بالا

چرا کارگاه‌های تخصصی به سمت آبکاری هوشمند حرکت کرده‌اند؟

کارگاه‌هایی که در زمینه ساخت یا تعمیر تجهیزات پزشکی، دندانپزشکی، عینک‌سازی و قطعات صنعتی فعالیت می‌کنند، معمولاً با سفارش‌هایی روبه‌رو هستند که نیازمند دقت بالا و کیفیت یکنواخت هستند. در چنین شرایطی، وابستگی به تنظیمات دستی می‌تواند باعث نوسان کیفیت و افزایش هزینه‌های تولید شود.

به همین دلیل، بسیاری از این مجموعه‌ها از تجهیزات هوشمند استفاده می‌کنند تا:

  • کیفیت تمامی قطعات یکسان باشد.
  • زمان انجام پروژه‌ها کاهش یابد.
  • میزان دوباره‌کاری کمتر شود.
  • مصرف مواد اولیه بهینه گردد.
  • رضایت مشتریان افزایش پیدا کند.

نقش ست هوشمند آبکاری ایما در کارگاه‌های تخصصی

در این میان، ست هوشمند آبکاری ایما با هدف پاسخ‌گویی به نیاز صنایع مختلف از جمله طلاسازی، نقره‌سازی، تجهیزات پزشکی، دندانپزشکی، عینک‌سازی و سایر صنایع فلزی طراحی شده است.

برخی از قابلیت‌های این مجموعه عبارت‌اند از:

  • کنترل دقیق ولتاژ و آمپر
  • رابط کاربری دیجیتال و کاربرپسند
  • امکان تنظیم متناسب با نوع فلز و فرآیند آبکاری
  • عملکرد پایدار برای پروژه‌های متوالی
  • مناسب برای آبکاری طلا، نقره و سایر پوشش‌های فلزی
  • کمک به افزایش کیفیت نهایی و کاهش خطاهای فرآیند

این ویژگی‌ها باعث می‌شود کارگاه‌ها بتوانند با اطمینان بیشتری پروژه‌های حساس و دقیق را اجرا کنند و کیفیت خروجی خود را ارتقا دهند

نکته تخصصی: در صنایع پزشکی و دندانپزشکی، کیفیت آبکاری تنها به نوع فلز یا محلول وابسته نیست؛ هماهنگی میان منبع تغذیه، ولتاژ، جریان، زمان، دمای محلول و کیفیت تجهیزات آبکاری، تعیین‌کننده نتیجه نهایی است. استفاده از تجهیزات مدرن، امکان کنترل این عوامل را فراهم کرده و نقش مهمی در دستیابی به پوششی یکنواخت، بادوام و قابل اعتماد دارد.

عوامل مؤثر بر کیفیت آبکاری تجهیزات پزشکی و دندانپزشکی

دستیابی به یک پوشش آبکاری یکنواخت، بادوام و باکیفیت تنها به انتخاب فلز مناسب محدود نمی‌شود. در صنایع پزشکی و دندانپزشکی، هر مرحله از فرآیند آبکاری باید با دقت کنترل شود؛ زیرا کوچک‌ترین خطا می‌تواند عملکرد، دوام و ظاهر قطعه را تحت تأثیر قرار دهد.

کارگاه‌هایی که به دنبال تولید قطعات با کیفیت بالا هستند، علاوه بر استفاده از دستگاه آبکاری مناسب، باید تمامی عوامل مؤثر بر فرآیند را به‌صورت دقیق مدیریت کنند.

۱. آماده‌سازی صحیح سطح قطعه

یکی از مهم‌ترین مراحل آبکاری، آماده‌سازی سطح فلز است. اگر سطح قطعه دارای چربی، اکسید، گردوغبار یا آلودگی باشد، لایه آبکاری به‌خوبی به فلز پایه نمی‌چسبد.

مراحل آماده‌سازی معمولاً شامل موارد زیر است:

  • چربی‌زدایی
  • شست‌وشوی کامل
  • اسیدشویی (در صورت نیاز)
  • فعال‌سازی سطح
  • آبکشی با آب مناسب

نکته: حتی بهترین تجهیزات آبکاری نیز نمی‌توانند ضعف در آماده‌سازی سطح را جبران کنند.

۲. انتخاب محلول آبکاری مناسب

هر فلز به محلول مخصوص خود نیاز دارد. انتخاب محلول نامناسب می‌تواند باعث کاهش کیفیت پوشش، تغییر رنگ یا کاهش چسبندگی شود.

برای مثال:

  • محلول‌های مخصوص آبکاری طلا برای ایجاد پوششی یکنواخت، براق و مقاوم استفاده می‌شوند.
  • محلول‌های آبکاری نقره با هدف دستیابی به رسانایی بالا و سطحی یکنواخت طراحی شده‌اند.

همچنین کنترل دمای محلول، غلظت مواد شیمیایی و میزان آلودگی آن، نقش مهمی در کیفیت نهایی آبکاری دارد.

۳. کنترل دقیق ولتاژ و جریان

ولتاژ و آمپر از مهم‌ترین پارامترهای فرآیند آبکاری هستند. انتخاب مقادیر نامناسب می‌تواند منجر به بروز مشکلاتی مانند:

  • زبری سطح
  • سوختگی لایه آبکاری
  • ضخامت غیریکنواخت
  • کاهش چسبندگی پوشش
  • ایجاد حفره یا لکه روی قطعه

به همین دلیل، در بسیاری از کارگاه‌های حرفه‌ای از ست هوشمند آبکاری استفاده می‌شود تا این پارامترها با دقت بالا کنترل شوند و کیفیت فرآیند در تمامی مراحل ثابت بماند.

۴. زمان آبکاری

مدت‌زمان قرار گرفتن قطعه در محلول نیز بر ضخامت و کیفیت پوشش تأثیر مستقیم دارد.

اگر زمان آبکاری کمتر از مقدار موردنیاز باشد، ضخامت پوشش کافی نخواهد بود و اگر بیش از حد طولانی شود، ممکن است کیفیت سطح کاهش یافته یا مصرف مواد افزایش یابد.

تنظیم دقیق زمان، به‌ویژه در قطعات حساس پزشکی و دندانپزشکی، اهمیت زیادی دارد.

۵. کیفیت تجهیزات آبکاری

دقت منبع تغذیه، کیفیت اتصالات، جنس آند، طراحی بشرها و پایداری جریان، همگی بر نتیجه نهایی اثر می‌گذارند.

استفاده از تجهیزات مدرن مزایای زیر را به همراه دارد:

  • کاهش نوسان جریان
  • افزایش یکنواختی پوشش
  • کاهش مصرف مواد شیمیایی
  • افزایش سرعت انجام پروژه‌ها
  • کاهش نیاز به دوباره‌کاری

خطاهای رایج در آبکاری تجهیزات پزشکی و دندانپزشکی

حتی در کارگاه‌های حرفه‌ای نیز در صورت بی‌توجهی به جزئیات، ممکن است مشکلاتی در فرآیند آبکاری ایجاد شود.

ایجاد لکه روی سطح — علت‌های احتمالی:

  • آلودگی محلول
  • شست‌وشوی نامناسب
  • چربی باقی‌مانده روی قطعه

پوسته شدن لایه آبکاری — علت‌های احتمالی:

  • آماده‌سازی نامناسب سطح
  • چسبندگی ضعیف پوشش
  • انتخاب نامناسب پارامترهای فرآیند

تغییر رنگ پوشش — علت‌های احتمالی:

  • تنظیم نادرست ولتاژ
  • کیفیت پایین محلول
  • آلودگی محلول آبکاری

ضخامت غیریکنواخت — علت‌های احتمالی:

  • توزیع نامناسب جریان
  • طراحی نامناسب آند
  • فاصله نامناسب قطعه تا آند
  • نوسان ولتاژ
آبکاری-ابزار-دندانپزشکی

چگونه کیفیت آبکاری را افزایش دهیم؟

برای دستیابی به بهترین نتیجه، رعایت نکات زیر توصیه می‌شود:

  • سطح قطعه را کاملاً تمیز و آماده کنید.
  • از محلول‌های استاندارد و باکیفیت استفاده کنید.
  • ولتاژ و آمپر را متناسب با نوع فلز تنظیم کنید.
  • دمای محلول را کنترل کنید.
  • تجهیزات آبکاری را به‌صورت دوره‌ای سرویس و کالیبره کنید.
  • برنامه‌های مشخصی برای هر نوع قطعه تعریف کنید.
  • از تجهیزات مدرن با قابلیت کنترل دقیق پارامترها استفاده کنید.

انتخاب دستگاه آبکاری مناسب؛ سرمایه‌گذاری برای کیفیت و بهره‌وری

انتخاب یک دستگاه آبکاری مناسب تنها به توان خروجی یا قیمت آن محدود نمی‌شود. برای کارگاه‌هایی که در حوزه تجهیزات پزشکی و دندانپزشکی فعالیت می‌کنند، دقت در کنترل فرآیند، پایداری عملکرد و قابلیت تکرار نتایج، از مهم‌ترین معیارهای انتخاب است.

به همین دلیل، بسیاری از تولیدکنندگان حرفه‌ای به سمت ست‌های هوشمند آبکاری حرکت کرده‌اند؛ تجهیزاتی که علاوه بر کنترل دقیق پارامترهای فرآیند، به کاهش خطا، صرفه‌جویی در مصرف مواد و افزایش کیفیت نهایی محصولات کمک می‌کنند.

آینده آبکاری تجهیزات پزشکی و دندانپزشکی با فناوری‌های هوشمند

صنایع پزشکی و دندانپزشکی از جمله حوزه‌هایی هستند که کیفیت، دقت و قابلیت اطمینان در آن‌ها اهمیت بسیار بالایی دارد. در این صنایع، آبکاری تنها یک عملیات ظاهری نیست، بلکه فرآیندی مهندسی برای افزایش دوام، مقاومت در برابر خوردگی، بهبود رسانایی الکتریکی و ارتقای کیفیت عملکرد قطعات به شمار می‌رود.

با افزایش استانداردهای تولید و نیاز به کیفیت یکنواخت، استفاده از دستگاه‌های آبکاری هوشمند به یک ضرورت تبدیل شده است. این تجهیزات با کنترل دقیق ولتاژ، جریان و زمان، امکان اجرای فرآیندی پایدار و تکرارپذیر را فراهم می‌کنند و به کاهش خطا، صرفه‌جویی در مصرف مواد و افزایش بهره‌وری کارگاه کمک می‌کنند.

برای کارگاه‌های فعال در حوزه ساخت و تعمیر تجهیزات پزشکی، دندانپزشکی، طلاسازی، نقره‌سازی، عینک‌سازی و سایر صنایع فلزی، انتخاب تجهیزات مناسب آبکاری می‌تواند نقش مهمی در افزایش کیفیت محصولات و رضایت مشتریان داشته باشد.

چرا ست هوشمند آبکاری ایما؟

شرکت توسعه پردیس ایما با تکیه بر تجربه و شناخت نیاز صنایع مختلف، ست هوشمند آبکاری ایما را برای کارگاه‌ها و واحدهای تولیدی طراحی کرده است.

برخی از مزایای این مجموعه عبارت‌اند از:

  •  کنترل دقیق ولتاژ و آمپر
  •  رابط کاربری دیجیتال و ساده
  •  مناسب برای آبکاری طلا، نقره و سایر فلزات
  •  کیفیت یکنواخت در پروژه‌های متوالی
  • کاهش خطاهای اپراتور
  •  مناسب برای صنایع طلا و جواهر، تجهیزات پزشکی، دندانپزشکی، عینک‌سازی و صنایع فلزی

به دنبال افزایش کیفیت آبکاری در کارگاه خود هستید؟

اگر در زمینه ساخت یا تعمیر تجهیزات پزشکی، دندانپزشکی، طلاسازی، نقره‌سازی، عینک‌سازی یا صنایع فلزی فعالیت می‌کنید، انتخاب تجهیزات مناسب می‌تواند کیفیت نهایی محصولات و بهره‌وری کارگاه شما را متحول کند.

کارشناسان ایما آماده‌اند تا با ارائه مشاوره تخصصی، شما را در انتخاب بهترین تجهیزات آبکاری متناسب با نیاز کسب‌وکارتان همراهی کنند.

همین امروز با کارشناسان ایما تماس بگیرید و با قابلیت‌های ست هوشمند آبکاری ایما بیشتر آشنا شوید.

چگونه-کیفیت-آبکاری-را-افزایش-دهیم؟
اخبار شرکت, مقالات آموزشی

چگونه کیفیت آبکاری را افزایش دهیم؟

چگونه کیفیت آبکاری را افزایش دهیم؟ راهنمای کامل آبکاری طلا، نقره و قطعات صنعتی

کیفیت آبکاری یکی از مهم‌ترین عوامل تأثیرگذار بر زیبایی، دوام و ارزش نهایی قطعات در صنایع مختلف است. در کارگاه‌های طلاسازی، نقره‌سازی، تعمیرات عینک، تجهیزات پزشکی و دندانپزشکی، یک آبکاری باکیفیت می‌تواند تفاوت زیادی در نتیجه نهایی ایجاد کند.

بسیاری از مشکلات مانند تغییر رنگ، پوسته شدن، کاهش براقیت یا عدم یکنواختی پوشش، تنها به محلول آبکاری مربوط نیستند؛ بلکه عواملی مانند آماده‌سازی قطعه، تنظیمات دستگاه آبکاری، کنترل ولتاژ و آمپر و روش اجرای فرآیند نیز نقش مهمی دارند.

در این مقاله بررسی می‌کنیم چگونه می‌توان با رعایت اصول صحیح و استفاده از تجهیزات مناسب، کیفیت آبکاری طلا، آبکاری نقره و سایر قطعات را افزایش داد.

کیفیت آبکاری به چه عواملی بستگی دارد؟

دستیابی به یک پوشش یکنواخت، مقاوم و زیبا نتیجه هماهنگی چند عامل مختلف است. استفاده از بهترین مواد اولیه بدون داشتن فرآیند صحیح، نمی‌تواند کیفیت مطلوبی ایجاد کند.

مهم‌ترین عوامل مؤثر بر کیفیت آبکاری عبارت‌اند از:

  • آماده‌سازی صحیح سطح قطعه
  • کیفیت و شرایط محلول آبکاری
  • تنظیم دقیق ولتاژ و آمپر
  • زمان مناسب فرآیند
  • کنترل دمای محلول
  • کیفیت آند و تجهیزات جانبی
  • استفاده از دستگاه آبکاری مناسب

هر کدام از این موارد می‌توانند روی ضخامت، رنگ، براقیت و دوام پوشش نهایی تأثیر مستقیم داشته باشند.

نقش دستگاه آبکاری در افزایش کیفیت آبکاری

در بسیاری از کارگاه‌ها تصور می‌شود که کیفیت نهایی آبکاری تنها به نوع محلول بستگی دارد؛ اما در عمل، دستگاه آبکاری یکی از مهم‌ترین عوامل مؤثر بر کیفیت، یکنواختی و دوام پوشش است. حتی اگر از بهترین محلول آبکاری استفاده شود، در صورت ناپایدار بودن ولتاژ یا تنظیم نبودن جریان، احتمال بروز عیوب مختلف افزایش پیدا می‌کند.

به همین دلیل، انتخاب دستگاه مناسب نه‌تنها کیفیت نهایی را بهبود می‌بخشد، بلکه باعث کاهش دوباره‌کاری، صرفه‌جویی در مصرف مواد و افزایش بهره‌وری کارگاه نیز می‌شود.

کنترل دقیق ولتاژ و آمپر؛ رمز یک آبکاری یکنواخت

ولتاژ و آمپر دو پارامتر اصلی در فرآیند آبکاری هستند. این دو عامل تعیین می‌کنند که یون‌های فلزی با چه سرعت و کیفیتی روی سطح قطعه رسوب کنند.

اگر ولتاژ بیش از حد باشد، ممکن است مشکلاتی مانند:

  • سوختگی سطح
  • ایجاد زبری
  • تغییر رنگ
  • ضخامت نامنظم

به وجود بیاید.

از طرف دیگر، ولتاژ پایین نیز باعث می‌شود:

  • لایه آبکاری نازک شود.
  • زمان فرآیند افزایش پیدا کند.
  • چسبندگی پوشش کاهش یابد.

بنابراین، تنظیم دقیق این پارامترها نقش مهمی در افزایش کیفیت آبکاری دارد.

منبع تغذیه پایدار، کیفیت پایدار

منبع تغذیه قلب هر دستگاه آبکاری است. اگر خروجی دستگاه در طول فرآیند دچار نوسان شود، کیفیت پوشش نیز تغییر خواهد کرد.

یک منبع تغذیه استاندارد باید بتواند:

  • جریان یکنواخت تولید کند.
  • ولتاژ را بدون نوسان حفظ کند.
  • امکان تنظیم دقیق پارامترها را در اختیار اپراتور قرار دهد.

در صنایع حساس مانند طلا و جواهر، تجهیزات پزشکی و دندانپزشکی، حتی نوسان‌های کوچک نیز می‌توانند کیفیت نهایی قطعه را تحت تأثیر قرار دهند.

چرا تجهیزات دیجیتال دقت بیشتری دارند؟

در گذشته، بسیاری از دستگاه‌های آبکاری سنتی تنها امکان تنظیم دستی ولتاژ و آمپر را داشتند. این موضوع باعث می‌شد کیفیت نهایی تا حد زیادی به تجربه اپراتور وابسته باشد.

امروزه تجهیزات دیجیتال با استفاده از نمایشگرهای دقیق و سیستم‌های کنترل هوشمند، امکان مدیریت بهتر فرآیند آبکاری را فراهم کرده‌اند.

از مهم‌ترین مزایای این تجهیزات می‌توان به موارد زیر اشاره کرد:

  • نمایش دقیق ولتاژ و آمپر
  • کنترل پایدار جریان خروجی
  • کاهش خطای انسانی
  • تکرارپذیری بالای فرآیند
  • تنظیم سریع پارامترها

این ویژگی‌ها به اپراتور کمک می‌کنند تا با اطمینان بیشتری فرآیند آبکاری را مدیریت کند.

آیا آبکاری هوشمند جایگزین تجربه می‌شود؟

پاسخ این سؤال خیر است.

هیچ تجهیزی نمی‌تواند جای دانش و تجربه یک استادکار را بگیرد. اما تجهیزات هوشمند می‌توانند این تجربه را به نتایجی دقیق‌تر، پایدارتر و قابل تکرار تبدیل کنند.

به بیان دیگر، زمانی که تجربه اپراتور در کنار دستگاه آبکاری دقیق، محلول استاندارد و فرآیند صحیح قرار بگیرد، بهترین نتیجه حاصل خواهد شد.

راهکارهای عملی برای افزایش کیفیت آبکاری در کارگاه

کیفیت آبکاری نتیجه رعایت مجموعه‌ای از اصول فنی در تمام مراحل کار است. از آماده‌سازی قطعه گرفته تا انتخاب دستگاه آبکاری مناسب، هر مرحله می‌تواند بر کیفیت نهایی تأثیر بگذارد. اگر می‌خواهید پوششی یکنواخت، براق و بادوام داشته باشید، رعایت نکات زیر ضروری است.


۱. سطح قطعه را قبل از آبکاری کاملاً آماده کنید

یکی از مهم‌ترین دلایل کاهش کیفیت آبکاری، آماده‌سازی نامناسب سطح قطعه است. وجود چربی، گردوغبار، اثر انگشت، مواد پولیش یا اکسیدهای سطحی مانع از چسبندگی مناسب لایه آبکاری می‌شود.

برای آماده‌سازی صحیح قطعه:

  • چربی‌زدایی را به‌طور کامل انجام دهید.
  • قطعه را با آب مناسب شست‌وشو دهید.
  • آثار اکسید و آلودگی را حذف کنید.
  • از تماس مجدد قطعه با دست یا سطوح آلوده جلوگیری کنید.

هرچه سطح قطعه تمیزتر باشد، لایه آبکاری یکنواخت‌تر و ماندگارتر خواهد بود.


۲. کیفیت محلول آبکاری را به‌صورت دوره‌ای بررسی کنید

محلول آبکاری به مرور زمان دچار تغییر می‌شود. ورود ناخالصی‌ها، کاهش غلظت مواد و آلودگی محلول می‌تواند باعث ایجاد مشکلاتی مانند تغییر رنگ، کاهش براقیت یا افت کیفیت پوشش شود.

برای حفظ عملکرد محلول:

  • از ورود آلودگی به بشر جلوگیری کنید.
  • محلول را طبق دستورالعمل سازنده نگهداری کنید.
  • در صورت کاهش کیفیت، محلول را احیا یا تعویض کنید.
  • از محلول‌های استاندارد و باکیفیت استفاده کنید.

به یاد داشته باشید که حتی بهترین دستگاه آبکاری نیز نمی‌تواند ضعف یک محلول نامناسب را جبران کند.


۳. ولتاژ و آمپر را متناسب با نوع قطعه تنظیم کنید

هر قطعه شرایط آبکاری متفاوتی دارد. یک انگشتر طلا، فریم عینک یا قطعه دندانپزشکی، همگی به تنظیمات یکسانی نیاز ندارند.

تنظیم صحیح ولتاژ آبکاری و آمپر آبکاری باعث می‌شود:

  • ضخامت لایه یکنواخت باشد.
  • رنگ پوشش ثابت بماند.
  • احتمال سوختگی کاهش پیدا کند.
  • چسبندگی پوشش افزایش یابد.

در تجهیزات مدرن، این تنظیمات با دقت بیشتری انجام می‌شوند و امکان تکرار آن‌ها برای پروژه‌های بعدی نیز وجود دارد.


۴. دمای محلول را کنترل کنید

دمای محلول تأثیر مستقیمی بر سرعت واکنش‌های الکتروشیمیایی دارد. افزایش یا کاهش بیش از حد دما می‌تواند باعث افت کیفیت آبکاری شود.

کنترل دمای محلول به شما کمک می‌کند:

  • پوشش براق‌تری ایجاد کنید.
  • رنگ یکنواخت‌تری داشته باشید.
  • از ایجاد حباب یا لکه جلوگیری کنید.
  • کیفیت آبکاری را در طول روز ثابت نگه دارید.


۵. از آند مناسب استفاده کنید

آند یکی از اجزای مهم در فرآیند آبکاری است و انتخاب صحیح آن می‌تواند بر کیفیت نهایی تأثیرگذار باشد.

آند مناسب باید:

  • متناسب با نوع فرآیند انتخاب شود.
  • سطح تمیز و بدون آلودگی داشته باشد.
  • به‌صورت دوره‌ای بررسی و سرویس شود.

استفاده از آند استاندارد، توزیع یکنواخت جریان را بهبود می‌بخشد و از ایجاد اختلاف ضخامت در نقاط مختلف قطعه جلوگیری می‌کند.


۶. تجهیزات آبکاری را به‌طور منظم سرویس کنید

نگهداری صحیح از تجهیزات، نقش مهمی در حفظ کیفیت آبکاری دارد. بررسی دوره‌ای اتصالات، کابل‌ها، گیره‌ها و منبع تغذیه باعث می‌شود دستگاه با دقت بیشتری کار کند.

همچنین توصیه می‌شود عملکرد دستگاه آبکاری به‌صورت منظم بررسی شود تا در صورت بروز نوسان در خروجی، قبل از ایجاد مشکل برای قطعات، اقدامات لازم انجام گیرد.


۷. آموزش اپراتور را در اولویت قرار دهید

حتی پیشرفته‌ترین تجهیزات نیز بدون دانش کافی اپراتور نمی‌توانند بهترین نتیجه را ایجاد کنند.

اپراتور باید با موضوعاتی مانند:

  • اصول آبکاری
  • آماده‌سازی قطعات
  • تنظیم ولتاژ و آمپر
  • شناخت عیوب آبکاری
  • نگهداری صحیح از تجهیزات

آشنا باشد.

سرمایه‌گذاری روی آموزش، در بسیاری از موارد تأثیر بیشتری از خرید تجهیزات جدید دارد.


۸. از تجهیزات متناسب با نیاز کارگاه استفاده کنید

نوع فعالیت هر کارگاه با دیگری متفاوت است. یک کارگاه ساخت طلا، تعمیرات نقره، آبکاری فریم عینک یا تولید تجهیزات پزشکی، هرکدام نیازهای خاص خود را دارند.

به همین دلیل، هنگام انتخاب دستگاه آبکاری بهتر است به عواملی  زیر توجه شود.

  • حجم تولید
  • نوع قطعات
  • دقت مورد نیاز
  • قابلیت تنظیم ولتاژ و آمپر
  • امکانات کنترلی دستگاه


امروزه استفاده از ست هوشمند آبکاری در بسیاری از کارگاه‌های حرفه‌ای، به دلیل کنترل دقیق‌تر فرآیند و کاهش خطاهای انسانی، به یکی از راهکارهای مؤثر برای افزایش کیفیت آبکاری تبدیل شده است.

افزایش کیفیت آبکاری تنها به انتخاب یک محلول مناسب محدود نمی‌شود. کیفیت نهایی حاصل هماهنگی میان تجهیزات، مواد مصرفی، تنظیمات صحیح و مهارت اپراتور است.

کارگاه‌هایی که به آماده‌سازی صحیح قطعات، کنترل دقیق ولتاژ و آمپر، نگهداری مناسب تجهیزات و استفاده از فناوری‌های جدید توجه می‌کنند، معمولاً کیفیت بالاتری در آبکاری طلا، آبکاری نقره و سایر قطعات صنعتی به دست می‌آورند.

با گسترش فناوری، استفاده از آبکاری هوشمند نیز به راهکاری مؤثر برای کاهش خطاهای انسانی، افزایش تکرارپذیری و بهبود کیفیت نهایی تبدیل شده است. بهره‌گیری از تجهیزات مدرن مانند ست هوشمند آبکاری ایما می‌تواند به کارگاه‌ها کمک کند تا فرآیند آبکاری را با دقت بیشتر، مصرف بهینه مواد و کیفیتی پایدارتر انجام دهند.

https://imalord.com/اگر به دنبال افزایش کیفیت آبکاری و انتخاب یک دستگاه آبکاری متناسب با نیاز کارگاه خود هستید، کارشناسان شرکت توسعه پردیس ایما آماده‌اند تا شما را در انتخاب بهترین تجهیزات راهنمایی کنند.

برای آشنایی بیشتر می‌توانید:

نقش-ولتاژ-و-آمپر-در-کیفیت-آبکاری
اخبار شرکت, مقالات آموزشی

نقش ولتاژ و آمپر در کیفیت آبکاری؛ چرا دو قطعه با یک محلول، نتایج متفاوتی دارند؟

نقش ولتاژ و آمپر در کیفیت آبکاری؛ چرا دو قطعه با یک محلول، نتایج متفاوتی دارند؟

اگر تاکنون در کارگاه خود با این مشکل مواجه شده‌اید که دو قطعه با یک محلول آبکاری، زمان یکسان و حتی فلز مشابه، نتیجه‌ای کاملاً متفاوت داشته‌اند، تنها نیستید. بسیاری از اپراتورها ابتدا کیفیت محلول را مقصر می‌دانند، در حالی که در بیشتر موارد تنظیم نادرست ولتاژ و آمپر در دستگاه آبکاری علت اصلی این اختلاف است. در این مقاله بررسی می‌کنیم که ولتاژ در آبکاری و آمپر در آبکاری چه نقشی در کیفیت نهایی پوشش دارند و چگونه با تنظیم صحیح این دو پارامتر می‌توان کیفیت آبکاری طلا، آبکاری نقره و سایر قطعات صنعتی را به شکل چشمگیری افزایش داد

چرا کیفیت آبکاری همیشه یکسان نیست؟

آبکاری الکتریکی یک فرآیند شیمیایی-الکتریکی است که در آن یون‌های فلز موجود در محلول، به کمک جریان برق روی سطح قطعه رسوب می‌کنند. به همین دلیل، کیفیت نهایی تنها به محلول آبکاری وابسته نیست؛ بلکه مجموعه‌ای از عوامل باید در کنار هم به‌درستی کنترل شوند.

مهم‌ترین عوامل مؤثر بر کیفیت آبکاری عبارت‌اند از:

  • کیفیت محلول آبکاری
  • دمای محلول
  • تمیزی سطح قطعه
  • مدت زمان آبکاری
  • فاصله آند و کاتد
  • کیفیت آند
  • ولتاژ دستگاه آبکاری
  • آمپر یا جریان خروجی دستگاه

در میان این عوامل، ولتاژ و آمپر نقش مستقیمی در نحوه رسوب فلز روی قطعه دارند. حتی اگر از بهترین محلول‌های آبکاری یا محصولات برندهای معتبری مانند Eurotecniche استفاده کنید، در صورت تنظیم نادرست جریان و ولتاژ، نتیجه مطلوبی به دست نخواهید آورد.

به همین دلیل، در کارگاه‌های حرفه‌ای طلاسازی، نقره‌سازی، عینک‌سازی، دندانپزشکی و تجهیزات پزشکی، کنترل دقیق این دو پارامتر به یکی از مهم‌ترین بخش‌های فرآیند آبکاری تبدیل شده است.

رایج‌ترین مشکلات ناشی از تنظیم نادرست ولتاژ و آمپر

اگر ولتاژ یا آمپر دستگاه به‌درستی تنظیم نشود، ممکن است با مشکلات زیر روبه‌رو شوید:

  • کدر شدن سطح قطعه
  • سوختگی لایه آبکاری
  • ایجاد لکه و تغییر رنگ
  • ضخامت غیریکنواخت پوشش
  • پوسته شدن آبکاری
  • چسبندگی ضعیف فلز
  • افزایش مصرف محلول
  • افزایش هزینه تولید
  • نیاز به تکرار فرآیند آبکاری

این مشکلات علاوه بر کاهش کیفیت محصول، زمان تولید را افزایش داده و هزینه‌های کارگاه را نیز بیشتر می‌کنند.

نقش-ولتاژ-و-آمپر-در-کیفیت-آبکاری

ولتاژ در آبکاری چیست و چه تأثیری بر کیفیت پوشش دارد؟

یکی از رایج‌ترین اشتباهات افراد تازه‌کار این است که تصور می‌کنند هرچه ولتاژ بیشتر باشد، کیفیت آبکاری نیز بهتر خواهد بود. اما واقعیت کاملاً برعکس است.

ولتاژ، نیروی محرکه‌ای است که باعث حرکت الکترون‌ها و در نتیجه رسوب یون‌های فلزی روی سطح قطعه می‌شود. اگر این نیرو بیش از حد کم یا بیش از اندازه زیاد باشد، فرآیند رسوب‌گذاری از حالت استاندارد خارج می‌شود.

به زبان ساده:

ولتاژ تعیین می‌کند یون‌های فلز با چه “قدرتی” به سمت قطعه حرکت کنند.

به همین دلیل، انتخاب ولتاژ مناسب یکی از مهم‌ترین عوامل دستیابی به یک آبکاری یکنواخت و باکیفیت است.

اگر ولتاژ کمتر از مقدار مناسب باشد چه اتفاقی می‌افتد؟

ولتاژ پایین باعث می‌شود یون‌های فلزی انرژی کافی برای رسوب‌گذاری مناسب نداشته باشند. در نتیجه:

  • سرعت آبکاری کاهش پیدا می‌کند.
  • پوشش بسیار نازک تشکیل می‌شود.
  • درخشندگی قطعه کمتر خواهد بود.
  • بعضی قسمت‌های قطعه به‌طور کامل آبکاری نمی‌شوند.
  • زمان انجام فرآیند افزایش می‌یابد.

این وضعیت معمولاً در آبکاری طلا روی قطعات ظریف مانند انگشتر، زنجیر یا فریم عینک بیشتر دیده می‌شود

اگر ولتاژ بیش از حد باشد چه اتفاقی می‌افتد؟

افزایش بیش از اندازه ولتاژ نیز مشکلات خاص خود را دارد.

در این حالت معمولاً:

  • سطح قطعه حالت سوخته پیدا می‌کند.
  • رنگ آبکاری تیره یا مات می‌شود.
  • پوشش زبر و ناهموار خواهد شد.
  • احتمال ایجاد حباب افزایش پیدا می‌کند.
  • چسبندگی لایه فلزی کاهش می‌یابد.
  • مصرف محلول آبکاری بیشتر می‌شود.

به همین دلیل اپراتورهای حرفه‌ای هیچ‌گاه تنها با افزایش ولتاژ سعی در سریع‌تر کردن فرآیند آبکاری ندارند.

چرا دستگاه‌های مدرن کنترل ولتاژ دقیق‌تری دارند؟

در بسیاری از دستگاه‌های آبکاری سنتی، تغییر ولتاژ به‌صورت دستی انجام می‌شود و کوچک‌ترین خطا می‌تواند کیفیت نهایی را تحت تأثیر قرار دهد.

در مقابل، ست‌های هوشمند آبکاری با امکان تنظیم دقیق ولتاژ، کنترل پایدار خروجی و ذخیره برنامه‌های مختلف، خطای اپراتور را کاهش می‌دهند و کیفیت آبکاری را در دفعات مختلف یکنواخت نگه می‌دارند.

به همین دلیل، امروزه بسیاری از کارگاه‌های حرفه‌ای برای انجام آبکاری طلا، آبکاری نقره، قطعات پزشکی، دندانپزشکی و عینک از تجهیزات هوشمند استفاده می‌کنند تا علاوه بر افزایش کیفیت، مصرف محلول و زمان انجام کار نیز بهینه شود.

ولتاژ

آمپر

نیروی حرکت یون‌ها را ایجاد می‌کند

مقدار جریان عبوری را تعیین می‌کند

بر کیفیت رسوب‌گذاری اثر می‌گذارد

بر سرعت و ضخامت پوشش تأثیر دارد

افزایش بیش از حد باعث سوختگی می‌شود

افزایش بیش از حد باعث رسوب زبر و ناهموار می‌شود

آمپر در آبکاری چیست و چرا تنظیم صحیح آن اهمیت دارد؟

اگر ولتاژ را «نیروی حرکت یون‌های فلزی» در نظر بگیریم، آمپر یا جریان الکتریکی مقدار واقعی الکترون‌هایی است که در فرآیند آبکاری جابه‌جا می‌شوند. به بیان ساده، آمپر مشخص می‌کند چه میزان فلز در یک بازه زمانی روی سطح قطعه رسوب کند.

به همین دلیل، آمپر در آبکاری مستقیماً بر سه عامل مهم تأثیر می‌گذارد:

  • سرعت آبکاری
  • ضخامت لایه فلزی
  • یکنواختی پوشش

به همین دلیل، تنظیم جریان نباید بر اساس حدس و تجربه انجام شود؛ بلکه باید با توجه به نوع فلز، ابعاد قطعه، سطح مؤثر و مشخصات محلول آبکاری تنظیم شود.

تفاوت ولتاژ و آمپر در آبکاری

یکی از رایج‌ترین اشتباهات کاربران تازه‌کار، یکسان دانستن ولتاژ و آمپر است؛ در حالی که این دو وظایف متفاوتی دارند.

به زبان ساده، ولتاژ مسیر را آماده می‌کند و آمپر مقدار فلزی را که روی قطعه می‌نشیند کنترل می‌کند. بنابراین برای دستیابی به یک آبکاری حرفه‌ای، هر دو پارامتر باید به‌صورت هم‌زمان و متناسب تنظیم شوند.

اگر آمپر کمتر از مقدار استاندارد باشد

تنظیم جریان پایین‌تر از مقدار مورد نیاز، معمولاً باعث می‌شود:

  • سرعت آبکاری کاهش یابد.
  • ضخامت پوشش کمتر از حد انتظار باشد.
  • زمان فرآیند افزایش پیدا کند.
  • درخشندگی قطعه کاهش یابد.
  • برخی نقاط قطعه به‌طور کامل پوشش داده نشوند.

این مشکل در آبکاری قطعاتی مانند زنجیر، دستبند، قاب عینک و قطعات ظریف دندانپزشکی بیشتر مشاهده می‌شود.

اگر آمپر بیش از حد باشد

برخی اپراتورها تصور می‌کنند با افزایش آمپر، فرآیند سریع‌تر و بهتر انجام می‌شود؛ اما در عمل، این کار می‌تواند کیفیت را کاهش دهد.

جریان بیش از حد ممکن است باعث موارد زیر شود:

  • زبر شدن سطح قطعه
  • ایجاد دانه‌های درشت روی پوشش
  • کاهش براقیت
  • تغییر رنگ آبکاری
  • چسبندگی ضعیف لایه فلزی
  • افزایش مصرف محلول
  • کاهش عمر محلول آبکاری

در آبکاری طلا و نقره، این خطا معمولاً باعث می‌شود قطعه نیاز به پولیش یا حتی آبکاری مجدد پیدا کند.


رابطه ولتاژ و آمپر؛ چرا تنظیم هم‌زمان آن‌ها اهمیت بیشتری دارد؟

بسیاری از مشکلات کیفیت آبکاری، نه به دلیل ولتاژ یا آمپر به‌تنهایی، بلکه به علت عدم تعادل بین این دو به وجود می‌آیند.

فرض کنید از بهترین محلول آبکاری، آند باکیفیت و قطعه‌ای کاملاً تمیز استفاده کرده‌اید، اما ولتاژ بالا و آمپر پایین باشد؛ در این حالت، رسوب‌گذاری به شکل مطلوب انجام نخواهد شد. برعکس، اگر آمپر زیاد و ولتاژ نامناسب باشد، پوشش ممکن است ضخیم اما ناهموار و کم‌دوام شود.

به همین دلیل، اپراتورهای حرفه‌ای همیشه این دو پارامتر را به‌صورت هم‌زمان بررسی و تنظیم می‌کنند.


نقش منبع تغذیه در کنترل ولتاژ و آمپر

منبع تغذیه یا Power Supply قلب هر دستگاه آبکاری است. وظیفه آن، تأمین ولتاژ و جریان پایدار برای فرآیند آبکاری است.

در دستگاه‌های قدیمی یا ترانس‌های ساده، ممکن است خروجی در طول کار دچار نوسان شود. این نوسانات می‌توانند کیفیت پوشش را تحت تأثیر قرار دهند، به‌ویژه هنگام آبکاری قطعات حساس و ظریف.

در مقابل، دستگاه‌های مدرن با سیستم کنترل دیجیتال، ولتاژ و آمپر را با دقت بیشتری تنظیم و حفظ می‌کنند. این موضوع باعث می‌شود کیفیت آبکاری در هر بار استفاده، یکنواخت و قابل تکرار باشد.


تجهیزات حرفه‌ای چه تفاوتی ایجاد می‌کنند؟

شرکت‌های معتبر فعال در حوزه تجهیزات آبکاری، مانند Eurotecniche، سال‌هاست روی طراحی منابع تغذیه دقیق و پایدار تمرکز کرده‌اند؛ زیرا تجربه نشان داده است که حتی بهترین محلول آبکاری نیز بدون کنترل صحیح ولتاژ و آمپر، نتیجه مطلوبی نخواهد داشت.

در همین راستا، ست هوشمند آبکاری ایما نیز با هدف کاهش خطای اپراتور و افزایش دقت تنظیمات طراحی شده است. امکاناتی مانند:

  • تنظیم دقیق ولتاژ و آمپر
  • کنترل پایدار خروجی
  • ذخیره برنامه‌های مختلف برای کاربردهای گوناگون
  • رابط کاربری ساده و صفحه‌نمایش لمسی

به کاربران کمک می‌کند تا در آبکاری طلا، نقره، قطعات پزشکی، دندانپزشکی و عینک، نتایجی یکنواخت‌تر و باکیفیت‌تر به دست آورند.

نکته مهم این است که هیچ دستگاهی جای دانش اپراتور را نمی‌گیرد؛ اما تجهیزاتی که امکان کنترل دقیق‌تر پارامترها را فراهم می‌کنند، احتمال بروز خطا را کاهش داده و رسیدن به نتیجه مطلوب را آسان‌تر می‌کنند.

اکنون که با نقش ولتاژ در آبکاری و آمپر در آبکاری آشنا شدیم، سؤال اصلی این است:

چگونه این دو پارامتر را به‌درستی تنظیم کنیم تا بهترین نتیجه را بگیریم؟

واقعیت این است که یک عدد ثابت برای همه قطعات وجود ندارد. تنظیمات مناسب به عوامل مختلفی مانند نوع فلز، جنس قطعه، سطح مؤثر، نوع محلول آبکاری، دمای محلول و ضخامت موردنظر بستگی دارد.

به همین دلیل، اپراتورهای حرفه‌ای قبل از شروع آبکاری، ابتدا شرایط قطعه را بررسی کرده و سپس تنظیمات مناسب را انتخاب می‌کنند.


چک‌لیست قبل از شروع آبکاری

پیش از روشن کردن دستگاه، این موارد را بررسی کنید:

  •  سطح قطعه کاملاً تمیز و بدون چربی باشد.
  •  محلول آبکاری از نظر غلظت و دما در شرایط استاندارد قرار داشته باشد.
  •  آند مناسب و سالم انتخاب شده باشد.
  •  اتصالات کابل‌ها بدون قطعی یا خوردگی باشند.
  •  ولتاژ و آمپر متناسب با نوع قطعه تنظیم شوند.
  •  قطعه در محل مناسب داخل بشر قرار گرفته باشد.
  •  زمان آبکاری از قبل مشخص شده باشد.

رعایت همین موارد ساده می‌تواند از بسیاری از مشکلات رایج جلوگیری کند.

اشتباهات رایج اپراتورها در تنظیم ولتاژ و آمپر

در بازدید از بسیاری از کارگاه‌های طلاسازی، نقره‌سازی و عینک‌سازی، معمولاً چند اشتباه تکراری مشاهده می‌شود که کیفیت آبکاری را کاهش می‌دهد.

۱. افزایش ولتاژ برای سریع‌تر شدن آبکاری

این تصور اشتباه است که افزایش ولتاژ همیشه باعث افزایش کیفیت می‌شود. در بسیاری از موارد، ولتاژ بیش از حد باعث سوختگی، زبری سطح و کاهش براقیت خواهد شد.

۲. تنظیم آمپر بدون توجه به ابعاد قطعه

قطعات کوچک و بزرگ به جریان یکسان نیاز ندارند.

به‌عنوان مثال، آبکاری یک انگشتر ظریف با آبکاری یک پلاک یا قطعه پزشکی، شرایط کاملاً متفاوتی دارد.

۳. بی‌توجهی به تغییرات محلول

با گذشت زمان، ترکیب محلول آبکاری تغییر می‌کند.

اگرچه تنظیم ولتاژ و آمپر اهمیت زیادی دارد، اما محلول فرسوده یا آلوده می‌تواند کیفیت نهایی را کاهش دهد.

۴. استفاده از تنظیمات ثابت برای همه قطعات

برخی اپراتورها همیشه از یک تنظیم ثابت استفاده می‌کنند؛ در حالی که هر پروژه ممکن است شرایط متفاوتی داشته باشد.

در کارگاه‌های حرفه‌ای معمولاً برای هر نوع قطعه، برنامه یا تنظیم جداگانه در نظر گرفته می‌شود.

۵. نادیده گرفتن نوسانات دستگاه

اگر خروجی دستگاه پایدار نباشد، حتی با تنظیم صحیح ولتاژ و آمپر نیز کیفیت آبکاری ثابت نخواهد ماند.

به همین دلیل، استفاده از دستگاه آبکاری با کنترل دیجیتال و خروجی پایدار می‌تواند نقش مهمی در افزایش کیفیت تولید داشته باشد.

چرا تجهیزات هوشمند آبکاری محبوب‌تر شده‌اند؟

در سال‌های اخیر، بسیاری از کارگاه‌ها به سمت استفاده از ست‌های هوشمند آبکاری حرکت کرده‌اند.

دلیل این موضوع تنها دیجیتالی بودن دستگاه نیست؛ بلکه دقت بالاتر در کنترل پارامترهای فرآیند است.

مزایای تجهیزات هوشمند عبارت‌اند از:

  • تنظیم دقیق ولتاژ
  • کنترل پایدار آمپر
  • کاهش خطای انسانی
  • امکان ذخیره برنامه‌های مختلف
  • تکرارپذیری بالای کیفیت آبکاری
  • کاهش مصرف محلول
  • افزایش سرعت انجام پروژه‌ها

برای کارگاه‌هایی که روزانه تعداد زیادی قطعه را آبکاری می‌کنند، این مزایا به افزایش کیفیت و کاهش هزینه‌های تولید منجر می‌شود.

کیفیت آبکاری تنها به کیفیت محلول یا مهارت اپراتور وابسته نیست. ولتاژ و آمپر، دو عامل کلیدی در فرآیند آبکاری هستند که تنظیم صحیح آن‌ها می‌تواند تفاوت بین یک پوشش حرفه‌ای و یک نتیجه نامطلوب را رقم بزند.

ولتاژ مناسب، شرایط لازم برای رسوب‌گذاری یکنواخت را فراهم می‌کند و آمپر مناسب، سرعت و ضخامت لایه فلزی را کنترل می‌کند. زمانی که این دو پارامتر به‌درستی و متناسب با نوع قطعه تنظیم شوند، نتیجه نهایی شامل پوششی براق، یکنواخت، بادوام و با چسبندگی بالا خواهد بود.

در کارگاه‌های حرفه‌ای طلاسازی، نقره‌سازی، عینک‌سازی، دندانپزشکی و تجهیزات پزشکی، استفاده از دستگاه‌هایی با کنترل دقیق ولتاژ و آمپر به افزایش کیفیت، کاهش خطا و صرفه‌جویی در هزینه‌ها کمک می‌کند. به همین دلیل، برندهای معتبری مانند Eurotecniche و همچنین تجهیزات مدرن شرکت ایما، امکاناتی را برای مدیریت دقیق این پارامترها در اختیار کاربران قرار داده‌اند.

ست-هوشمند-آبکاری-ایما

اگر به دنبال دستگاه آبکاری حرفه‌ای با کنترل دقیق ولتاژ و آمپر هستید یا قصد دارید کیفیت آبکاری در کارگاه خود را ارتقا دهید، تجهیزات مدرن شرکت توسعه پردیس ایما می‌توانند انتخابی مناسب برای کارگاه‌های طلاسازی، نقره‌سازی، عینک‌سازی، دندانپزشکی و تجهیزات پزشکی باشند.

برای آشنایی با ست هوشمند آبکاری ایما، دریافت مشاوره تخصصی و انتخاب تجهیزات متناسب با نیاز کارگاه خود، از محصولات سایت ایما دیدن کنید یا با کارشناسان ما در تماس باشید.

راههای-کاهش-مصرف-محلول-آبکاری
اخبار شرکت, مقالات آموزشی

چگونه مصرف محلول آبکاری را کاهش دهیم؟

چگونه مصرف محلول آبکاری را کاهش دهیم

در سال‌های اخیر، افزایش قیمت فلزات گران‌بها و محلول‌های آبکاری باعث شده است مدیریت هزینه‌ها به یکی از مهم‌ترین دغدغه‌های کارگاه‌های طلاسازی، نقره‌سازی، عینک‌سازی، تجهیزات پزشکی، دندانپزشکی و تابلوسازی تبدیل شود. بسیاری تصور می‌کنند تنها راه کاهش هزینه، استفاده کمتر از محلول آبکاری است؛ در حالی که انتخاب تجهیزات مناسب، تنظیم صحیح پارامترهای آبکاری و رعایت چند اصل ساده می‌تواند مصرف محلول را کاهش دهد، بدون آنکه کیفیت نهایی قطعه افت کند. در این مقاله با راهکارهایی آشنا می‌شوید که علاوه بر کاهش هزینه‌ها، کیفیت آبکاری را نیز افزایش می‌دهند.

چرا کاهش مصرف محلول آبکاری اهمیت دارد؟

در گذشته، هزینه محلول‌های آبکاری سهم کمتری از هزینه تولید را تشکیل می‌داد، اما امروزه با افزایش قیمت طلا، نقره، رودیوم و سایر فلزات گران‌بها، هر قطره محلول ارزش بیشتری پیدا کرده است. به همین دلیل، کنترل مصرف محلول دیگر یک انتخاب نیست، بلکه بخشی از مدیریت حرفه‌ای یک کارگاه محسوب می‌شود.

اگر مصرف محلول به‌درستی مدیریت نشود، حتی در کارگاه‌هایی با حجم تولید متوسط نیز هزینه‌های اضافی در پایان ماه قابل توجه خواهد بود. از سوی دیگر، مصرف بیش از اندازه محلول لزوماً به معنای کیفیت بهتر نیست؛ بلکه در بسیاری از موارد نتیجه‌ای معکوس به همراه دارد و باعث ایجاد لایه‌ای نامنظم، تغییر رنگ یا حتی کاهش چسبندگی پوشش می‌شود.

هزینه‌های پنهان مصرف بیش از حد محلول

بسیاری از مدیران کارگاه‌ها تنها به قیمت خرید محلول توجه می‌کنند، اما هزینه واقعی بسیار فراتر از این است. مصرف غیر اصولی محلول می‌تواند باعث ایجاد مشکلات زیر شود:

  • افزایش هزینه خرید محلول‌های آبکاری
  • کاهش سود هر قطعه تولیدی
  • افزایش دفعات تهیه و تعویض محلول
  • دوباره‌کاری به دلیل کیفیت پایین آبکاری
  • افزایش زمان تولید
  • هدررفت فلزات گران‌بها مانند طلا، نقره و رودیوم
  • افزایش هزینه دفع یا بازیافت محلول‌های مصرف‌شده

در واقع، کاهش حتی چند درصدی مصرف محلول در طول سال می‌تواند صرفه‌جویی قابل توجهی برای یک کارگاه ایجاد کند

راههای-کاهش-مصرف-محلول-آبکاری

چه عواملی باعث افزایش مصرف محلول آبکاری می‌شوند؟

برخلاف تصور بسیاری از افراد، دلیل اصلی مصرف زیاد محلول، کیفیت پایین خود محلول نیست. در بیشتر موارد، مشکل از فرآیند آبکاری یا تجهیزات مورد استفاده است.

مهم‌ترین عوامل عبارت‌اند از:

  • تنظیم نادرست ولتاژ
  • انتخاب جریان نامناسب
  • استفاده از دستگاه‌های قدیمی با خروجی ناپایدار
  • طولانی شدن زمان آبکاری
  • آماده‌سازی نامناسب سطح قطعه
  • آلودگی بشرها و محلول‌ها
  • انتخاب نادرست روش آبکاری (DC، Pulse یا PRC)
  • خطاهای اپراتور در تنظیمات

این عوامل علاوه بر افزایش مصرف محلول، کیفیت نهایی پوشش را نیز کاهش می‌دهند و احتمال دوباره‌کاری را بالا می‌برند.

آیا کاهش مصرف محلول باعث افت کیفیت آبکاری می‌شود؟

یکی از رایج‌ترین باورهای اشتباه این است که هرچه از محلول بیشتری استفاده شود، کیفیت آبکاری نیز بهتر خواهد بود. در حالی که کیفیت آبکاری به کنترل دقیق فرآیند وابسته است، نه صرفاً مقدار محلول مصرفی.

در یک فرآیند استاندارد، آنچه بیشترین تأثیر را بر کیفیت دارد عبارت است از:

  • تنظیم صحیح ولتاژ
  • انتخاب جریان مناسب
  • زمان دقیق آبکاری
  • کیفیت آماده‌سازی سطح قطعه
  • پایداری جریان خروجی دستگاه
  • انتخاب روش مناسب آبکاری

اگر این پارامترها به‌درستی کنترل شوند، می‌توان هم مصرف محلول را کاهش داد و هم پوششی یکنواخت، براق و بادوام ایجاد کرد.

نقش دستگاه آبکاری در کاهش مصرف محلول

یکی از مهم‌ترین عواملی که مستقیماً بر میزان مصرف محلول تأثیر می‌گذارد، دستگاه آبکاری است.

در دستگاه‌های قدیمی، نوسان ولتاژ و جریان باعث می‌شود بخشی از فلز به‌درستی روی قطعه ننشیند یا ضخامت پوشش در نقاط مختلف یکسان نباشد. نتیجه این وضعیت، نیاز به تکرار فرآیند آبکاری و مصرف دوباره محلول است.

در مقابل، دستگاه‌های آبکاری هوشمند با کنترل دقیق ولتاژ و جریان، خروجی پایدار و امکاناتی مانند حافظه برنامه، صفحه‌نمایش لمسی و حالت‌های DC، Pulse و PRC، شرایطی را فراهم می‌کنند که مقدار محلول مصرفی بهینه شود و کیفیت آبکاری در هر بار اجرا قابل تکرار باشد.

به همین دلیل، بسیاری از کارگاه‌های حرفه‌ای، خرید یک دستگاه آبکاری هوشمند را نه یک هزینه، بلکه سرمایه‌گذاری برای کاهش هزینه‌های بلندمدت و افزایش بهره‌وری می‌دانند.


کاهش مصرف محلول آبکاری به معنای کاهش کیفیت نیست؛ بلکه نتیجه استفاده از تجهیزات مناسب، تنظیمات صحیح و اجرای اصولی فرآیند آبکاری است. در بسیاری از موارد، با اصلاح چند عامل ساده می‌توان هزینه‌های جاری کارگاه را به میزان قابل توجهی کاهش داد و در عین حال کیفیت نهایی قطعات را نیز بهبود بخشید.

۱۲ راهکار کاربردی برای کاهش مصرف محلول آبکاری

کاهش مصرف محلول آبکاری تنها به استفاده کمتر از محلول محدود نمی‌شود. مجموعه‌ای از عوامل مانند تنظیمات دستگاه، مهارت اپراتور، آماده‌سازی قطعه و انتخاب تجهیزات مناسب، همگی در میزان مصرف محلول تأثیرگذار هستند. در ادامه، مهم‌ترین راهکارهایی را بررسی می‌کنیم که در بسیاری از کارگاه‌های حرفه‌ای باعث کاهش هزینه و افزایش کیفیت شده‌اند.

۱. ولتاژ را متناسب با نوع فلز تنظیم کنید

یکی از رایج‌ترین اشتباهات در آبکاری، استفاده از ولتاژ بیش از حد است. بسیاری تصور می‌کنند ولتاژ بالاتر باعث سرعت بیشتر می‌شود، در حالی که این کار می‌تواند موجب سوختگی سطح، زبری پوشش و افزایش مصرف محلول شود.

تنظیم دقیق ولتاژ باعث می‌شود یون‌های فلزی به‌صورت یکنواخت روی سطح قطعه رسوب کنند و از هدررفت محلول جلوگیری شود.

نکته: دستگاه‌های هوشمند امکان تنظیم ولتاژ با دقت بالا را فراهم می‌کنند و خطای اپراتور را کاهش می‌دهند.

۲. جریان مناسب را انتخاب کنید

شدت جریان باید متناسب با ابعاد، جنس و سطح قطعه باشد.

اگر جریان کمتر از مقدار موردنیاز باشد:

  • فرآیند آبکاری طولانی می‌شود.
  • کیفیت پوشش کاهش می‌یابد.
  • اگر جریان بیش از حد باشد.
  • محلول سریع‌تر مصرف می‌شود.
  • احتمال سوختگی و ایجاد زبری افزایش پیدا می‌کند.

در کارگاه‌های حرفه‌ای، تنظیم صحیح جریان یکی از مؤثرترین روش‌ها برای کاهش مصرف محلول است.

۳. از حالت Pulse استفاده کنید

آبکاری پالسی (Pulse) یکی از مهم‌ترین پیشرفت‌های صنعت آبکاری است.

در این روش، جریان به‌صورت پالس‌های منظم اعمال می‌شود و فرصت کافی برای توزیع یکنواخت یون‌های فلزی فراهم می‌شود.

مزایای این روش عبارت‌اند از:

  • کاهش مصرف محلول
  • افزایش براقیت
  • کاهش تخلخل
  • یکنواخت شدن ضخامت پوشش
  • کاهش دوباره‌کاری

به همین دلیل، بسیاری از کارگاه‌های طلاسازی از این روش برای قطعات ظریف استفاده می‌کنند.

۴. از فناوری PRC برای قطعات حساس استفاده کنید

در روش PRC (Pulse Reverse Current)، علاوه بر پالسی بودن جریان، جهت آن نیز در بازه‌های مشخص تغییر می‌کند.

این فناوری باعث می‌شود:

  • پوشش در تمام قسمت‌های قطعه یکنواخت‌تر شود.
  • تجمع فلز در گوشه‌ها کاهش یابد.
  • کیفیت آبکاری افزایش پیدا کند.
  • مصرف محلول بهینه شود.
  • برای قطعات ظریف، قطعات دندانپزشکی، تجهیزات پزشکی و فریم عینک، این روش عملکرد بسیار مطلوبی دارد.

۵. زمان آبکاری را بیش از حد افزایش ندهید

یکی از اشتباهات رایج این است که اپراتور برای اطمینان از کیفیت، قطعه را مدت بیشتری داخل محلول نگه می‌دارد.

این کار نه‌تنها کیفیت را افزایش نمی‌دهد، بلکه باعث:

  • افزایش ضخامت غیرضروری
  • مصرف بیشتر محلول
  • افزایش هزینه تولید
  • کاهش بهره‌وری می‌شود.
  • هر قطعه باید متناسب با نوع فلز و ضخامت موردنیاز، زمان مشخصی در محلول باقی بماند.

۶. سطح قطعه را قبل از آبکاری کاملاً آماده کنید

اگر سطح قطعه چربی، گردوغبار یا آثار اکسید شدن داشته باشد، لایه آبکاری به‌درستی تشکیل نمی‌شود.

در نتیجه:

  • کیفیت کاهش پیدا می‌کند.
  • نیاز به تکرار آبکاری ایجاد می‌شود.
  • محلول بیشتری مصرف خواهد شد.

مراحل شست‌وشو، چربی‌زدایی و فعال‌سازی سطح، بخش مهمی از فرآیند آبکاری هستند و نباید نادیده گرفته شوند.

۷. از خروجی پایدار (Ripple Free) استفاده کنید

نوسان جریان یکی از دلایل اصلی هدررفت محلول است.

وقتی خروجی دستگاه ناپایدار باشد:

  • ضخامت پوشش یکنواخت نیست.
  • بخشی از فلز به‌درستی رسوب نمی‌کند.
  • کیفیت کاهش می‌یابد.
  • قطعه نیاز به دوباره‌کاری پیدا می‌کند.

دستگاه‌هایی که خروجی Ripple Free دارند، با ایجاد جریان پایدار، علاوه بر افزایش کیفیت، مصرف محلول را نیز کاهش می‌دهند.

۸. محلول‌های آبکاری را آلوده نکنید

ورود آلودگی به بشرها باعث کاهش کیفیت محلول و افزایش مصرف آن می‌شود.

برای جلوگیری از این مشکل:

  • از ابزار تمیز استفاده کنید.
  • هر بشر را برای محلول مخصوص خود به‌کار ببرید.
  • قطعات را قبل از ورود به محلول به‌خوبی شست‌وشو دهید.
  • از ورود آب یا مواد شیمیایی دیگر به داخل محلول جلوگیری کنید.

نگهداری صحیح محلول، عمر مفید آن را افزایش می‌دهد.

۹. از حافظه دستگاه برای برنامه‌های تکراری استفاده کنید

در بسیاری از کارگاه‌ها، یک نوع قطعه بارها آبکاری می‌شود.

اگر هر بار تنظیمات به‌صورت دستی انجام شود، احتمال خطا افزایش پیدا می‌کند.

ذخیره برنامه‌های پرکاربرد در حافظه دستگاه باعث می‌شود:

  • تنظیمات دقیق تکرار شوند.
  • مصرف محلول کاهش یابد.
  • کیفیت در همه قطعات یکسان باقی بماند.
  • سرعت کار افزایش پیدا کند.

۱۰. بشر مناسب را انتخاب کنید

استفاده از تعداد مناسب بشرها، فرآیند آبکاری را منظم‌تر می‌کند.

برای مثال، استفاده از نسخه‌های ۳ بشر یا ۴ بشر متناسب با نوع فعالیت کارگاه، باعث کاهش جابه‌جایی غیرضروری قطعات و جلوگیری از آلودگی محلول‌ها می‌شود.

۱۱. سرویس دوره‌ای دستگاه را فراموش نکنید

حتی بهترین دستگاه آبکاری نیز بدون نگهداری مناسب، عملکرد مطلوبی نخواهد داشت.

بازرسی دوره‌ای کابل‌ها، اتصالات، انبرها، اتصالات بشر و بررسی صحت خروجی دستگاه، علاوه بر افزایش عمر تجهیزات، از هدررفت محلول نیز جلوگیری می‌کند.

۱۲. از دستگاه آبکاری هوشمند استفاده کنید

در نهایت، مهم‌ترین عامل کاهش مصرف محلول، استفاده از تجهیزات مدرن است.

دستگاه‌های آبکاری هوشمند با امکاناتی مانند:

  • تنظیم دقیق ولتاژ
  • کنترل جریان
  • صفحه‌نمایش لمسی
  • حافظه برنامه
  • خروجی Ripple Free
  • حالت‌های DC، Pulse و PRC

باعث می‌شوند فرآیند آبکاری با دقت بالاتری انجام شود و مصرف محلول به حداقل برسد.

در کارگاه‌هایی که حجم تولید بالایی دارند، این ویژگی‌ها علاوه بر کاهش هزینه، کیفیت محصولات را نیز به‌طور محسوسی افزایش می‌دهد.

راهکارهای بالا نشان می‌دهند که کاهش مصرف محلول آبکاری تنها به یک عامل وابسته نیست، بلکه نتیجه مجموعه‌ای از تصمیم‌های درست در انتخاب تجهیزات، تنظیم پارامترها و اجرای صحیح فرآیند است.

نقش دستگاه آبکاری هوشمند در کاهش هزینه‌های کارگاه

مدیریت هزینه در یک کارگاه حرفه‌ای تنها به خرید ارزان‌تر مواد اولیه محدود نمی‌شود. در بسیاری از موارد، هزینه‌های پنهان مانند دوباره‌کاری، مصرف بیش از حد محلول، اتلاف زمان و کاهش کیفیت محصول، تأثیر بیشتری بر سود نهایی دارند.

یکی از مؤثرترین راهکارها برای کاهش این هزینه‌ها، استفاده از دستگاه آبکاری هوشمند است.

برخلاف دستگاه‌های سنتی که بیشتر به تجربه اپراتور وابسته هستند، تجهیزات مدرن با کنترل دقیق پارامترهای آبکاری، امکان اجرای فرآیندی پایدار و تکرارپذیر را فراهم می‌کنند.

چگونه دستگاه آبکاری هوشمند مصرف محلول را کاهش می‌دهد؟

دستگاه‌های هوشمند تنها یک منبع تغذیه نیستند، بلکه نقش یک سیستم کنترل دقیق را نیز ایفا می‌کنند.

مهم‌ترین مزایای آن‌ها عبارت‌اند از:

  • کنترل دقیق ولتاژ و جریان
  • کاهش نوسانات خروجی (Ripple Free)
  • جلوگیری از رسوب غیرضروری فلز
  • کاهش دوباره‌کاری
  • کاهش مصرف محلول‌های گران‌بها
  • افزایش سرعت تولید
  • حفظ کیفیت در تولید انبوه

این ویژگی‌ها باعث می‌شوند هر قطعه در همان بار اول با کیفیت مطلوب آبکاری شود و نیازی به تکرار فرآیند نباشد.

فرآیند-آبکاری-طلا-و-نقره-با-دستگاه-آبکاری-هوشمند

چرا GCOAT 01 ایما انتخاب مناسبی برای کارگاه‌های حرفه‌ای است؟

ست هوشمند آبکاری GCOAT 01 با در نظر گرفتن نیازهای واقعی کارگاه‌های ایرانی طراحی شده است.

این دستگاه با امکاناتی مانند:

  • صفحه‌نمایش لمسی
  • تنظیم دقیق ولتاژ
  • کنترل دقیق جریان
  • خروجی بدون نوسان (Ripple Free)
  • حافظه ذخیره برنامه‌ها
  • پشتیبانی از سه حالت DC، Pulse و PRC
  • عرضه در مدل‌های ۳۰ آمپر و ۶۰ آمپر
  • تولید در نسخه‌های ۳ بشر و ۴ بشر
  • یک سال گارانتی و خدمات پس از فروش

به اپراتور کمک می‌کند فرآیند آبکاری را با دقت بالا و مصرف بهینه محلول انجام دهد.

این ویژگی‌ها باعث شده است GCOAT 01 گزینه‌ای مناسب برای:

  • طلاسازی
  • نقره‌سازی
  • تعمیرات طلا و جواهر
  • عینک‌سازی
  • تعمیرات عینک
  • تجهیزات پزشکی
  • تجهیزات دندانپزشکی
  • تابلوسازی

باشد.

اشتباهاتی که باعث هدررفت محلول آبکاری می‌شوند

گاهی اوقات حتی با داشتن بهترین محلول آبکاری، برخی اشتباهات ساده باعث افزایش مصرف و کاهش کیفیت می‌شوند.

رایج‌ترین این اشتباهات عبارت‌اند از:

  • تنظیم نکردن صحیح ولتاژ و جریان
  • استفاده از زمان آبکاری بیش از حد نیاز
  • شست‌وشوی ناقص قطعات قبل از آبکاری
  • آلوده شدن بشرها و محلول‌ها
  • استفاده از روش نامناسب آبکاری
  • استفاده از دستگاه‌های قدیمی با خروجی ناپایدار
  • بی‌توجهی به سرویس دوره‌ای تجهیزات
  • انجام تنظیمات دستی برای هر قطعه بدون استفاده از حافظه دستگاه

پرهیز از این خطاها، علاوه بر کاهش مصرف محلول، کیفیت آبکاری و بهره‌وری کارگاه را نیز افزایش می‌دهد.

کاهش مصرف محلول آبکاری تنها به معنی صرفه‌جویی در مواد اولیه نیست؛ بلکه نشانه‌ای از کنترل صحیح فرآیند تولید و مدیریت حرفه‌ای کارگاه است.

با رعایت اصولی مانند تنظیم دقیق ولتاژ و جریان، انتخاب روش مناسب آبکاری، آماده‌سازی صحیح قطعات و استفاده از تجهیزات مدرن، می‌توان علاوه بر کاهش هزینه‌ها، کیفیت نهایی محصولات را نیز به شکل قابل توجهی افزایش داد.

دستگاه‌های آبکاری هوشمند با امکاناتی مانند کنترل دیجیتال، حافظه برنامه، خروجی پایدار و پشتیبانی از روش‌های DC، Pulse و PRC، راهکاری مؤثر برای افزایش بهره‌وری و کاهش هزینه‌های بلندمدت هستند.

ست-هوشمند-آبکاری-ایما

آیا به دنبال کاهش مصرف محلول آبکاری و افزایش کیفیت محصولات خود هستید؟

ست هوشمند آبکاری GCOAT 01 ایما با قابلیت تنظیم دقیق ولتاژ و جریان، خروجی پایدار (Ripple Free)، پشتیبانی از حالت‌های DC، Pulse و PRC و عرضه در مدل‌های ۳۰ و ۶۰ آمپر، به شما کمک می‌کند هزینه‌های آبکاری را کاهش داده و کیفیت پوشش را بهبود ببخشید.

برای مشاهده مشخصات فنی، دریافت مشاوره تخصصی و انتخاب مدل مناسب، به صفحه محصول GCOAT 01 در وب‌سایت ایما مراجعه کنید یا با کارشناسان فروش ایما تماس بگیرید.

تفاوت-آبکاری-سنتی-و-آبکاری-مدرن
اخبار شرکت, مقالات آموزشی

تفاوت آبکاری هوشمند و آبکاری سنتی

تفاوت آبکاری هوشمند و آبکاری سنتی

در سال‌های اخیر، فناوری تجهیزات آبکاری پیشرفت چشمگیری داشته است و بسیاری از کارگاه‌های طلاسازی، نقره‌سازی، عینک‌سازی، دندانپزشکی، تجهیزات پزشکی و حتی تابلوسازی، به جای روش‌های سنتی از دستگاه‌های آبکاری هوشمند استفاده می‌کنند. اما آیا آبکاری هوشمند همیشه انتخاب بهتری است؟ تفاوت این دو روش در چیست و کدام گزینه برای کسب‌وکار شما مقرون‌به‌صرفه‌تر خواهد بود؟ در این مقاله، آبکاری سنتی و هوشمند را از جنبه‌های مختلف بررسی و مقایسه می‌کنیم تا بتوانید بهترین تصمیم را برای کارگاه خود بگیرید.

آبکاری چیست و چرا کیفیت آن اهمیت دارد؟

آبکاری (Electroplating) فرآیندی است که در آن یک لایه بسیار نازک از فلز، به کمک جریان الکتریکی روی سطح فلز دیگری قرار می‌گیرد. این لایه علاوه بر افزایش زیبایی ظاهری، مقاومت قطعه را در برابر خوردگی، سایش، اکسید شدن و تغییر رنگ افزایش می‌دهد.

امروزه آبکاری تنها محدود به ساخت زیورآلات نیست و در صنایع مختلف کاربرد دارد؛ از جمله:

  • طلاسازی و جواهرسازی
  • نقره‌سازی
  • تعمیرات طلا و جواهر
  • آبکاری قطعات ساعت
  • عینک‌سازی و تعمیرات عینک
  • تجهیزات پزشکی
  • تجهیزات دندانپزشکی
  • صنایع الکترونیک
  • تابلوسازی و قطعات تزئینی

در تمام این صنایع، کیفیت آبکاری مستقیماً بر ارزش نهایی محصول تأثیر می‌گذارد. اگر ضخامت پوشش یکنواخت نباشد یا جریان خروجی دستگاه نوسان داشته باشد، نتیجه نهایی می‌تواند شامل مشکلاتی مانند:

  • تغییر رنگ قطعه
  • پوسته شدن لایه آبکاری
  • ایجاد لکه
  • سوختگی سطح
  • مصرف بیش از حد محلول‌های گران‌قیمت
  • کاهش دوام پوشش

به همین دلیل، انتخاب دستگاه آبکاری مناسب یکی از مهم‌ترین تصمیم‌های هر کارگاه محسوب می‌شود.

چرا دستگاه آبکاری نقش مهمی در کیفیت نهایی دارد؟

بسیاری تصور می‌کنند کیفیت آبکاری تنها به محلول‌های شیمیایی بستگی دارد؛ در حالی که منبع تغذیه و نحوه کنترل جریان، مهم‌ترین عامل در ایجاد یک پوشش یکنواخت است.

یک دستگاه حرفه‌ای باید بتواند:

  • ولتاژ را با دقت بالا تنظیم کند.
  • جریان خروجی پایداری داشته باشد.
  • نوسانات برق را حذف کند.
  • متناسب با نوع فلز، روش آبکاری مناسب را اجرا کند.
  • امکان تکرار دقیق تنظیمات قبلی را فراهم کند.

در گذشته بسیاری از این تنظیمات به‌صورت دستی انجام می‌شد، اما امروزه دستگاه‌های هوشمند بخش زیادی از این فرآیند را به شکل خودکار مدیریت می‌کنند.

تفاوت-آبکاری-سنتی-و-آبکاری-مدرن

آبکاری سنتی چیست؟

آبکاری سنتی همان روشی است که سال‌ها در کارگاه‌های طلاسازی، نقره‌سازی و صنایع فلزی مورد استفاده قرار می‌گرفت. در این روش، اپراتور تقریباً تمام تنظیمات دستگاه را به‌صورت دستی انجام می‌دهد و کیفیت نهایی تا حد زیادی به تجربه فرد بستگی دارد.

در این سیستم معمولاً اپراتور باید موارد زیر را به‌صورت دستی کنترل کند:

  • تنظیم ولتاژ
  • تنظیم جریان
  • مدت زمان آبکاری
  • انتخاب نوع محلول
  • جابه‌جایی قطعات بین بشرها
  • کنترل کیفیت پوشش

در نگاه اول، این روش ساده به نظر می‌رسد؛ اما کوچک‌ترین خطا در تنظیمات می‌تواند باعث افت کیفیت آبکاری و افزایش هزینه‌های تولید شود.

مزایای آبکاری سنتی

با وجود پیشرفت فناوری، آبکاری سنتی هنوز هم در برخی کارگاه‌ها استفاده می‌شود. مهم‌ترین مزایای آن عبارت‌اند از:

۱. هزینه اولیه کمتر

دستگاه‌های سنتی معمولاً قیمت پایین‌تری نسبت به نمونه‌های هوشمند دارند و برای کارگاه‌هایی با بودجه محدود، گزینه‌ای قابل‌دسترس هستند.

۲. ساختار ساده

کار با دستگاه‌های سنتی پیچیدگی زیادی ندارد و تعمیرات آن‌ها نیز معمولاً آسان‌تر است.

۳. مناسب برای کارهای محدود

اگر حجم تولید پایین باشد و آبکاری تنها به‌صورت موردی انجام شود، استفاده از سیستم‌های سنتی ممکن است پاسخگوی نیاز کارگاه باشد.

معایب آبکاری سنتی

با افزایش کیفیت مورد انتظار مشتریان، محدودیت‌های این روش بیش از گذشته آشکار شده است.

وابستگی زیاد به مهارت اپراتور

کیفیت نهایی در آبکاری سنتی تا حد زیادی به تجربه فرد بستگی دارد. حتی دو اپراتور مختلف ممکن است روی یک قطعه، نتایج کاملاً متفاوتی ایجاد کنند.

احتمال خطای انسانی

اشتباه در تنظیم ولتاژ یا جریان می‌تواند باعث:

  • سوختگی قطعه
  • کاهش چسبندگی پوشش
  • تغییر رنگ
  • افزایش مصرف محلول‌های گران‌قیمت مانند طلا و رودیوم

شود.

نوسان جریان خروجی

در بسیاری از دستگاه‌های قدیمی، خروجی کاملاً پایدار نیست. این نوسانات باعث می‌شود ضخامت پوشش در تمام قسمت‌های قطعه یکسان نباشد و کیفیت نهایی کاهش یابد.

تکرارپذیری پایین

اگر امروز به نتیجه مطلوبی برسید، تضمینی وجود ندارد که فردا بتوانید دقیقاً همان کیفیت را دوباره ایجاد کنید؛ زیرا همه تنظیمات باید از ابتدا به‌صورت دستی انجام شوند.

آبکاری سنتی سال‌ها استاندارد رایج کارگاه‌ها بوده است، اما افزایش حساسیت مشتریان، گران‌تر شدن فلزات گران‌بها و نیاز به کیفیت یکنواخت، باعث شده بسیاری از تولیدکنندگان به سمت فناوری‌های جدید حرکت کنند.

آبکاری هوشمند چیست و چگونه کار می‌کند؟

با پیشرفت فناوری، تجهیزات آبکاری نیز از سیستم‌های ساده و آنالوگ فاصله گرفته و به سمت دستگاه‌های هوشمند و دیجیتال حرکت کرده‌اند. در این دستگاه‌ها، کنترل دقیق ولتاژ، جریان و نوع فرآیند آبکاری به‌صورت دیجیتال انجام می‌شود؛ بنابراین احتمال خطای انسانی به حداقل رسیده و کیفیت نهایی قطعات به شکل محسوسی افزایش می‌یابد.

برخلاف آبکاری سنتی که بیشتر به تجربه اپراتور وابسته است، در آبکاری هوشمند دستگاه بخش زیادی از فرآیند را با دقت بالا مدیریت می‌کند. این موضوع به‌ویژه در آبکاری طلا، نقره، رودیوم و سایر فلزات گران‌بها اهمیت زیادی دارد؛ زیرا کوچک‌ترین خطا می‌تواند باعث افزایش مصرف محلول، کاهش کیفیت پوشش و تحمیل هزینه‌های اضافی شود.

ویژگی‌های یک دستگاه آبکاری هوشمند

یک دستگاه آبکاری مدرن باید علاوه بر تأمین جریان پایدار، امکاناتی را در اختیار اپراتور قرار دهد که کیفیت کار را افزایش داده و فرآیند را ساده‌تر کند. مهم‌ترین این امکانات عبارت‌اند از:

  • صفحه‌نمایش لمسی برای کنترل آسان
  • تنظیم دقیق ولتاژ و جریان
  • ذخیره تنظیمات در حافظه دستگاه
  • پشتیبانی از چندین مد کاری
  • خروجی بدون نوسان (Ripple Free)
  • امکان انتخاب تنظیمات متناسب با نوع فلز
  • کاهش وابستگی به مهارت اپراتور
  • افزایش تکرارپذیری نتایج

این قابلیت‌ها باعث می‌شوند کیفیت آبکاری در دفعات مختلف تقریباً یکسان باشد؛ موضوعی که در تولید انبوه یا کارگاه‌های حرفه‌ای اهمیت بسیار زیادی دارد.

چرا آبکاری هوشمند کیفیت بهتری ایجاد می‌کند؟

کیفیت یک پوشش آبکاری تنها به محلول شیمیایی وابسته نیست؛ بلکه نوع جریان الکتریکی نیز نقش تعیین‌کننده‌ای دارد.

در دستگاه‌های هوشمند، ولتاژ و جریان با دقت بسیار بالا کنترل می‌شوند و خروجی دستگاه بدون نوسان است. در نتیجه:

  • ضخامت پوشش یکنواخت‌تر می‌شود.
  • چسبندگی لایه آبکاری افزایش می‌یابد.
  • سطح قطعه براق‌تر خواهد بود.
  • احتمال سوختگی یا تغییر رنگ کاهش پیدا می‌کند.
  • مصرف محلول‌های گران‌قیمت کمتر می‌شود.

به همین دلیل بسیاری از کارگاه‌های حرفه‌ای، سرمایه‌گذاری روی تجهیزات هوشمند را به‌عنوان راهی برای کاهش هزینه‌های بلندمدت در نظر می‌گیرند.

بررسی قابلیت‌های ست هوشمند آبکاری GCOAT 01 ایما

یکی از نمونه‌های تجهیزات مدرن در این حوزه، ست هوشمند آبکاری GCOAT 01 ایما است که برای کارگاه‌های طلاسازی، نقره‌سازی، عینک‌سازی، دندانپزشکی، تجهیزات پزشکی و صنایع وابسته طراحی شده است.

این دستگاه با هدف افزایش دقت، کاهش خطا و ساده‌تر شدن فرآیند آبکاری توسعه یافته و امکانات متنوعی را در اختیار کاربران قرار می‌دهد.

مهم‌ترین قابلیت‌های GCOAT 01

  • نمایشگر لمسی دیجیتال با رابط کاربری ساده
  • تنظیم دقیق ولتاژ با دقت بالا
  • عرضه در مدل‌های ۳۰ آمپر و ۶۰ آمپر متناسب با نیاز کارگاه
  • پشتیبانی از سه حالت کاری DC، Pulse و PRC
  • خروجی بدون نوسان (Ripple Free)
  • حافظه داخلی برای ذخیره برنامه‌های پرکاربرد
  • تولید در نسخه‌های ۳ بشر و ۴ بشر
  • طراحی مناسب برای استفاده مداوم در محیط‌های صنعتی
  • یک سال گارانتی معتبر
  • پشتیبانی و خدمات پس از فروش ایما

وجود این امکانات باعث می‌شود اپراتور بتواند بدون نیاز به تنظیمات مکرر، تنها با انتخاب برنامه مناسب، فرآیندآبکاری را با دقت بالا انجام دهد.

تفاوت حالت‌های DC، Pulse و PRC در آبکاری

یکی از مهم‌ترین مزیت‌های دستگاه‌های هوشمند، امکان استفاده از روش‌های مختلف آبکاری است. هر یک از این روش‌ها برای کاربردهای خاصی مناسب هستند.

حالت DC

در این روش، جریان مستقیم و یکنواخت به قطعه اعمال می‌شود. این حالت برای بسیاری از فرآیندهای عمومی آبکاری مناسب بوده و به دلیل سادگی، پرکاربردترین روش محسوب می‌شود.

کاربردها:

  • آبکاری طلا
  • آبکاری نقره
  • آبکاری مس
  • آبکاری نیکل


حالت Pulse

در روش پالسی، جریان به‌صورت پالس‌های منظم به قطعه منتقل می‌شود. این کار باعث توزیع بهتر یون‌های فلزی روی سطح شده و کیفیت پوشش را افزایش می‌دهد.

مزایا:

  • پوشش یکنواخت‌تر
  • براقیت بیشتر
  • کاهش تخلخل
  • افزایش چسبندگی پوشش
  • مناسب برای قطعات ظریف

به همین دلیل این روش در طلاسازی و قطعات تزئینی کاربرد فراوانی دارد.


حالت PRC (Pulse Reverse Current)

در این روش علاوه بر پالس، جهت جریان نیز در بازه‌های زمانی مشخص تغییر می‌کند. این فناوری باعث حذف ناصافی‌های سطح و افزایش کیفیت نهایی آبکاری می‌شود.

از مهم‌ترین مزایای PRC می‌توان به موارد زیر اشاره کرد:

  • افزایش یکنواختی پوشش
  • کاهش تجمع فلز در لبه‌ها
  • کیفیت بهتر در قطعات پیچیده
  • کاهش احتمال ایجاد زبری سطح
  • مصرف بهینه محلول‌های آبکاری

به همین دلیل بسیاری از کارگاه‌های حرفه‌ای برای قطعات حساس از این روش استفاده می‌کنند.

مقایسه-کیفیت-آبکاری-طلا-و-نقره-در-روش-سنتی-و-دستگاه-آبکاری-هوشمند-GCOAT-01-ایما

مقایسه آبکاری سنتی و آبکاری هوشمند

اکنون که با هر دو روش آشنا شدیم، زمان آن رسیده است که آن‌ها را از جنبه‌های مختلف بررسی کنیم. انتخاب بهترین روش تنها به قیمت دستگاه بستگی ندارد؛ بلکه عواملی مانند کیفیت، سرعت، مصرف مواد، دقت، هزینه نگهداری و میزان تولید نیز نقش مهمی در تصمیم‌گیری دارند.

با افزایش قیمت فلزات گران‌بها و حساس‌تر شدن بازار نسبت به کیفیت، انتخاب بین آبکاری سنتی و آبکاری هوشمند دیگر تنها به بودجه اولیه محدود نمی‌شود. امروزه عواملی مانند کاهش مصرف محلول، افزایش سرعت تولید، یکنواختی پوشش، کاهش دوباره‌کاری و رضایت مشتری نقش مهمی در سودآوری یک کارگاه دارند.

جدول زیر مهم‌ترین تفاوت‌های این دو روش را نشان می‌دهد.

معیار مقایسه

آبکاری سنتی

آبکاری هوشمند

تنظیم ولتاژ و جریان

دستی

دیجیتال و دقیق

کیفیت پوشش

وابسته به مهارت اپراتور

یکنواخت و قابل تکرار

احتمال خطای انسانی

زیاد

بسیار کم

مصرف محلول آبکاری

بیشتر

بهینه‌تر

سرعت انجام کار

متوسط

بالا

تکرارپذیری نتایج

پایین

بسیار بالا

حالت‌های آبکاری

معمولاً DC

DC، Pulse وPRC

ذخیره تنظیمات

ندارد

دارد

صفحه نمایش

آنالوگ یا ساده

لمسی و دیجیتال

کیفیت آبکاری قطعات ظریف

متوسط

بسیار بالا

مناسب برای تولید انبوه

محدود

کاملاً مناسب

هزینه بلندمدت

بیشتر، به دلیل خطا و دوباره‌کاری

کمتر، به دلیل کاهش ضایعات

همان‌طور که مشاهده می‌کنید، اگرچه هزینه اولیه خرید یک دستگاه هوشمند ممکن است بیشتر باشد، اما در بلندمدت با کاهش مصرف محلول، کاهش ضایعات و افزایش سرعت تولید، این اختلاف هزینه جبران خواهد شد.

کدام روش برای کارگاه شما مناسب‌تر است؟

انتخاب بهترین دستگاه آبکاری به نوع فعالیت، حجم تولید و انتظارات شما از کیفیت نهایی بستگی دارد.

اگر کارگاه طلاسازی یا نقره‌سازی دارید

در این حوزه، کیفیت آبکاری تأثیر مستقیمی بر ارزش محصول دارد. کوچک‌ترین تغییر رنگ یا ناهماهنگی در پوشش می‌تواند باعث نارضایتی مشتری شود. به همین دلیل استفاده از دستگاه‌های هوشمند، دقت و کیفیت کار را به شکل قابل توجهی افزایش می‌دهد.

اگر در حوزه تعمیرات طلا و جواهر فعالیت می‌کنید

در تعمیرات، معمولاً با قطعات کوچک و حساس سروکار دارید. کنترل دقیق جریان و ولتاژ باعث می‌شود عملیات آبکاری بدون آسیب به قطعه انجام شود و نتیجه نهایی طبیعی‌تر و یکنواخت‌تر باشد.

اگر در صنعت عینک‌سازی یا تعمیرات عینک فعالیت دارید

فریم‌های عینک دارای قطعات ظریف و حساس هستند. آبکاری هوشمند با کنترل دقیق پارامترها، پوششی یکنواخت و مقاوم ایجاد می‌کند و احتمال ایجاد لکه یا تغییر رنگ را کاهش می‌دهد.

اگر در حوزه تجهیزات پزشکی و دندانپزشکی فعالیت می‌کنید

در این صنایع، کیفیت و یکنواختی پوشش اهمیت بالایی دارد. استفاده از دستگاه‌هایی که خروجی پایدار و بدون نوسان دارند، موجب افزایش کیفیت آبکاری و تکرارپذیری نتایج می‌شود.

اگر حجم تولید بالایی دارید

در کارگاه‌هایی که روزانه تعداد زیادی قطعه آبکاری می‌شود، صرفه‌جویی در زمان و مواد مصرفی اهمیت زیادی دارد. دستگاه‌های هوشمند با امکان ذخیره برنامه‌ها و اجرای دقیق تنظیمات، بهره‌وری را افزایش داده و هزینه‌های عملیاتی را کاهش می‌دهند.

آبکاری سنتی سال‌ها پاسخگوی نیاز بسیاری از کارگاه‌ها بوده است، اما افزایش رقابت، بالا رفتن قیمت فلزات گران‌بها و نیاز به کیفیت بالاتر باعث شده تجهیزات مدرن جایگزین روش‌های قدیمی شوند.

دستگاه‌های آبکاری هوشمند با قابلیت‌هایی مانند تنظیم دقیق ولتاژ و جریان، پشتیبانی از حالت‌های DC، Pulse و PRC، خروجی بدون نوسان، حافظه ذخیره برنامه‌ها، صفحه‌نمایش لمسی و کاهش خطای انسانی، کیفیتی پایدار و قابل تکرار ارائه می‌دهند.

اگر هدف شما افزایش کیفیت محصولات، کاهش مصرف محلول‌های آبکاری، کاهش دوباره‌کاری و افزایش بهره‌وری کارگاه است، استفاده از تجهیزات مدرن و هوشمند می‌تواند یک سرمایه‌گذاری بلندمدت و اقتصادی باشد.

چرا GCOAT 01 ایما؟

ست هوشمند آبکاری GCOAT 01 با تکیه بر فناوری روز و نیازهای واقعی کارگاه‌های ایرانی طراحی شده است و در مدل‌های ۳۰ آمپر و ۶۰ آمپر و نسخه‌های ۳ بشر و ۴ بشر عرضه می‌شود.

این دستگاه با پشتیبانی از سه حالت DC، Pulse و PRC، صفحه‌نمایش لمسی، خروجی Ripple Free، حافظه ذخیره تنظیمات و کنترل دقیق ولتاژ و جریان، انتخابی مناسب برای کارگاه‌های طلاسازی، نقره‌سازی، عینک‌سازی، تجهیزات پزشکی، دندانپزشکی و تابلوسازی است.

ست-هوشمند-آبکاری-ایما

آیا قصد ارتقای کیفیت آبکاری در کارگاه خود را دارید؟

کارشناسان ایما آماده‌اند تا با بررسی نیاز شما، مناسب‌ترین مدل GCOAT 01 را معرفی کنند.

برای دریافت مشاوره رایگان، مشاهده مشخصات فنی دستگاه، مقایسه مدل‌ها و اطلاع از قیمت، به وب‌سایت  فروشگاهی  ایما مراجعه کنید یا با کارشناسان فروش تماس بگیرید.