دستگاه-جوش-لیزر-و-جوش-نقطه-ای
اخبار شرکت, مقالات آموزشی

جوش لیزر یا دستگاه جوش نقطه ای؟

جوش لیزر یا دستگاه جوش نقطه ای؟ راهنمای کامل انتخاب بهترین روش جوشکاری برای کارگاه‌های تخصصی

انتخاب بین جوش لیزر و دستگاه جوش نقطه ای یکی از مهم‌ترین تصمیم‌هایی است که صاحبان کارگاه‌های طلاسازی، نقره‌سازی، عینک‌سازی، دندانپزشکی، تجهیزات پزشکی و حتی تابلوسازی با آن روبه‌رو هستند. هر دو فناوری امکان ایجاد اتصالات دقیق و باکیفیت را فراهم می‌کنند، اما تفاوت آن‌ها در هزینه، سرعت، نوع کاربرد، نگهداری و بازدهی باعث می‌شود هر کدام برای شرایط خاصی مناسب باشند. در این مقاله، این دو روش را به‌صورت کامل و بی‌طرفانه بررسی می‌کنیم تا بتوانید با آگاهی بیشتری بهترین گزینه را برای کسب‌وکار خود انتخاب کنید.

جوش لیزر چیست و چگونه کار می‌کند؟

جوش لیزر (Laser Welding) یکی از پیشرفته‌ترین روش‌های اتصال فلزات است که در آن، پرتو متمرکز لیزر با تولید انرژی بسیار زیاد، سطح فلز را در مدت‌زمانی بسیار کوتاه ذوب کرده و اتصال ایجاد می‌کند. این فناوری به دلیل دقت بالا و امکان ایجاد جوش‌های ظریف، در صنایع مختلف از جمله طلا و جواهر، تجهیزات پزشکی، دندانپزشکی، خودروسازی و صنایع الکترونیک کاربرد گسترده‌ای دارد.

در این روش، انرژی لیزر بدون تماس مستقیم با قطعه به محل موردنظر تابیده می‌شود و فلز پس از ذوب شدن، به‌سرعت سرد شده و اتصال محکمی ایجاد می‌کند.

مهم‌ترین مزایای جوش لیزر

دقت بسیار بالا در ایجاد جوش

امکان جوشکاری قطعات بسیار ظریف

ایجاد حداقل تغییر شکل در قطعه

ظاهر تمیز و یکنواخت محل جوش

مناسب برای برخی آلیاژهای حساس

قابلیت استفاده در خطوط تولید صنعتی

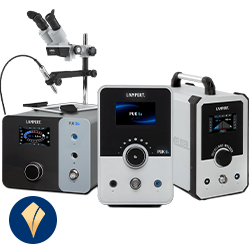
به همین دلیل، بسیاری از برندهای مطرح دنیا مانند Lampert، PUK و Orion دستگاه‌های متنوعی در این حوزه تولید کرده‌اند.

معایب جوش لیزر

در کنار مزایا، جوش لیزر محدودیت‌هایی نیز دارد که قبل از خرید باید به آن‌ها توجه کرد.

۱. هزینه اولیه بالا

دستگاه‌های جوش لیزر معمولاً قیمت بسیار بالاتری نسبت به دستگاه‌های جوش نقطه‌ای دارند. علاوه بر هزینه خرید، هزینه نگهداری و تعمیرات نیز می‌تواند قابل‌توجه باشد.

۲. هزینه سرویس و قطعات

در بسیاری از مدل‌ها، قطعات مصرفی و تعمیرات تخصصی هزینه‌بر هستند و ممکن است نیاز به تأمین قطعات از خارج از کشور وجود داشته باشد.

۳. نیاز به آموزش

اگرچه کار با دستگاه‌های جدید ساده‌تر شده است، اما برای دستیابی به بهترین نتیجه، اپراتور باید با تنظیمات مختلف مانند توان خروجی، مدت تابش و نوع فلز آشنایی کافی داشته باشد.

۴. سرمایه‌گذاری اولیه

برای بسیاری از کارگاه‌های کوچک یا تازه‌تأسیس، خرید یک دستگاه جوش لیزر ممکن است از نظر اقتصادی مقرون‌به‌صرفه نباشد.

نکته تخصصی

یکی از باورهای رایج این است که جوش لیزر همیشه بهترین انتخاب است؛ در حالی که در بسیاری از کارگاه‌های طلاسازی، نقره‌سازی، عینک‌سازی و دندانپزشکی، یک دستگاه جوش نقطه‌ای باکیفیت می‌تواند همان نیازهای روزمره را با هزینه کمتر و بهره‌وری بالاتر برطرف کند. انتخاب صحیح، به نوع فعالیت، حجم کار، بودجه و انتظارات شما از دستگاه بستگی دارد.

جوش-لیزر-یا-جوش-نقطه-ای

مقایسه کامل جوش لیزر و دستگاه جوش نقطه ای؛ کدام انتخاب بهتری است؟

اگر قصد خرید دستگاه جوش برای کارگاه خود را دارید، احتمالاً این سؤال برایتان پیش آمده است که جوش لیزر بهتر است یا دستگاه جوش نقطه ای؟

پاسخ این سؤال یک «بله» یا «خیر» ساده نیست. انتخاب بهترین دستگاه به عواملی مانند نوع فعالیت، حجم تولید، بودجه، جنس قطعات، هزینه نگهداری و مهارت اپراتور بستگی دارد.

به همین دلیل، در ادامه این دو فناوری را از مهم‌ترین جنبه‌های کاربردی با یکدیگر مقایسه می‌کنیم.

جدول مقایسه جوش لیزر و دستگاه جوش نقطه ای

معیار

جوش لیزر

دستگاه جوش نقطه ای

دقت جوش

بالا و مناسب برای اکثر کاربردها

بسیار بالا

سرعت انجام کار

بالا

بسیار بالا

قیمت دستگاه

بسیار زیاد

اقتصادی‌تر

هزینه نگهداری

نسبتاً زیاد

پایین

هزینه تعمیرات

بالا

پایین‌تر

مصرف انرژی

بیشتر

کمتر

یادگیری کار با دستگاه

نیازمند آموزش تخصصی

ساده‌تر

فضای موردنیاز

بیشتر

کمتر

مناسب برای کارگاه‌های کوچک

معمولاً خیر

بله

مناسب برای تولید انبوه

بله

بله (بسته به نوع تولید)

هزینه سرمایه‌گذاری اولیه

زیاد

مقرون‌به‌صرفه

نتیجه: اگر بودجه محدودتری دارید یا بیشتر در زمینه ساخت و تعمیر قطعات ظریف فعالیت می‌کنید، دستگاه جوش نقطه‌ای معمولاً انتخاب اقتصادی‌تر و کاربردی‌تری خواهد بود

مقایسه از نظر کیفیت جوش

یکی از مهم‌ترین معیارهای انتخاب دستگاه، کیفیت اتصال نهایی است.

جوش لیزر به دلیل تمرکز بسیار بالای انرژی، در برخی کاربردهای بسیار حساس می‌تواند جوش‌هایی با ظرافت فوق‌العاده ایجاد کند. به همین دلیل در صنایع پیشرفته مانند هوافضا یا برخی فرآیندهای پزشکی از آن استفاده می‌شود.

اما در بسیاری از فعالیت‌های روزمره مانند:

ساخت انگشتر

تعمیر زنجیر

اتصال پایه‌های جواهر

تعمیر فریم عینک

اتصال قطعات ظریف فلزی

یک دستگاه جوش نقطه‌ای باکیفیت نیز می‌تواند نتیجه‌ای بسیار دقیق، مستحکم و قابل‌اعتماد ارائه دهد.

در واقع، کیفیت نهایی جوش تنها به نوع دستگاه وابسته نیست؛ بلکه عواملی مانند تنظیم صحیح پارامترها، مهارت اپراتور و کیفیت قطعه نیز نقش مهمی دارند.

مقایسه از نظر هزینه خرید

برای بسیاری از صاحبان کارگاه، بودجه یکی از مهم‌ترین عوامل تصمیم‌گیری است.

دستگاه‌های جوش لیزر معمولاً چندین برابر گران‌تر از دستگاه‌های جوش نقطه‌ای هستند. علاوه بر قیمت خرید، هزینه‌های جانبی مانند نصب، سرویس، قطعات مصرفی و تعمیرات نیز باید در نظر گرفته شود.

در مقابل، دستگاه‌های جوش نقطه‌ای با سرمایه اولیه کمتر، امکان ورود به بازار یا توسعه کارگاه را فراهم می‌کنند و به همین دلیل گزینه‌ای محبوب برای بسیاری از کسب‌وکارهای کوچک و متوسط هستند.

مقایسه از نظر هزینه نگهداری

هزینه واقعی یک دستگاه تنها به قیمت خرید آن محدود نمی‌شود.

در طول عمر دستگاه، موارد زیر نیز بر هزینه نهایی تأثیر می‌گذارند:

سرویس‌های دوره‌ای

تعویض قطعات

تعمیرات احتمالی

زمان خواب دستگاه هنگام خرابی

در این بخش نیز دستگاه‌های جوش نقطه‌ای معمولاً هزینه نگهداری پایین‌تری دارند و تعمیر آن‌ها ساده‌تر و سریع‌تر انجام می‌شود؛ موضوعی که برای کارگاه‌هایی با حجم کاری بالا اهمیت زیادی دارد.

مقایسه از نظر سرعت کار

در محیط‌های تولیدی، سرعت انجام عملیات مستقیماً بر بهره‌وری و سودآوری تأثیر می‌گذارد.

هر دو فناوری سرعت بالایی دارند، اما در بسیاری از تعمیرات و اتصالات روزمره، دستگاه جوش نقطه‌ای به دلیل آماده‌سازی سریع‌تر و تنظیمات ساده‌تر، می‌تواند زمان انجام کار را کاهش دهد.

البته در پروژه‌های خاص و بسیار حساس، جوش لیزر نیز عملکردی بسیار سریع و دقیق ارائه می‌دهد.

مقایسه از نظر سهولت استفاده

یکی دیگر از تفاوت‌های مهم، میزان پیچیدگی کار با دستگاه است.

بسیاری از دستگاه‌های لیزر دارای تنظیمات متنوعی هستند که برای استفاده بهینه از آن‌ها، اپراتور باید آموزش کافی دیده باشد.

در مقابل، دستگاه‌های جوش نقطه‌ای مدرن با رابط کاربری ساده‌تر طراحی شده‌اند و اپراتور پس از مدت کوتاهی آموزش، می‌تواند با اطمینان از آن‌ها استفاده کند.

این موضوع باعث کاهش خطای انسانی و افزایش سرعت آموزش نیروهای جدید می‌شود.

آیا همیشه جوش لیزر بهترین انتخاب است؟

پاسخ کوتاه خیر است.

گاهی تصور می‌شود هرچه دستگاه گران‌تر باشد، انتخاب بهتری است؛ اما در عمل، بسیاری از کارگاه‌ها هرگز از تمام قابلیت‌های یک دستگاه لیزر استفاده نمی‌کنند.

اگر فعالیت اصلی شما شامل موارد زیر است:

ساخت و تعمیر طلا و جواهر

نقره‌سازی

تعمیر عینک

ساخت ابزارهای دندانپزشکی

تولید قطعات ظریف فلزی

ممکن است یک دستگاه جوش نقطه‌ای تمام نیازهای شما را با هزینه کمتر، نگهداری آسان‌تر و بازدهی بالا برآورده کند.

بنابراین، بهترین انتخاب دستگاهی است که بیشترین تناسب را با نیاز واقعی کسب‌وکار شما داشته باشد، نه صرفاً گران‌ترین یا پیشرفته‌ترین گزینه موجود در بازار.

برای هر صنعت، جوش لیزر بهتر است یا دستگاه جوش نقطه ای؟

پاسخ این سؤال برای همه کسب‌وکارها یکسان نیست. هر صنعت نیازهای خاص خود را دارد و انتخاب بهترین روش جوشکاری باید بر اساس نوع قطعه، حجم کار، بودجه، دقت موردنیاز و سرعت انجام پروژه‌ها انجام شود.

در ادامه، کاربرد هر دو فناوری را در صنایع مختلف بررسی می‌کنیم.

۱. طلاسازی و جواهرسازی

صنعت طلا و جواهر یکی از مهم‌ترین حوزه‌های استفاده از هر دو فناوری است. در این صنعت، دقت، ظرافت و جلوگیری از آسیب به سنگ‌های قیمتی اهمیت زیادی دارد.

کاربردهای رایج:

اتصال حلقه‌ها

تعمیر زنجیر

جوش پایه نگین

ترمیم شکستگی‌ها

ساخت قطعات سفارشی

اگر کارگاه شما بیشتر در زمینه تعمیرات روزانه، ساخت سفارشی و تولید محدود فعالیت می‌کند، یک دستگاه جوش نقطه‌ای باکیفیت می‌تواند اکثر نیازهای شما را پوشش دهد.

در مقابل، کارگاه‌هایی که روی پروژه‌های بسیار خاص یا تولیدات لوکس با حساسیت بالا کار می‌کنند، ممکن است از مزایای جوش لیزر نیز بهره ببرند.

جمع‌بندی: برای بسیاری از کارگاه‌های طلاسازی، دستگاه جوش نقطه‌ای از نظر هزینه و کارایی، انتخابی منطقی و اقتصادی است.

۲. نقره‌سازی

نقره به دلیل هدایت حرارتی بالا، هنگام جوشکاری نیاز به کنترل مناسب انرژی دارد. به همین دلیل انتخاب دستگاه مناسب اهمیت زیادی پیدا می‌کند.

کاربردهای متداول عبارت‌اند از:

ساخت زیورآلات نقره

تعمیر ظروف نقره

اتصال قطعات تزئینی

بازسازی آثار قدیمی

در این حوزه نیز دستگاه‌های جوش نقطه‌ای به دلیل سرعت بالا، مصرف انرژی مناسب و هزینه کمتر، در بسیاری از کارگاه‌ها مورد استفاده قرار می‌گیرند.

۳. عینک‌سازی و تعمیرات عینک

یکی از بازارهای رو‌به‌رشد برای دستگاه‌های جوش نقطه‌ای، صنعت عینک است.

فریم‌های فلزی معمولاً دارای قطعات بسیار ظریفی هستند که در اثر ضربه یا استفاده طولانی‌مدت دچار شکستگی می‌شوند.

موارد استفاده:

تعمیر پل عینک

اتصال دسته عینک

جوش لولا

ترمیم شکستگی فریم

در این کاربردها، سرعت انجام تعمیرات و جلوگیری از آسیب به رنگ یا آبکاری فریم اهمیت زیادی دارد.

به همین دلیل، بسیاری از مراکز تعمیر عینک از دستگاه‌های جوش نقطه‌ای استفاده می‌کنند.

۴. تجهیزات پزشکی و دندانپزشکی

در صنایع پزشکی، کیفیت اتصال و دقت بالا اهمیت ویژه‌ای دارد.

این تجهیزات معمولاً از فلزاتی مانند:

استیل ضدزنگ

تیتانیوم

آلیاژهای خاص

ساخته می‌شوند.

برای اتصال یا تعمیر این قطعات، بسته به نوع پروژه، هر دو فناوری می‌توانند گزینه مناسبی باشند.

در تعمیرات روزمره یا ساخت برخی ابزارهای ظریف، دستگاه جوش نقطه‌ای عملکرد بسیار مطلوبی دارد؛ اما در برخی فرآیندهای صنعتی با استانداردهای خاص، ممکن است جوش لیزر انتخاب شود.

۵. تابلوسازی و صنایع فلزی ظریف

در ساخت تابلوهای فلزی، حروف برجسته، قطعات استیل و سازه‌های تزئینی، کیفیت اتصال نقش مهمی در ظاهر نهایی محصول دارد.

اگر هدف، تولید سریع با هزینه مناسب باشد، دستگاه جوش نقطه‌ای می‌تواند انتخاب بسیار مناسبی باشد.

جوش-لیزر-و-جوش-نقطه-ای

هنگام خرید دستگاه جوش به چه نکاتی توجه کنیم؟

خرید دستگاه جوش تنها بر اساس قیمت، تصمیم درستی نیست. پیش از انتخاب، بهتر است این موارد را بررسی کنید:

۱. نوع فعالیت کارگاه

آیا بیشتر تعمیرات انجام می‌دهید یا تولید؟

آیا قطعات شما بسیار ظریف هستند یا ابعاد بزرگ‌تری دارند؟

پاسخ به این سؤال‌ها، انتخاب دستگاه مناسب را آسان‌تر می‌کند.

۲. حجم کاری

اگر روزانه تعداد زیادی قطعه جوشکاری می‌کنید، دستگاه باید توان پاسخگویی به حجم کار شما را داشته باشد.

۳. خدمات پس از فروش

دستگاهی که خدمات، آموزش و قطعات یدکی مناسبی نداشته باشد، در صورت بروز مشکل می‌تواند باعث توقف فعالیت کارگاه شود.

به همین دلیل، هنگام خرید، تنها به مشخصات فنی توجه نکنید؛ پشتیبانی و خدمات پس از فروش نیز اهمیت زیادی دارند.

۴. هزینه نگهداری

گاهی یک دستگاه با قیمت اولیه پایین، در بلندمدت هزینه تعمیر و نگهداری بالایی ایجاد می‌کند.

پیش از خرید، درباره موارد زیر تحقیق کنید:

هزینه قطعات

هزینه سرویس

دسترسی به تعمیرکار

مدت گارانتی

۵. امکان ارتقا

برخی دستگاه‌ها قابلیت به‌روزرسانی نرم‌افزار، تعویض تجهیزات جانبی یا افزودن امکانات جدید را دارند.

اگر قصد توسعه کارگاه خود را دارید، این موضوع می‌تواند یک مزیت مهم باشد.

کدام دستگاه برای شما مناسب‌تر است؟

جوش لیزر و دستگاه جوش نقطه‌ای هر دو از فناوری‌های پیشرفته برای اتصال قطعات فلزی هستند و هر کدام در شرایط خاص، بهترین عملکرد را ارائه می‌دهند.

اگر پروژه‌های شما نیازمند دقت بسیار بالا، بودجه مناسب و استفاده از تجهیزات پیشرفته است، جوش لیزر می‌تواند گزینه قابل‌توجهی باشد.

اما اگر به دنبال راهکاری اقتصادی، سریع، کم‌هزینه، با نگهداری آسان و مناسب برای فعالیت‌های روزمره در حوزه طلا و جواهر، نقره، عینک‌سازی، دندانپزشکی، تجهیزات پزشکی یا تابلوسازی هستید، یک دستگاه جوش نقطه‌ای باکیفیت می‌تواند پاسخگوی بخش عمده نیازهای شما باشد.

مهم‌ترین نکته این است که دستگاهی را انتخاب کنید که با نیاز واقعی کسب‌وکار، حجم کاری و بودجه شما بیشترین هماهنگی را داشته باشد.

به دنبال انتخاب بهترین دستگاه جوش برای کارگاه خود هستید؟

اگر هنوز بین جوش لیزر و دستگاه جوش نقطه‌ای مردد هستید، کارشناسان ایما آماده‌اند تا با بررسی نوع فعالیت و نیاز کارگاه شما، مناسب‌ترین گزینه را معرفی کنند.

در فروشگاه ایما می‌توانید مشخصات فنی دستگاه‌های جوش نقطه‌ای، تجهیزات جانبی و محصولات تخصصی حوزه طلا، نقره، عینک‌سازی، دندانپزشکی و تجهیزات پزشکی را مشاهده کرده و با اطمینان بیشتری تصمیم بگیرید.
دلایل فنی سیاه شدن و پوسته‌ای شدن آبکاری رودیوم
اخبار شرکت, مقالات آموزشی

دلایل فنی سیاه شدن و پوسته‌ای شدن آبکاری رودیوم

دلایل فنی سیاه شدن و پوسته‌ای شدن آبکاری رودیوم

آبکاری رودیوم یکی از حساس‌ترین فرآیندهای تکمیل‌کاری در صنعت طلا و جواهر است و کوچک‌ترین خطا در آماده‌سازی یا تنظیم وان می‌تواند باعث سیاهی رودیوم، تیرگی، پوسته‌ای شدن یا نشست دانه‌دانه شود.
در این مقاله تمام دلایل علمی این مشکلات همراه با استانداردهای پیشگیری ارائه شده است. این متن بهترین مرجع برای طلاسازان، سازندگان زیورآلات و کارگاه‌های آبکاری است.

1- چربی‌زدایی ناقص؛ مهم‌ترین دلیل سیاه شدن آبکاری رودیوم

وجود حتی ۵٪ چربی، واکس پولیش یا سیلیکون روی سطح، باعث شکست کامل آبکاری می‌شود.
رودیوم فقط روی سطح کاملاً پاک، سفید و براق می‌نشیند.

نشانه‌ها

  • سیاهی نقطه‌ای
  • رد انگشت بعد از آبکاری
  • تفاوت رنگ داخل و بیرون
  • پوسته شدن لبه‌ها

راه‌حل

  • چربی‌گیری اولتراسونیک ۵–۱۰ دقیقه
  • چربی‌گیر الکترولیتی با جریان ۵–۸ A/dm²
  •  شست‌وشوی فوری با آب DI
  •  حذف کامل شوینده‌های سیلیکونی

سیلیکون‌ها زیر رودیوم یک لایه نانومتری ایجاد می‌کنند که باعث تیرگی و جداشدگی پوشش می‌شود.

۲- فعال‌سازی ناقص (Activation Failure)

اگر سطح فلز قبل از آبکاری رودیوم کاملاً یون‌پذیر نباشد، لایه دانه‌دانه، خشن و خاکستری می‌شود.

راه‌حل

  • اسیدشویی کوتاه ۲–۵ ثانیه با H₂SO₄ یا HCl
  •  استفاده از Nickel Activator روی نیکل
  •  فعال‌سازی سیانیدی روی نقره

فعال‌سازی درست باعث چسبندگی شیمیایی واقعی بین رودیوم و زیرکار می‌شود.

۳- آلودگی وان رودیوم؛ عامل اصلی تیرگی عمومی

وان رودیوم بسیار حساس است. ورود مس، نیکل، روی، صابون یا سیلیکون باعث خاکستری‌شدن کار و کاهش براقیت می‌شود.

نشانه‌ها

  • افزایش کف
  •  بوی سوختگی
  •  رسوب خاکستری
  •  کاهش قدرت پوشش‌دهی

راه‌حل استاندارد

  • فیلتراسیون با کربن فعال ۱–۲ ساعت
  •  تعویض ۲۰–۳۰٪ محلول وان
     فیلتر ۱ میکرون
  •  استفاده فقط از آب DI

۴- ولتاژ و جریان نامناسب در آبکاری رودیوم

اگر ولتاژ کم باشد → لایه خاکستری
اگر ولتاژ زیاد باشد → سوختگی لبه‌ها + پوسته شدن

بهترین تنظیمات برای وان‌های ۲ g/L

  • ۲.۷ تا ۳.۲ ولت
  •  ۰.۸ تا ۱.۲ A/dm²
  •  ۳۰–۶۰ ثانیه

سوختگی معمولاً در گوشه‌ها و لبه‌ها چون میدان الکتریکی قوی‌تر است رخ می‌دهد.


دلایل فنی سیاه شدن و پوسته‌ای شدن آبکاری رودیوم
آبکاری رودیوم


۵- مشکل در لایه نیکل زیر رودیوم

رودیوم روی اکثر فلزات مستقیم نمی‌چسبد و نیکل باید کاملاً سالم و یکنواخت باشد.

مشکلات رایج نیکل

  • نیکل سوخته
  • نیکل دارای براق‌کننده‌های گوگردی
  •  شست‌وشوی ضعیف بین مراحل

اگر نیکل کیفیت نداشته باشد، رودیوم بعد از چند روز پوسته می‌شود.

۶- پولیش اشتباه؛ سیلیکون دشمن پنهان رودیوم

واکس‌ها و خمیرهای پولیش سیلیکونی باعث تیرگی نقطه‌ای و جداشدن رودیوم می‌شوند.

راه‌حل

  • پولیش بدون سیلیکون
  •  تری‌کلر + اولتراسونیک پس از پولیش

۷- شست‌وشوی ناکامل بین مراحل آبکاری

آلودگی متقاطع از شایع‌ترین دلایل سیاهی رودیوم است.

استاندارد شستشو

  • دو مرحله آب چرخشی
  • یک مرحله آب DI
  •  حرکت آرام قطعه در آب

۸-چرا داخل قطعه رودیوم نمی‌گیرد

ناحیه‌های داخلی حلقه، دستبند و قفل‌ها معمولاً کمترین پوشش را دریافت می‌کنند.

دلایل

  • نبود جریان کافی
  • گیر افتادن حباب
  •  فاصله زیاد از آند

راه‌حل

  •   آند کمکی
  •  حرکت و چرخش قطعه
  • جریان پالسی
  • افزایش زمان با ولتاژ مناسب

رودیوم یک فلز “خط دید” است؛ هر سطحی که جریان نبیند، یون هم نمی‌بیند.

چک‌لیست سریع جلوگیری از سیاه شدن رودیوم

  •   چربی‌زدایی کامل
  •  فعال‌سازی صحیح
  •  نیکل استاندارد
  •  شست‌وشوی کامل DI
  • ولتاژ صحیح ۲.۸–۳ ولت
  • وان بدون آلودگی
  • آند تمیز
  • آند کمکی برای داخل قطعه
  • حذف مواد سیلیکونی

ارتقای کیفیت آبکاری با محصولات حرفه‌ای ایما

اگر قصد دارید آبکاری رودیوم را با درخشش سفید، یکنواختی کامل و دوام بالا اجرا کنید، مواد و محلول‌های یوروتکنیک موجود در فروشگاه ایما بهترین نقطه ی شروع‌اند.
در این مجموعه، رودیوم‌های استاندارد، تجهیزات تخصصی با کیفیت تضمینی عرضه می‌شوند.

مقایسه-کیفیت-سطح-در-روش-های-آبکاری--prc,dc,pulc
اخبار شرکت, مقالات آموزشی

بهترین روش آبکاری برای طلا و جواهرات ظریف/ بررسی DC، PRC و PULC

بهترین روش آبکاری برای طلا و جواهرات ظریف | بررسی مدهای DC , PRC , PULC

در فرآیند آبکاری فلزات، نوع جریان الکتریکی نقش مهمی در کیفیت و یکنواختی لایه نهایی دارد. سه روش اصلی در صنعت امروز استفاده می‌شود:

  1. DC (Direct Current) – جریان مستقیم
  2. PRC (Pulse Reverse Current)  – جریان پالسی رفت و برگشتی
  3. PULC (Pulse Current)  – جریان پالسی کنترل‌شده

در این مقاله ، به بررسی علمی و فنی تفاوت این سه روش از نظر ساختار لایه، درخشندگی، دقت و میزان مصرف طلا یا فلزات گران‌بها می‌پردازیم.

DC (Direct Current) – جریان مستقیم

ویژگی‌ها و عملکرد

در روش DC، جریان الکتریکی به‌صورت یکنواخت و بدون توقف از آند به کاتد عبور می‌کند. این روش ساده‌ترین و قدیمی‌ترین نوع آبکاری است.

کیفیت لایه

به‌دلیل جریان یکنواخت، توزیع یون‌های فلزی نابرابر بوده و ممکن است در برخی نقاط لایه ضخیم‌تر یا زبرتر شود. همچنین در جریان‌های بالا خطر سوختگی یا تیرگی رنگ وجود دارد.

دقت و کاربرد

کنترل در این روش ساده است، اما دقت پایین‌تر دارد. DC معمولاً برای ایجاد لایه‌های پایه ضخیم‌تر یا قطعات غیرتزئینی استفاده می‌شود.

PRC (Pulse Reverse Current) – جریان پالسی رفت‌وبرگشتی

ویژگی‌ها و عملکرد

در روش PRC جریان به‌صورت پالس‌های کوتاه اعمال می‌شود و به‌صورت دوره‌ای جهت جریان معکوس می‌شود.
در فاز مستقیم، یون‌های فلز رسوب می‌کنند و در فاز معکوس، یون‌های اضافی یا ضعیف از سطح جدا می‌شوند.

کیفیت لایه

نتیجه‌ی این فرایند، سطحی براق، صاف، یکنواخت و با چسبندگی بالا است. PRC از تجمع یون‌ها و تشکیل زبری جلوگیری کرده و باعث کاهش حفره، ترک و زبری سطح می‌شود.

دقت و کاربرد

این روش دقت بالایی دارد و برای طلاکاری قطعات ظریف، جواهرات دقیق، و سطوح با جلای آینه‌ای ایده‌آل است.

PULC (Pulse Current) –  جریان پالسی کنترل‌شده

ویژگی‌ها و عملکرد

PULC پیشرفته‌ترین روش آبکاری مدرن است. در این سیستم از پالس‌های بسیار کوتاه (در حد میلی‌ثانیه) استفاده می‌شود که با کنترل دقیق زمان روشن و خاموش شدن جریان انجام می‌گیرد. در زمان خاموشی، یون‌ها فرصت پخش‌شدن یکنواخت در محلول را دارند.

کیفیت لایه

در این روش، رسوب فلزی بسیار صاف، براق و متراکم بوده و دانه‌بندی لایه بسیار ریز و یکنواخت است. در نتیجه درخشندگی سطح و چسبندگی افزایش یافته و مصرف طلا یا فلز گران‌بها به‌صورت محسوسی کاهش می‌یابد.

دقت و کاربرد

دقت در روش PULC بسیار بالا است و برای کارهایی مانند حلقه‌ها، زنجیرها، قطعات اپتیکی و پزشکی مناسب است که نیاز به لایه‌ای نازک، براق و یکنواخت دارند.

جدول مقایسه فنی روش‌های آبکاری- DC, PRC, PULC

ویژگی

DC (جریان مسقیم)

PRC (جریان پالسی رفت‌وبرگشتی)

PULC (جریان پالسی کنترل‌شده)

کیفیت لایه

متوسط – احتمال زبری و تیرگی

بالا – صاف، براق و یکنواخت

بسیار بالا – براق، متراکم، با دانه‌بندی ریز

دقت / کنترل

ساده

دقیق

بسیار دقیق

مصرف طلا

زیاد

متوسط

کم

کاربرد در طلاسازی

متوسط

زیاد

بسیار زیاد

مقایسه-کیفیت-سطح-در-روش-های-آبکاری--prc,dc,pulc
مقایسه-کیفیت-سطح-در-روش-های-آبکاری-PULC-PRC-DC


  • روش DC برای آبکاری عمومی یا لایه‌های ضخیم‌تر مناسب است.
  • روش PRC تعادل عالی بین کیفیت سطح و هزینه ارائه می‌دهد.
  • روش PULC بهترین گزینه برای دستیابی به براقیت بالا، صرفه‌جویی در طلا و کیفیت ممتاز سطح است.

در انتخاب روش مناسب، باید نوع فلز، شکل قطعه، ضخامت لایه مورد نیاز و تجهیزات موجود در کارگاه بررسی شود.

برای انتخاب دقیق‌ترین روش آبکاری متناسب با محصول خود، با کارشناسان فنی ایما تماس بگیرید.


آبکاری-طلا-و-قطعات-ظریف-با--روش-های-حرفه-ای-و-رفع-مشکلات-سطحی-با-ست-هوشمند-آبکاری-ایما
اخبار شرکت, مقالات آموزشی

آبکاری طلا و فلزات ظریف / روش‌ها، مشکلات و راه‌حل‌های حرفه‌ای

آبکاری طلا و فلزات ظریف / روش‌ها، مشکلات و راه‌حل‌های حرفه‌ای

آبکاری فرایندی است که در آن یک لایه نازک از فلز (مثلاً طلا) بر سطح قطعات دیگر (فلزات پایه مانند نیکل، مس، برنج یا حتی فلزات قیمتی‌تر) نشسته می‌شود تا خواص ظاهری، مکانیکی یا شیمیایی سطح را تغییر دهد. در مورد آبکاری طلا و فلزات ظریف، هدف هم زیبایی و جلوه ظاهری است و هم افزایش مقاومت در برابر خوردگی و سایش، بدون افزایش چشمگیر هزینه یا وزن.

تعریف به زبان ساده: پوشاندن سطح قطعه با یک لایه نازک طلا یا سایر فلزات گران‌بها به‌منظور درخشندگی و محافظت.
تعریف تخصصی: رسوب‌دهی یون‌های فلز از محلول الکترولیتی یا فرآیند شیمیایی روی سطح هادی به‌صورت لایه‌ای یکنواخت و با ضخامت قابل کنترل، که با پارامترهای الکتروشیمیایی و شیمی محلول تعریف می‌شود.

تفاوت آبکاری طلا با سایر فلزات

  • خواص سطحی: طلا درخشش متمایز، مقاومت بسیار بالا در برابر اکسیداسیون و رنگ‌پریدگی دارد، در حالی که نقره یا مس ممکن است با گذر زمان دچار پتینه یا سیاه‌شدگی شوند.
  • هزینه و کنترل ضخامت: طلا فلز گران‌قیمتی است؛ بنابراین کنترل ضخامت و کاهش هدررفت در آبکاری طلا اهمیت ویژه دارد.
  • کاربرد: در جواهرسازی، تزئینی و الکترونیک (کانکتورها، تماس‌ها) کاربردهای متفاوتی دارد که نیازمند استانداردهای مختلفی از نظر ضخامت و چسبندگی است.

اهمیت آبکاری در جواهرات و صنایع ظریف

برای طلا و زیورآلات، آبکاری علاوه بر افزایش ظاهر، باعث:

  • حفاظت در برابر خط و خش و خوردگی
  • ثابت نگه داشتن رنگ و درخشندگی
  • کاهش هزینه (با استفاده از لایه نازک طلا روی فلز پایه ارزان‌تر)
    در قطعات الکترونیکی ظریف نیز آبکاری طلا برای افزایش هدایت و جلوگیری از اکسیداسیون تماس‌ها حیاتی است.
معرفی ست هوشمند آبکاری ایما

انواع روش‌های آبکاری فلزات ظریف

فرایندهای مختلفی برای آبکاری وجود دارد که هرکدام مزایا و محدودیت‌های خود را دارند. در انتخاب روش، شکل قطعه، ضخامت موردنیاز، هزینه و حساسیت‌های سطحی تصمیم‌گیرنده‌اند.

آبکاری الکتروشیمیایی (Electroplating)

نحوه انجام: قطعه به‌عنوان کاتد در یک حمام الکترولیتی قرار می‌گیرد و با اعمال جریان برق، یون‌های فلز (مثلاً Au³⁺ برای طلا) به سطح قطعه جذب و رسوب می‌کنند.
مزایا:

  • کنترل دقیق ضخامت (با تنظیم جریان و زمان)
  • درخشندگی و یکنواختی مناسب
  • مناسب برای تولید انبوه و قطعات جواهرات با جزئیات دقیق
    کاربردها: جواهرات، روکش‌ قطعات الکترونیکی، نماهای تزئینی

آبکاری بدون جریان (Electroless Plating)

نحوه انجام: رسوب فلز بر سطح به‌صورت شیمیایی و بدون نیاز به جریان الکتریکی انجام می‌شود؛ معمولاً با کاتالیز سطح و واکنش‌های شیمیایی کنترل‌شده.
مزایا در قطعات کوچک و پیچیده:

  • یکنواختی پوشش حتی در نقاط داخلی و سوراخ‌ها
  • مناسب برای قطعات با هندسه پیچیده که الکتروشیمیایی پوشش‌دهی کامل ندارند
    کاربردها: قطعات میکرو، سطوحی که نیاز به پوشش یکنواخت دارند

آبکاری رودیوم و نقره‌ای برای زیورآلات

رودیوم (یک فلز از گروه پلاتین) معمولاً به‌عنوان پوشش روی طلا یا نقره برای افزایش درخشندگی و دوام استفاده می‌شود. نقره نیز گاهی برای دستیابی به رنگ سرد و براقی خاص به‌کار می‌رود.
کاربرد در درخشندگی و محافظت:

  • رودیوم به‌عنوان لایه رویی باعث جلوگیری از خراش، اکسیداسیون و تغییر رنگ می‌شود.
  • در جواهرات سفید یا طلا سفید، رودیوم باعث ایجاد رنگ سرد و ماندگار می‌شود.

در این بخش می‌توانید نمونه‌کارهای آبکاری انجام‌شده با ست هوشمند آبکاری ایما را مشاهده کنید

مراحل اصلی فرآیند آبکاری

برای دستیابی به پوشش با کیفیت و بادوام، هر مرحله باید با دقت انجام شود:

آماده‌سازی سطح (تمیزکاری و پولیش)

تمیز بودن سطح از روغن، غبار، اکسید و آلودگی‌های دیگر پیش‌نیاز چسبندگی مناسب لایه آبکاری است. پولیش مناسب باعث افزایش کیفیت نهایی و کاهش نیاز به ضخامت زیاد لایه می‌شود.

کنترل ضخامت لایه آبکاری

ضخامت لایه بر دوام، هزینه و ظاهر تأثیر مستقیم دارد. در جواهرات معمولاً ضخامت از چند میکرون تا ده‌ها میکرون متغیر است؛ در قطعات الکترونیکی ضخامت‌های بسیار نازک (نانو تا میکرون) کافی و مطلوب است.

شستشو و تثبیت نهایی

پس از آبکاری، شستشو برای حذف باقیمانده‌های شیمیایی و سپس عملیات تثبیت (رزین‌کاری، پخت یا پلیش نهایی) برای افزایش طول عمر لایه انجام می‌شود.

عوامل مؤثر بر کیفیت آبکاری

چند پارامتر ساده اما حیاتی تعیین‌کننده کیفیت پوشش هستند:

دما، زمان و شدت جریان

هرکدام باید بر اساس دستورالعمل محلول و نوع فلز تنظیم شوند؛ تغییرات کوچک می‌تواند باعث پوسته‌پوسته شدن، بلوری شدن نامطلوب یا لکه‌دار شدن سطح شود.

تمیزی و آماده‌سازی سطح

هر آلودگی می‌تواند باعث نقص و جداشدگی لایه شود؛ بنابرین سیستم‌های شستشو، اسیدشویی و فعال‌سازی سطح ضروری‌اند.

انتخاب محلول آبکاری و ترکیبات شیمیایی

ترکیب یون‌ها، غلظت، افزودنی‌ها (برخوردگرها، درخشنده‌ها، همزن‌ها) و PH محلول روی چسبندگی و درخشندگی نهایی تأثیر می‌گذارد.


مشکلات رایج در آبکاری طلا و فلزات ظریف

شناخت مشکلات رایج به شما کمک می‌کند از وقوع آن‌ها جلوگیری کنید یا سریع‌تر رفعشان کنید:

  • لکه و تغییر رنگ: معمولاً ناشی از آلودگی سطح، اختلال در PH یا ناخالصی در محلول.
  • ناپایداری یا لایه‌های نازک: می‌تواند به علت تنظیم نادرست جریان، زمان کم یا مشکلات در آماده‌سازی سطح باشد.
  • هدررفت مواد گران‌بها: عدم کنترل ضخامت، روش‌های نامناسب شستشو یا بازیافت ضعیف حمام‌ها باعث افزایش مصرف طلا می‌شود.

راهکارها برای بهبود کیفیت آبکاری

برای بهینه‌سازی کیفیت و افزایش سودآوری:

اهمیت کنترل دقیق پارامترها

کنترل دقیق دما، جریان، غلظت محلول و زمان آبکاری از بروز بسیاری از اشکال جلوگیری می‌کند.

استفاده از تجهیزات پیشرفته برای پایش و تکرارپذیری

دستگاه‌های کنترل دیجیتال، سنسورهای آنلاین PH و دما، و ابزارهای اندازه‌گیری ضخامت (کوئیت یا XRF برای کنترل غیرمخرب) تضمین‌کننده کیفیت یکنواخت در طول تولید هستند.

نکات تخصصی برای طلاسازان و تولیدکنندگان قطعات ظریف

  • از نمونه‌گیری و تست ضخامت برای هر بچ تولیدی استفاده کنید.
  • برای قطعات حساس، از روش Electroless برای یکنواختی بهتر بهره بگیرید.
  • بازیافت و تصفیه حمام‌ها را برای کاهش هزینه‌های طلا جدی بگیرید.
آبکاری-طلا-و-قطعات-ظریف-با--روش-های-حرفه-ای-و-رفع-مشکلات-سطحی-با-ست-هوشمند-آبکاری-ایما
آبکاری طلا و قطعات ظریف با ست هوشمند آبکاری ایما

نتیجه‌گیری

آبکاری طلا و فلزات ظریف ترکیبی از هنر و علم است: با رعایت درست مراحل آماده‌سازی، انتخاب روش مناسب و کنترل دقیق پارامترها می‌توان پوشش‌هایی درخشان، مستحکم و اقتصادی تولید کرد. گام بعدی برای کسب کیفیت صنعتی و صرفه‌جویی در مواد گران‌بها، استفاده از فناوری‌های نوین و تجهیزات قابل اعتماد است — که در مقاله‌های بعدی به معرفی دستگاه‌های هوشمند آبکاری ایما خواهیم پرداخت.

جهت مشاهده قیمت‌ها، مدل‌ها و خرید آنلاین دستگاه های  آبکاری ایما، از فروشگاه رسمی ایما دیدن فرمایید.

مقایسه دستگاه جوش نقطه‌ای ایما با برند خارجی لمپرت
مقالات آموزشی

مقایسه دستگاه جوش نقطه‌ای ایما با برند خارجی لمپرت

مقایسه دستگاه جوش نقطه‌ای ایما با برند خارجی لمپرت

انتخاب دستگاه جوش نقطه‌ای مناسب برای کارگاه‌های طلاسازی و جواهرسازی فراتر از مقایسهٔ صرف مشخصات فنی است و باید در چارچوب نیازهای تولیدی، الزامات کیفیتی و توان عملیاتی بررسی شود. شرکت توسعه پردیس ایما با طراحی محصولاتی مبتنی بر شرایط و نیازهای بازار داخلی، ترکیبی از «دقت کاربردی»، «هزینهٔ کل مالکیت بهینه» و «پشتیبانی محلی» را ارائه می‌دهد که در عمل برای بسیاری از کارگاه‌ها مزیت‌هایی ملموس به همراه دارد.

از منظر فنی، دستگاه‌های ایما امکان تنظیم دقیق پارامترهای جریان و پالس را فراهم می‌کنند و برای اغلب کاربردهای رایج در طلا، نقره، عینک‌سازی و تعمیرات ظریف مناسب‌اند. در مقایسه، برندهای بین‌المللی نظیر Lampert (از جمله مدل‌های شناخته‌شده PUK 6.1 و Micro Arc Welder) دارای مزیت‌هایی در حوزهٔ میکروجوش‌های فوق‌العاده ظریف و پروفایل‌های از پیش‌تعریف‌شدهٔ تخصصی هستند که برای کاربردهای تحقیقاتی یا تولیدات با نیازهای فنی حداکثری مناسب‌ترند.

دستگاه جوش برند ایرانی ایما و برند خارجی لمپرت

محورهای تصمیم‌گیری کلیدی عبارت‌اند از:

پشتیبانی و خدمات پس از فروش

ایما پشتیبانی داخلی، آموزشِ هنگام تحویل و تأمین سریع قطعات یدکی ارائه می‌دهد که زمان توقف تولید را به حداقل می‌رساند.

هزینهٔ کل مالکیت (TCO):

هزینهٔ اولیه، دسترسی به قطعات و هزینه‌های نگهداری ایما به‌طور کلی برای مشتریان ایرانی اقتصادی‌تر است.

قابلیت فنی:

برای کارگاه‌هایی که نیاز به جوش‌های میکروِ کمتر از ۰.۲ میلی‌متر دارند یا خواهان پرفورمنس بین‌المللی‌اند، لمپرت برتری فنی دارد؛ اما برای اکثریت تولیدات تجاری و خدمات تعمیرات، ایما پاسخ‌گو و کارا می‌باشد.

تضمین استمرار تولید:

ارائهٔ گارانتی، سرویس و دستگاه امانی (در شرایط قرارداد) توسط ایما ریسک عملیاتی را کاهش می‌دهد.

جدول مقایسه فنی — ایما (Spot 01) در برابر Lampert ( PUK D 61 / PUK 6.1 / Micro Arc Welder )

مشخصات فنی

دستگاه جوش نقطه ای ایما

SPOT 01

Lampert

PUK 6.1

Lampert

Micro Arc Welder

Lampert

PUK D6.1

جریان (A)

9-700 A

9-630 A

5-1200 A

9-630 A

مدت پالس (ms)

0.1-34 ms

0.1-34 ms

0.1-34 ms

0.1-34 ms

سرعت جوش (نقطه/ثانیه)

تا ≈0.2–4.2 نقطه‌

جوش در ثانیه

up to 3.5 Hz

3.3 Hz

up to 3.5 Hz

زمان شارژ/آماده‌سازی

Max 0.8 s

Max 0.8 s

0.5 s

0.8 s

مصرف گاز (پیشنهادی)

2  l/min

2  l/min

2  l/min

2  l/min

توان/مصرف (تقریبی)

حدود 350–450 W/VA در حالت جوش

300 W

1000 VA

400 VA

وزن (kg)

7.5 kg

9.5 KG

10.9 KG

10.8 kg

ابعاد (mm)

200*300*400

305*190*365

390 × 200 × 375

390 × 200 × 375

الکترود / هندپیس

هندپیس ارگونومیک

الکترودهای تنگستن 0.6و 0.8و 1 mm

هندپیس  الکترودهای0.6,0.8,1.0,

1.3 mm

هندپیس 

الکترودهای 0.5,0.6,0.8

1.3 mm

هندپیس 

الکترودهای0.6,0.8,1.0

1.3 mm

قابلیت‌ها / یادداشت‌ها

گارانتی یک‌ساله، پشتیبانی داخلی، دستگاه امانی احتمالی، رابط کاربری صفحه‌ای

حالت پین، حافظه پروفایل‌ها، حالت میکرو برای جواهرات

طراحی صنعتی، طیف توان وسیع، مناسب نمونه‌سازی و محیط صنعتی-حالت بی سیم

دستگاه جوش ایما و انواع مدل های دستگاه جوش لمپرت


در صورتی که اولویت شما دسترسی سریع به خدمات، کاهش زمان توقف خط تولید و بهینه‌سازی هزینه‌های نگهداری در بازار ایران است، دستگاه جوش نقطه‌ای ایما انتخابی منطقی و عملیاتی خواهد بود. اگر به‌دنبال بالاترین حد میکروجوش و پروفایل‌های فنی تخصصی بین‌المللی هستید، لمپرت گزینهٔ فنی قدرتمندتری است. تصمیم نهایی باید بر اساس نیازهای فنی دقیق کارگاه (نوع آلیاژ، حداقل ضخامت مورد نیاز، نرخ تولید) و اهمیت مزایای خدماتی اتخاذ گردد.

برای دریافت اطلاعات فنی مدل‌های ایما، درخواست تست رایگان یا مشاوره تخصصی، به صفحهٔ محصولات ایما  مراجعه فرمایید یا با تیم ایما تماس بگیرید

دستگاه جوشکاری دقیق لمپرت
مقالات آموزشی

دستگاه‌های جوشکاری دقیق لمپرت، نوآوری و کیفیت آلمانی

دستگاه‌های جوشکاری دقیق لمپرت: نوآوری و کیفیت آلمانی در جوشکاری طلا و فلزات ظریف

دستگاه‌های جوشکاری دقیق لمپرت (Lampert) که بیش از ۲۰ سال در Lower Franconia آلمان توسعه یافته‌اند، نمادی از نوآوری، دقت و کیفیت بی‌نظیر در صنعت جوشکاری طلا، جواهر و فلزات ظریف محسوب می‌شوند. این دستگاه‌ها با بهره‌گیری از فناوری جوش بدون اعوجاج (distortion-free) و فرآیندهای خودکار و نیمه‌خودکار، امکان انجام پروژه‌های پیچیده و ظریف را سریع، دقیق و قابل تکرار فراهم می‌کنند و به متخصصان طلاسازی، جواهرسازی، عینک‌سازی و دندان‌پزشکی اجازه می‌دهند کارهای خود را با بالاترین استانداردها انجام دهند.

دستگاه جوش لمپرت مدل PUK 6.1

PUK 6.1 جدیدترین دستگاه لمپرت است که با سرعت بالا (تا ۳٫۵ جوش در ثانیه) و قابلیت تنظیم پیوسته پارامترها، جوش میخ‌ها و قطعات ظریف مانند زنجیرها و مهره‌ها را با دقت فوق‌العاده انجام می‌دهد. مد نوآورانه «PIN» و تنظیمات از پیش تعیین شده برای مواد مختلف، این مدل را به انتخاب اول جواهرسازان حرفه‌ای تبدیل کرده است.

دستگاه جوش لمپرت PUK 6.1

دستگاه جوش لمپرت مدل Arc Welder   Micro

Micro Arc Welder  برای قطعات بسیار نازک و شکل‌های پیچیده طراحی شده و می‌تواند فلزات با ضخامت کمتر از ۰٫۲ میلی‌متر را با دقت بالا جوش دهد. این دستگاه با تنظیمات گسترده برای آلیاژهای مختلف، از جمله طلا، نقره، استیل و تیتانیوم، حتی پیچیده‌ترین وظایف صنعتی را به‌سادگی انجام می‌دهد

Micro Arc Welder دستگاه جوش لمپرت مدل
دستگاه جوش لمپرت مدل Micro Arc Welder

دستگاه جوش لمپرت مدل PUK D6.1

در حوزه پزشکی و دندان‌پزشکی، PUK D6.1 با استفاده از آلیاژ مشابه قطعه، جوشکاری دقیق و سازگار با زیست انسان ارائه می‌کند و جایگزین مؤثری برای روش‌های لیزری و لحیم‌کاری است.

با دوام، کیفیت و فناوری پیشرفته، دستگاه‌های لمپرت سرمایه‌گذاری مطمئن برای متخصصانی هستند که به دنبال دقت، سرعت و نتایج پایدار در جوشکاری حرفه‌ای می‌باشند.

دستگاه جوش لمپرت مدل PUK D6.1

برای کسب اطلاعات بیشتر درباره هر یک از مدل‌های لمپرتPUK 6.1، Micro Arc Welder و  PUK D6.1 و مشاهده مشخصات فنی کامل، می‌توانید به سایت رسمی لمپرت در این لینک مراجعه کنید.