دستگاه-جوش-نقطه-ای-ایما
اخبار شرکت, مقالات آموزشی

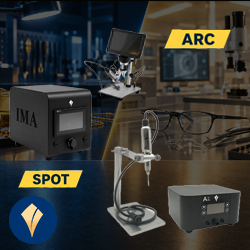
ARC یا SPOT ؟ راهنمای انتخاب دستگاه جوش نقطه‌ای ایما برای صنایع مختلف

ARC یا SPOT ؟ راهنمای انتخاب دستگاه جوش نقطه‌ای ایما برای صنایع مختلف

انتخاب دستگاه جوش نقطه‌ای مناسب، یکی از تصمیم‌های مهم برای کارگاه‌هایی است که با قطعات ظریف یا حساس فلزی سروکار دارند. اما سؤال اصلی این است: ARC بهتر است یا SPOT؟ پاسخ به این سؤال به نوع کار، ضخامت قطعه، جنس فلز، میزان ظرافت جوش و کنترل موردنیاز بستگی دارد. در این راهنما تفاوت کاربردی ARC و SPOT ایما را بررسی می‌کنیم و توضیح می‌دهیم برای طلاسازی، نقره‌سازی، عینک‌سازی، تجهیزات پزشکی، دندانپزشکی و تابلو‌سازی، چه عواملی باید هنگام انتخاب دستگاه جوش در نظر گرفته شوند.

ARC یا SPOT ؟ تفاوت را از نوع کار شروع کنیم

اولین نکته‌ای که باید در انتخاب دستگاه جوش نقطه‌ای در نظر گرفت، این است که هیچ دستگاهی برای تمام کارگاه‌ها بهترین انتخاب نیست.

نوع قطعه، ضخامت فلز و میزان دقت موردنیاز مشخص می‌کند که کدام دستگاه برای شما کاربردی‌تر است.

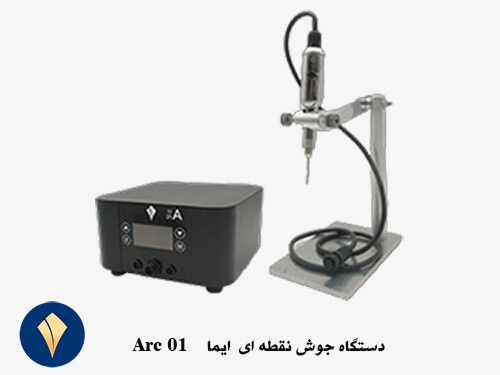
در خانواده دستگاه‌های جوش ایما، مدل‌های ARC 01 و SPOT 2 با هدف پاسخ‌گویی به نیازهای متفاوت کارگاهی ارائه شده‌اند. ARC 01 در سایت ایما برای جوشکاری قطعات فلزی تا ضخامت ۲ میلی‌متر معرفی شده و در صنایعی مانند عینک‌سازی، تجهیزات پزشکی، طلا و نقره، تابلو‌سازی و قطعات فلزی کاربرد دارد.

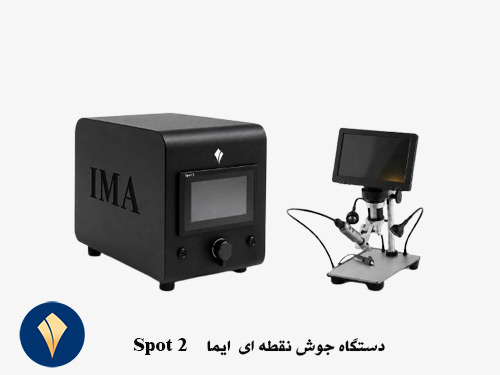
در مقابل، خانواده SPOT بیشتر برای کاربردهایی مورد توجه قرار می‌گیرد که کنترل دقیق فرآیند، ظرافت و تمرکز انرژی روی محل جوش اهمیت بیشتری دارد. SPOT 2 نیز در سبد محصولات فعلی ایما قرار دارد و برای کاربردهای تخصصی جوشکاری قطعات ظریف طراحی شده است

بنابراین به جای اینکه بپرسیم:

ARC بهتر است یا SPOT؟

بهتر است بپرسیم:

برای نوع کاری که من انجام می‌دهم، ARC مناسب‌تر است یا SPOT؟

ARC برای چه نوع کارگاهی مناسب‌تر است؟

اگر کارگاه شما با قطعات فلزی ضخیم‌تر یا طیف متنوعی از قطعات سروکار دارد، ARC 01 می‌تواند گزینه مناسبی باشد.

طبق مشخصات منتشرشده در سایت ایما، ARC 01 قابلیت جوشکاری قطعات فلزی تا ضخامت ۲ میلی‌متر را دارد و امکان کار با فلزات و آلیاژهای مختلف را فراهم می‌کند. همچنین استفاده از سوزن‌های جوش ۰٫۶، ۰٫۸ و ۱ میلی‌متر برای این دستگاه در نظر گرفته شده است.

این ویژگی باعث می‌شود ARC برای کارگاه‌هایی که علاوه بر ظرافت، به قدرت و دامنه کاری بیشتر نیاز دارند، انتخاب قابل‌توجهی باشد.

SPOT برای چه نوع کاری مناسب‌تر است؟

در مقابل، زمانی که بخش اصلی فعالیت شما روی جوش‌های ظریف، قطعات کوچک و کنترل دقیق انرژی متمرکز است، دستگاه‌های SPOT اهمیت بیشتری پیدا می‌کنند.

در چنین کارهایی، قدرت بالاتر لزوماً به معنی نتیجه بهتر نیست. اگر انرژی بیش از نیاز قطعه باشد، احتمال تغییر شکل، سوختن یا آسیب حرارتی افزایش پیدا می‌کند.

به همین دلیل در کارگاه‌هایی مانند طلاسازی، نقره‌سازی، تعمیرات ظریف عینک و برخی کاربردهای پزشکی و دندانپزشکی، کنترل فرآیند جوش اهمیت زیادی دارد.

ضخامت، حرارت و تنظیمات جوش؛ مهم‌ترین معیار انتخاب

یکی از رایج‌ترین اشتباهات هنگام خرید دستگاه جوش نقطه‌ای این است که فقط به قدرت دستگاه توجه کنیم.

قدرت بالا زمانی مفید است که با نوع قطعه و ضخامت آن هماهنگ باشد. در غیر این صورت، افزایش انرژی می‌تواند نتیجه معکوس داشته باشد.

برای مثال، اگر انرژی جوش کمتر از مقدار موردنیاز باشد، اتصال ممکن است استحکام کافی نداشته باشد و به مرور با مشکل ضعیف شدن جوش مواجه شوید.

از طرف دیگر، اگر انرژی بیش از حد باشد، احتمال ایجاد حرارت اضافی، تغییر رنگ، تغییر شکل یا حتی سوختن جوش افزایش پیدا می‌کند.

به همین دلیل، یک دستگاه حرفه‌ای باید امکان کنترل مناسب فرآیند را در اختیار اپراتور قرار دهد.

چرا تنظیم قدرت جوش مهم است؟

قدرت جوش باید متناسب با جنس و ضخامت قطعه انتخاب شود.

برای یک قطعه بسیار ظریف، همان تنظیمی که برای یک قطعه ضخیم‌تر استفاده می‌شود، نتیجه یکسانی ایجاد نمی‌کند.

در نتیجه، اپراتور باید بتواند انرژی واردشده به محل جوش را کنترل کند.

زمان جوش چه تأثیری دارد؟

زمان اعمال انرژی نیز در نتیجه نهایی تأثیرگذار است.

افزایش بی‌دلیل زمان جوش می‌تواند حرارت بیشتری به قطعه وارد کند، در حالی که زمان ناکافی ممکن است باعث ایجاد اتصال ضعیف شود.

به همین دلیل، در کارگاه‌های حرفه‌ای معمولاً یک تنظیم ثابت برای تمام قطعات وجود ندارد و پارامترها بر اساس جنس، ضخامت و نوع اتصال انتخاب می‌شوند.

نقش الکترود و سوزن تنگستن

الکترود نیز یکی از اجزای مهم فرآیند جوش است.

قطر و وضعیت سوزن، محل تمرکز انرژی و شرایط تماس با قطعه می‌تواند بر نتیجه جوش تأثیر بگذارد.

در ARC 01 ایما امکان استفاده از سوزن‌های جوش ۰٫۶، ۰٫۸ و ۱ میلی‌متر در نظر گرفته شده است.

بنابراین انتخاب دستگاه مناسب تنها به خود دستگاه محدود نمی‌شود؛ بلکه باید الکترود، شرایط سطح قطعه، تنظیمات و روش کار اپراتور نیز در نظر گرفته شوند.

آرگون؛ چه زمانی اهمیت بیشتری دارد؟

در برخی فرآیندهای جوشکاری، استفاده از آرگون برای محافظت از ناحیه داغ جوش اهمیت دارد.

این موضوع به‌خصوص در جوشکاری برخی فلزات و آلیاژهای حساس اهمیت بیشتری پیدا می‌کند. آرگون با کاهش تماس ناحیه داغ با اکسیژن می‌تواند به حفظ کیفیت محل جوش کمک کند.

در SPOT 2 ایما نیز امکان کنترل آرگون در فرآیند جوشکاری در نظر گرفته شده است.

نکته مهم این است که آرگون به‌تنهایی کیفیت جوش را تضمین نمی‌کند. جنس قطعه، ضخامت، تنظیمات دستگاه، وضعیت سطح و روش اجرای جوش همگی در نتیجه نهایی نقش دارند.
دستگاه-جوش-نقطه-ای-ایما--ARC-01

ARC یا SPOT برای طلا، نقره، عینک، پزشکی و دندانپزشکی؟

انتخاب دستگاه زمانی ساده‌تر می‌شود که نیاز هر صنعت را جداگانه بررسی کنیم.

طلاسازی و تعمیرات طلا

در طلاسازی، بسیاری از قطعات کوچک و ظریف هستند و محل جوش باید با دقت بالا کنترل شود.

در تعمیرات طلا نیز ممکن است لازم باشد تنها یک نقطه مشخص از قطعه ترمیم شود، بدون اینکه حرارت اضافی به بخش‌های اطراف منتقل شود.

برای این نوع کاربردها، کنترل انرژی و دقت فرآیند اهمیت زیادی دارد.

SPOT ایما می‌تواند برای کارگاه‌هایی که تمرکز اصلی آن‌ها روی جوش‌های ظریف و کنترل‌شده است، گزینه مناسبی باشد.

در مقابل، اگر کارگاه علاوه بر تعمیرات ظریف با قطعات ضخیم‌تر نیز سروکار دارد، ARC 01 به دلیل ظرفیت جوشکاری تا ۲ میلی‌متر می‌تواند انتخاب کاربردی‌تری باشد.

نقره‌سازی

نقره نیز مانند طلا در بسیاری از کاربردها به جوش دقیق نیاز دارد.

در ساخت و تعمیر قطعات نقره، ظاهر محل اتصال، استحکام و کنترل حرارت اهمیت زیادی دارند.

اگر هدف کارگاه انجام جوش‌های ظریف روی قطعات کوچک است، انتخاب دستگاهی با کنترل مناسب انرژی اهمیت بیشتری پیدا می‌کند.

بنابراین در این حوزه نیز باید بین ARC و SPOT بر اساس ضخامت واقعی قطعات و نوع تعمیرات تصمیم گرفت.

عینک‌سازی و تعمیر عینک

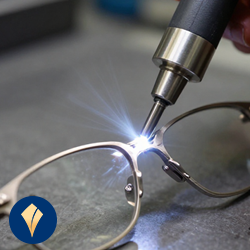
در تعمیر عینک، انتخاب دستگاه جوش مناسب اهمیت ویژه‌ای دارد؛ زیرا فریم‌ها معمولاً ظریف هستند و در بسیاری از موارد، ظاهر محل تعمیر نیز برای مشتری اهمیت دارد.

فریم‌های استیل، تیتانیوم و سایر آلیاژها ممکن است نیازهای متفاوتی داشته باشند.

در این شرایط، دستگاه باید امکان کنترل مناسب فرآیند را فراهم کند تا انرژی بیش از نیاز به قطعه وارد نشود.

ARC 01 ایما در سایت برای کاربردهای عینک‌سازی و جوشکاری فلزات مختلف معرفی شده است

از طرف دیگر، برای کارگاه‌هایی که تمرکز بیشتری روی قطعات بسیار ظریف دارند، بررسی SPOT نیز منطقی است.

تجهیزات پزشکی

در ساخت و تعمیر تجهیزات پزشکی، کیفیت اتصال و تکرارپذیری فرآیند اهمیت زیادی دارد.

قطعات پزشکی ممکن است از فلزات مختلف و با ضخامت‌های متفاوت ساخته شوند؛ بنابراین انتخاب دستگاه باید بر اساس قطعه واقعی انجام شود.

برای قطعات ظریف، کنترل حرارت اهمیت بیشتری دارد و برای قطعات ضخیم‌تر، ظرفیت جوشکاری دستگاه باید بررسی شود.

به همین دلیل نمی‌توان صرفاً بر اساس نام «تجهیزات پزشکی» یک مدل را برای تمام کاربردها پیشنهاد کرد.

دندانپزشکی و لابراتوارهای دندانسازی

در لابراتوارهای دندانسازی، قطعات کوچک و حساس زیادی وجود دارد که به اتصال دقیق نیاز دارند.

در این محیط، ایجاد جوش محکم مهم است؛ اما کنترل حرارت و جلوگیری از آسیب به قسمت‌های اطراف نیز اهمیت دارد.

برای همین، در کاربردهای ظریف دندانپزشکی، دستگاه‌هایی که کنترل دقیق فرآیند را در اختیار اپراتور قرار می‌دهند، مزیت بیشتری دارند.

تابلو‌سازی و قطعات فلزی دکوراتیو

در تابلو‌سازی و ساخت قطعات دکوراتیو، ممکن است با ورق‌ها و قطعات فلزی متنوعی سروکار داشته باشید.

اگر بخش قابل‌توجهی از کار شما مربوط به قطعات ضخیم‌تر باشد، ARC 01 می‌تواند انتخاب مناسب‌تری باشد.

اما اگر فعالیت شما بیشتر شامل قطعات کوچک، ظریف و حساس باشد، باید قابلیت‌های SPOT نیز بررسی شود.

دستگاه-جوش-نقطه-ای-ایما--SPOT-2

ضعیف شدن جوش یا سوختن جوش؛ مشکل از دستگاه است یا تنظیمات؟

یکی از مهم‌ترین موضوعاتی که هنگام انتخاب دستگاه جوش نقطه‌ای ایما باید به آن توجه کرد، این است که کیفیت جوش فقط به دستگاه وابسته نیست.

گاهی کاربر با مشکل ضعیف شدن جوش مواجه می‌شود و تصور می‌کند قدرت دستگاه کافی نیست. در حالی که علت می‌تواند تنظیم نامناسب، سطح آلوده قطعه، وضعیت نامناسب الکترود یا انتخاب اشتباه پارامترها باشد.

از طرف دیگر، افزایش بیش از حد قدرت دستگاه برای جبران یک جوش ضعیف می‌تواند باعث سوختن جوش یا آسیب به قطعه شود.

دلایل رایج ضعیف شدن جوش

برخی عوامل رایج عبارت‌اند از:

  • تنظیم نامناسب قدرت
  • زمان ناکافی جوش
  • سطح آلوده یا اکسیدشده
  • تماس نامناسب الکترود
  • انتخاب نامناسب سوزن
  • فشار نامناسب
  • انتخاب نادرست پارامترها برای ضخامت قطعه
  • استفاده از تنظیم یکسان برای فلزات مختلف

بنابراین اگر کیفیت اتصال پایین است، اولین راه‌حل همیشه افزایش قدرت دستگاه نیست.

دلایل سوختن جوش

سوختن جوش نیز ممکن است به دلایل مختلف اتفاق بیفتد.

افزایش بیش از حد انرژی، زمان نامناسب، تمرکز بیش از اندازه حرارت روی یک نقطه یا انتخاب تنظیمات نامتناسب با ضخامت قطعه می‌تواند باعث آسیب به محل جوش شود.

در قطعات بسیار ظریف، این موضوع اهمیت بیشتری دارد.

به همین دلیل دستگاهی که امکان کنترل مناسب پارامترها را فراهم کند، به اپراتور کمک می‌کند فرآیند را دقیق‌تر تنظیم کند.

در نهایت، دستگاه خوب باید در کنار مهارت اپراتور قرار بگیرد. هیچ دستگاهی نمی‌تواند تنظیم نادرست یا آماده‌سازی نامناسب قطعه را به‌طور کامل جبران کند.

چگونه بین دستگاه ARC و SPOT ایما انتخاب کنیم؟

حالا می‌توانیم پاسخ سؤال اصلی مقاله را ساده‌تر کنیم.

اگر هنوز بین ARC یا SPOT مردد هستید، ابتدا نوع کارگاه و قطعاتی را که بیشترین حجم کاری شما را تشکیل می‌دهند مشخص کنید.

ARC 01 ایما را در نظر بگیرید اگر:

  • با قطعات ضخیم‌تر سروکار دارید.
  • دامنه متنوعی از قطعات فلزی را جوش می‌دهید.
  • به ظرفیت جوشکاری تا ۲ میلی‌متر نیاز دارید.
  • در کنار قطعات ظریف، قطعات صنعتی‌تر نیز دارید.
  • در تابلو‌سازی و قطعات دکوراتیو فلزی فعالیت می‌کنید.
  • تعمیرات عینک، تجهیزات پزشکی یا قطعات فلزی متنوع انجام می‌دهید.

ARC 01 طبق مشخصات منتشرشده توسط ایما، برای جوشکاری قطعات فلزی تا ضخامت ۲ میلی‌متر طراحی شده و در کاربردهایی مانند عینک‌سازی، تجهیزات پزشکی، طلا و نقره و تابلو‌سازی قابل استفاده است. (شرکت توسعه پردیس ایما)

SPOT ایما را در نظر بگیرید اگر:

  • بخش اصلی کار شما قطعات بسیار ظریف است.
  • در طلاسازی و نقره‌سازی فعالیت می‌کنید.
  • تعمیرات ظریف انجام می‌دهید.
  • در دندانپزشکی یا لابراتوارهای دندانسازی با قطعات کوچک کار می‌کنید.
  • کنترل دقیق انرژی و حرارت برایتان اهمیت زیادی دارد.
  • تکرارپذیری جوش برای کارگاه شما مهم است.

در چنین کاربردهایی، هدف فقط ایجاد یک اتصال نیست؛ بلکه باید بتوان انرژی را کنترل کرد، حرارت اضافی را کاهش داد و کیفیت جوش را در تعمیرات مشابه تکرار کرد.

یک نکته مهم قبل از خرید

اگر هنوز نمی‌دانید کدام مدل برای شما مناسب‌تر است، انتخاب را فقط بر اساس قیمت، قدرت یا ظاهر دستگاه انجام ندهید.

بهتر است اطلاعات زیر را مشخص کنید:

جنس قطعه + ضخامت قطعه + نوع کاربرد + میزان ظرافت + حجم کار روزانه

با همین پنج مورد می‌توان انتخاب دقیق‌تری بین ARC و SPOT داشت.

جدول انتخاب سریع

نوع فعالیت

گزینه مناسب‌تر برای بررسی

تعمیرات ظریف طلا

SPOT

ساخت و تعمیر نقره

SPOT / ARC بر اساس ضخامت

قطعات بسیار ظریف

SPOT

تعمیر فریم عینک

SPOT / ARC بر اساس نوع قطعه

جوشکاری قطعات ضخیم‌تر

ARC

تجهیزات پزشکی ظریف

SPOT

تجهیزات پزشکی با قطعات ضخیم‌تر

ARC

دندانپزشکی و قطعات کوچک

SPOT

تابلو‌سازی و قطعات فلزی ضخیم‌تر

ARC

کارگاه با قطعات متنوع

ARC و بررسی نیازهای SPOT

انتخاب دستگاه جوش نقطه‌ای مناسب، یک انتخاب عمومی و یکسان برای همه کارگاه‌ها نیست. آنچه ARC و SPOT را از نظر کاربردی متمایز می‌کند، نوع نیاز کارگاه، ضخامت قطعات، میزان ظرافت و سطح کنترلی است که اپراتور برای فرآیند جوش نیاز دارد.

ARC 01 ایما برای کارگاه‌هایی که با قطعات فلزی متنوع‌تر و ضخامت‌های بالاتر سروکار دارند، گزینه‌ای قابل بررسی است و طبق مشخصات ایما تا ضخامت ۲ میلی‌متر را پوشش می‌دهد.

در مقابل، SPOT ایما برای کارگاه‌هایی که تمرکز اصلی آن‌ها روی جوشکاری ظریف و کنترل‌شده است، انتخابی مناسب برای بررسی خواهد بود.

در هر دو حالت، کیفیت نهایی جوش به ترکیبی از دستگاه مناسب، تنظیم صحیح، آماده‌سازی قطعه، الکترود مناسب و مهارت اپراتور وابسته است.

بنابراین اگر با ضعیف شدن جوش یا سوختن جوش مواجه هستید، قبل از تغییر دستگاه، پارامترهای فرآیند و شرایط قطعه را نیز بررسی کنید.

دستگاه جوش نقطه‌ای ایما؛ انتخاب بر اساس نیاز واقعی کارگاه

اگر بین ARC و SPOT ایما مردد هستید، لازم نیست فقط بر اساس مشخصات روی کاغذ تصمیم بگیرید.

مشاوره و خرید دستگاه جوش نقطه ای ایما

اگر برای کارگاه خود به دنبال یک راهکار دقیق برای اتصال قطعات فلزی هستید، انتخاب دستگاه مناسب می‌تواند تأثیر زیادی بر کیفیت و سرعت کار داشته باشد.

کارشناسان ایما می‌توانند با بررسی نوع فعالیت و قطعاتی که با آن‌ها کار می‌کنید، برای انتخاب تجهیزات مناسب راهنمایی‌تان کنند.

برای دریافت مشاوره تخصصی و اطلاع از شرایط خرید دستگاه جوش نقطه ای ایما، با کارشناسان ایما تماس بگیرید.
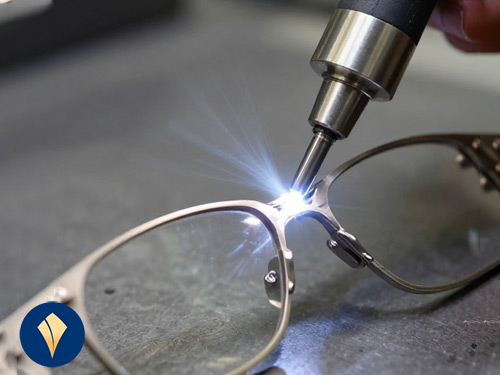
جوشکاری-فریم-فلزی-عینک-با-دستگاه-جوش-نقطه-ای
اخبار شرکت, مقالات آموزشی

جوش نقطه‌ای در صنعت عینک‌سازی؛ راهنمای جوش عینک و تیتانیوم

جوش نقطه‌ای در صنعت عینک‌سازی؛ راهنمای جوش عینک و تیتانیوم

دستگاه جوش نقطه ای یکی از تجهیزات کاربردی برای جوشکاری و تعمیر فریم‌های عینک، به‌ویژه فریم‌های ظریف و تیتانیومی، است. در این روش، اتصال قطعات با کنترل مناسب حرارت انجام می‌شود و می‌توان احتمال آسیب به بخش‌های اطراف محل جوش را کاهش داد. برای تعمیر فریم عینک، علاوه بر استحکام اتصال، عواملی مانند جنس آلیاژ، ضخامت قطعه و تنظیم پارامترهای جوش اهمیت دارند. در این مقاله با کاربرد دستگاه جوش نقطه ای در عینک‌سازی، جوش تیتانیوم، اهمیت گاز آرگون، دلایل ضعیف شدن جوش و سوختن جوش و نکات مهم انتخاب دستگاه مناسب آشنا می‌شویم.

جوش نقطه‌ای در صنعت عینک‌سازی چیست؟

در ساخت و تعمیر فریم عینک، اتصال قطعات کوچک فلزی یکی از بخش‌های حساس کار است. قسمت‌هایی مانند دسته، لولا، پل و سایر اجزای فریم ممکن است بر اثر فشار، ضربه یا استفاده طولانی‌مدت دچار شکستگی شوند.

در چنین شرایطی، انتخاب روش مناسب برای جوش عینک اهمیت زیادی دارد. جوش باید به اندازه کافی مستحکم باشد و در عین حال، حرارت اضافی به قسمت‌های اطراف منتقل نکند.

جوش نقطه‌ای یکی از روش‌های جوشکاری مقاومتی است. در این فرآیند، جریان الکتریکی از محل اتصال عبور می‌کند و در اثر مقاومت الکتریکی، حرارت در ناحیه مشخصی ایجاد می‌شود. فشار الکترود نیز به شکل‌گیری اتصال کمک می‌کند.

کیفیت جوش به عوامل مختلفی مانند جریان، زمان اعمال جریان، فشار الکترود، جنس قطعه، ضخامت فلز و وضعیت سطح بستگی دارد.

به همین دلیل، یک دستگاه جوش نقطه ای مناسب باید امکان کنترل فرآیند را در اختیار اپراتور قرار دهد.

چرا کنترل جوش در تعمیر عینک مهم است؟

فریم عینک معمولاً قطعه‌ای ظریف است. بنابراین یک جوش نامناسب می‌تواند علاوه بر کاهش استحکام اتصال، ظاهر فریم را نیز تحت تأثیر قرار دهد.

در یک تعمیر استاندارد، هدف این است که:

  • اتصال استحکام مناسبی داشته باشد.
  • حرارت اضافی ایجاد نشود.
  • فریم تغییر شکل ندهد.
  • محل جوش تا حد امکان تمیز و کنترل‌شده باشد.
  • قطعه دچار سوختگی یا سوراخ‌شدگی نشود.
  • نتیجه جوش برای تعمیرات مشابه قابل تکرار باشد.

این موارد باعث شده است که جوش نقطه ای عینک به یکی از کاربردهای مهم تجهیزات جوشکاری دقیق تبدیل شود.

چرا جوشکاری فریم عینک به دقت بالایی نیاز دارد؟

در تعمیر فریم عینک، معمولاً با قطعات کوچک، ضخامت‌های کم و محل‌های اتصال محدود روبه‌رو هستیم. بنابراین مقدار حرارت واردشده باید به‌دقت کنترل شود.

اگر انرژی جوش کمتر از مقدار موردنیاز باشد، اتصال به اندازه کافی شکل نمی‌گیرد و ممکن است با ضعیف شدن جوش مواجه شویم.

از طرف دیگر، اگر انرژی بیش از حد باشد، احتمال سوختن، تغییر شکل یا آسیب به سطح قطعه افزایش پیدا می‌کند.

بنابراین می‌توان گفت کیفیت جوش عینک حاصل یک تعادل است:

انرژی کافی برای ایجاد اتصال + کنترل حرارت + تماس مناسب الکترود + آماده‌سازی صحیح سطح

آماده‌سازی سطح قبل از جوش

قبل از جوشکاری، محل اتصال باید تا حد امکان تمیز باشد. وجود چربی، آلودگی، اکسید یا پوشش‌های ناخواسته می‌تواند شرایط تماس الکتریکی را تغییر دهد.

به همین دلیل، پیش از استفاده از دستگاه جوش نقطه ای بهتر است محل شکستگی بررسی و تمیز شود.

سپس قطعات باید در موقعیت صحیح قرار بگیرند و تماس الکترود با محل موردنظر بررسی شود.

برای کارگاه‌هایی که تعداد زیادی تعمیر مشابه انجام می‌دهند، ثبت تنظیمات مناسب برای هر نوع قطعه نیز می‌تواند به افزایش تکرارپذیری کمک کند.

جوش تیتانیوم در فریم عینک چه ویژگی‌هایی دارد؟

تیتانیوم و آلیاژهای آن در برخی فریم‌های عینک استفاده می‌شوند. وزن پایین و ویژگی‌های مکانیکی مناسب از دلایل توجه به این فلز در صنعت عینک‌سازی است.

با این حال، جوش تیتانیوم نیازمند توجه بیشتری به شرایط فرآیند است.

تیتانیوم در دماهای بالا نسبت به اکسیژن و آلودگی‌های محیط حساس است. بنابراین در فرآیندهایی که ناحیه‌ای از فلز تا دمای بالا گرم یا ذوب می‌شود، محافظت مناسب اهمیت زیادی دارد.

البته تمام روش‌های جوشکاری تیتانیوم شرایط یکسانی ندارند.

برای مثال، جوشکاری تیتانیوم با روش‌هایی مانند TIG، لیزر و جوش مقاومتی نقطه‌ای از نظر نحوه ایجاد اتصال و نیازهای فرآیند با یکدیگر متفاوت هستند.

در نتیجه، نمی‌توان برای تمام فریم‌های تیتانیومی یک تنظیم ثابت در نظر گرفت. نوع آلیاژ، ضخامت، شکل اتصال و روش جوشکاری باید در کنار یکدیگر بررسی شوند.

اهمیت گاز آرگون برای جوش تیتانیوم

یکی از نکات مهم در جوشکاری تیتانیوم، محافظت از ناحیه داغ جوش در برابر اکسیژن است.

هنگامی که تیتانیوم در دمای بالا قرار می‌گیرد، احتمال واکنش آن با اکسیژن افزایش پیدا می‌کند. به همین دلیل، در فرآیندهای جوشکاری ذوبی مانند TIG و برخی کاربردهای لیزری، گاز آرگون برای ایجاد محیط محافظ اهمیت زیادی دارد.

آرگون یک گاز بی‌اثر است و با کاهش تماس ناحیه داغ جوش با اکسیژن و آلودگی‌های محیط، به حفظ کیفیت فرآیند کمک می‌کند.

اگر حفاظت گازی مناسب نباشد، ممکن است مشکلاتی مانند تغییر رنگ، اکسیدشدگی و کاهش کیفیت اتصال ایجاد شود.

آیا برای هر جوش تیتانیوم آرگون لازم است؟

خیر.

این نکته اهمیت زیادی دارد. استفاده از آرگون به روش جوشکاری و طراحی دستگاه بستگی دارد.

در روش‌های ذوبی مانند TIG، محافظت گازی بخش مهمی از فرآیند است. اما در جوش نقطه‌ای مقاومتی شرایط متفاوت است و اتصال از طریق عبور جریان و ایجاد حرارت در محل تماس شکل می‌گیرد.

بنابراین نمی‌توان گفت هر قطعه تیتانیومی که قرار است جوش داده شود، الزاماً به آرگون نیاز دارد.

در دستگاه‌هایی که امکان استفاده از گاز آرگون برای کاربردهای موردنیاز را فراهم می‌کنند، این قابلیت می‌تواند برای برخی فرآیندهای جوشکاری ظریف یک مزیت محسوب شود.

در نهایت، نوع جوش، جنس قطعه و دستورالعمل سازنده دستگاه تعیین می‌کنند که آرگون چه زمانی و چگونه مورد استفاده قرار گیرد.

دلایل ضعیف شدن جوش عینک چیست؟

یکی از مشکلات رایج در تعمیر فریم، ایجاد اتصالی است که در ظاهر جوش شده اما استحکام کافی ندارد.

ضعیف شدن جوش می‌تواند دلایل مختلفی داشته باشد.

انرژی ناکافی

اگر انرژی واردشده برای ایجاد اتصال کافی نباشد، ناحیه جوش استحکام لازم را به دست نمی‌آورد.

زمان نامناسب

زمان اعمال جریان نیز اهمیت دارد. زمان بسیار کوتاه ممکن است انرژی کافی ایجاد نکند. در مقابل، زمان بیش از اندازه می‌تواند حرارت اضافی ایجاد کند.

فشار نامناسب الکترود

فشار الکترود روی شرایط تماس قطعات اثر می‌گذارد. اگر فشار مناسب نباشد، فرآیند جوش می‌تواند ناپایدار شود.

آلودگی سطح

چربی و اکسید روی سطح می‌توانند شرایط تماس را تغییر دهند. بنابراین آماده‌سازی سطح پیش از جوش اهمیت زیادی دارد.

تنظیم نادرست نسبت به جنس قطعه

یک تنظیم مشخص لزوماً برای تمام فریم‌ها مناسب نیست.

برای مثال، جوش تیتانیوم ممکن است به شرایط متفاوتی نسبت به جوش آلیاژهای دیگر نیاز داشته باشد. ضخامت قطعه نیز در انتخاب پارامترها تأثیر دارد.

جوشکاری-دقیق-فریم-عینک-با-دستگاه-جوش-نقطه-ای

علت سوختن جوش عینک چیست؟

در مقابل ضعیف شدن جوش، یکی دیگر از مشکلات مهم سوختن جوش است.

سوختن جوش معمولاً زمانی اتفاق می‌افتد که انرژی یا حرارت واردشده بیشتر از نیاز قطعه باشد.

در فریم‌های ظریف، این مشکل می‌تواند باعث ایجاد:

  • تغییر رنگ
  • سوختگی سطح
  • تغییر شکل
  • ایجاد حفره یا سوراخ
  • پاشش فلز
  • آسیب به بخش‌های اطراف

شود.

به همین دلیل، هدف از جوشکاری قطعات ظریف استفاده از بیشترین انرژی نیست؛ بلکه باید کمترین انرژی مؤثر برای ایجاد اتصال مناسب انتخاب شود.

اینجاست که کنترل دقیق پارامترهای دستگاه جوش نقطه ای اهمیت پیدا می‌کند

پارامترهای مؤثر بر کیفیت جوش نقطه‌ای عینک

برای رسیدن به یک جوش با کیفیت، چند عامل باید هم‌زمان بررسی شوند.

جریان و انرژی جوش

جریان یکی از عوامل اصلی ایجاد حرارت در محل اتصال است. افزایش بیش از حد جریان می‌تواند باعث حرارت اضافی شود. جریان ناکافی نیز ممکن است باعث ایجاد اتصال ضعیف شود.

زمان جوش

زمان اعمال جریان در میزان حرارت ورودی نقش دارد. بنابراین باید متناسب با جنس و ضخامت قطعه تنظیم شود.

فشار الکترود

فشار مناسب باعث ایجاد شرایط تماس بهتر میان قطعات می‌شود. فشار نامناسب می‌تواند کیفیت اتصال را کاهش دهد.

وضعیت الکترود

نوک الکترود باید تمیز و در شرایط مناسب باشد. آلودگی یا فرسودگی الکترود می‌تواند روی کیفیت و تکرارپذیری جوش اثر بگذارد.

جنس و ضخامت قطعه

مهم است که تنظیمات بر اساس قطعه واقعی انتخاب شوند.

برای مثال، یک فریم تیتانیومی نازک را نمی‌توان الزاماً با همان تنظیمی جوش داد که برای یک قطعه ضخیم‌تر یا آلیاژ متفاوت استفاده می‌شود.

بنابراین بهترین روش، انجام تست روی نمونه مشابه و سپس ثبت تنظیمات مناسب برای تعمیرات مشابه است.

دستگاه جوش نقطه ای ARC ایما برای جوشکاری عینک

برای کارگاه‌های عینک‌سازی، انتخاب دستگاه جوش نقطه ای باید بر اساس نوع تعمیرات و جنس قطعات انجام شود.

تعمیرکار ممکن است با فریم‌های تیتانیومی، استیل و سایر آلیاژها سروکار داشته باشد. بنابراین امکان کنترل فرآیند اهمیت زیادی دارد.

دستگاه جوش نقطه ای ARC ایما برای کاربردهای جوشکاری دقیق و قطعات ظریف طراحی شده است و می‌تواند در کارگاه‌هایی که با تعمیر عینک و سایر قطعات فلزی حساس سروکار دارند، مورد استفاده قرار گیرد.

در انتخاب دستگاه برای چنین کاربردهایی، ویژگی‌هایی مانند موارد زیر اهمیت دارند:

  • کنترل دیجیتال فرآیند
  • امکان تنظیم پارامترهای جوش
  • کنترل بهتر انرژی ورودی
  • قابلیت کار با قطعات ظریف
  • نمایش اطلاعات فرآیند
  • پدال دیجیتال
  • امکان استفاده از آرگون در کاربردهای موردنیاز
  • قابلیت‌های پالسی متناسب با فرآیند دستگاه

مزیت کنترل دیجیتال این است که اپراتور می‌تواند تنظیمات را متناسب با قطعه تغییر دهد و برای تعمیرات مشابه، فرآیندی تکرارپذیر ایجاد کند.

این موضوع برای کارگاهی که روزانه چندین فریم عینک را تعمیر می‌کند، اهمیت زیادی دارد.

جوش نقطه‌ای یا جوش لیزر؛ کدام برای عینک مناسب‌تر است؟

جوش نقطه‌ای و جوش لیزر هر دو در جوشکاری دقیق کاربرد دارند، اما فرآیند آنها متفاوت است.

جوش لیزر امکان تمرکز انرژی در یک ناحیه بسیار کوچک را فراهم می‌کند و در برخی کاربردهای تخصصی تعمیر فریم مورد استفاده قرار می‌گیرد.

در مقابل، جوش نقطه‌ای برای ایجاد اتصال مقاومتی نقطه‌ای می‌تواند راهکاری سریع و کنترل‌پذیر باشد.

انتخاب روش مناسب به عواملی مانند:

  • جنس فریم
  • ضخامت قطعه
  • نوع شکستگی
  • شکل محل اتصال
  • میزان ظرافت موردنیاز
  • حجم تعمیرات
  • بودجه کارگاه

بستگی دارد.

بنابراین نمی‌توان به‌صورت کلی گفت جوش لیزر همیشه بهتر از دستگاه جوش نقطه ای است یا برعکس، روش مناسب باید با نیاز واقعی کارگاه انتخاب شود.

کاربرد دستگاه جوش نقطه ای در سایر صنایع

کاربرد دستگاه جوش نقطه ای به صنعت عینک محدود نمی‌شود.

طلا و نقره

در کارگاه‌های طلاسازی و نقره‌سازی، تعمیر قطعات ظریف و ایجاد اتصال موضعی نیازمند کنترل دقیق انرژی و حرارت است.

تجهیزات پزشکی

در برخی قطعات تجهیزات پزشکی، کیفیت اتصال و کنترل حرارت اهمیت زیادی دارد. نوع روش جوشکاری باید با توجه به جنس و مشخصات قطعه انتخاب شود.

دندانپزشکی

در بعضی قطعات و آلیاژهای مرتبط با حوزه دندانپزشکی، جوشکاری دقیق می‌تواند در تعمیر یا ساخت مورد استفاده قرار گیرد.

تابلو‌سازی

در تابلو‌سازی و ساخت قطعات فلزی ظریف نیز گاهی به اتصالات تمیز و کنترل‌شده نیاز است.

بنابراین دستگاه جوش نقطه ای ایما می‌تواند برای طیف مختلفی از کارگاه‌هایی که با قطعات فلزی ظریف کار می‌کنند، مورد بررسی قرار گیرد.

هنگام خرید دستگاه جوش نقطه ای به چه نکاتی توجه کنیم؟

قبل از خرید، ابتدا نیاز واقعی کارگاه را مشخص کنید.

جنس قطعات

بررسی کنید بیشتر با تیتانیوم، استیل، طلا، نقره یا سایر آلیاژها کار می‌کنید.

ضخامت قطعات

محدوده ضخامت قطعاتی که بیشتر جوش می‌دهید، باید با توانایی‌های دستگاه هماهنگ باشد.

کنترل پارامترها

برای جوشکاری قطعات ظریف، امکان تنظیم دقیق پارامترها اهمیت زیادی دارد.

تکرارپذیری

اگر حجم تعمیرات بالا است، دستگاه باید امکان ایجاد فرآیند پایدار و تکرارپذیر را فراهم کند.

آموزش و پشتیبانی

خرید دستگاه تنها بخشی از مسیر است. آموزش صحیح اپراتور و دسترسی به پشتیبانی فنی نیز می‌تواند در رسیدن به نتیجه بهتر نقش داشته باشد.


دستگاه-جوش-نقطه-ای-ایما--ARC-01

در جوش عینک، ایجاد یک اتصال محکم تنها هدف نیست. جوش باید علاوه بر استحکام مناسب، حرارت کنترل‌شده‌ای داشته باشد و تا حد امکان به ظاهر و ساختار فریم آسیب نزند.

در جوش تیتانیوم نیز توجه به شرایط فرآیند اهمیت بیشتری پیدا می‌کند. در روش‌هایی که نیاز به محافظت گازی دارند، آرگون با کاهش تماس ناحیه داغ با اکسیژن می‌تواند به حفظ کیفیت جوش کمک کند.

از طرف دیگر، در جوش نقطه‌ای مقاومتی، عواملی مانند جریان، زمان، فشار الکترود، وضعیت سطح، جنس و ضخامت قطعه در نتیجه نهایی تأثیر دارند.

بنابراین انتخاب دستگاه جوش نقطه ای مناسب باید بر اساس نیاز واقعی کارگاه انجام شود، نه صرفاً قیمت یا توان دستگاه.

دستگاه جوش نقطه ای ایما را برای کارگاه خود بررسی کنید

اگر در کارگاه خود با تعمیر فریم عینک، جوش تیتانیوم، قطعات طلا و نقره، تجهیزات پزشکی یا دندانپزشکی سروکار دارید، انتخاب تجهیزات مناسب می‌تواند کیفیت و تکرارپذیری فرآیند جوشکاری را افزایش دهد.

برای آشنایی بیشتر با دستگاه جوش نقطه ای ARC ایما و بررسی اینکه این دستگاه برای نوع فعالیت شما مناسب است یا خیر، با کارشناسان شرکت توسعه پردیس ایما در ارتباط باشید.

شرکت توسعه پردیس ایما؛ تولیدکننده دستگاه‌های جوش نقطه‌ای و تجهیزات مدرن آبکاری برای صنایع طلا و جواهر، نقره، عینک‌سازی، تجهیزات پزشکی و دندانپزشکی.