دستگاه-جوش-نقطه-ای-ایما
اخبار شرکت, مقالات آموزشی

ARC یا SPOT ؟ راهنمای انتخاب دستگاه جوش نقطه‌ای ایما برای صنایع مختلف

ARC یا SPOT ؟ راهنمای انتخاب دستگاه جوش نقطه‌ای ایما برای صنایع مختلف

انتخاب دستگاه جوش نقطه‌ای مناسب، یکی از تصمیم‌های مهم برای کارگاه‌هایی است که با قطعات ظریف یا حساس فلزی سروکار دارند. اما سؤال اصلی این است: ARC بهتر است یا SPOT؟ پاسخ به این سؤال به نوع کار، ضخامت قطعه، جنس فلز، میزان ظرافت جوش و کنترل موردنیاز بستگی دارد. در این راهنما تفاوت کاربردی ARC و SPOT ایما را بررسی می‌کنیم و توضیح می‌دهیم برای طلاسازی، نقره‌سازی، عینک‌سازی، تجهیزات پزشکی، دندانپزشکی و تابلو‌سازی، چه عواملی باید هنگام انتخاب دستگاه جوش در نظر گرفته شوند.

ARC یا SPOT ؟ تفاوت را از نوع کار شروع کنیم

اولین نکته‌ای که باید در انتخاب دستگاه جوش نقطه‌ای در نظر گرفت، این است که هیچ دستگاهی برای تمام کارگاه‌ها بهترین انتخاب نیست.

نوع قطعه، ضخامت فلز و میزان دقت موردنیاز مشخص می‌کند که کدام دستگاه برای شما کاربردی‌تر است.

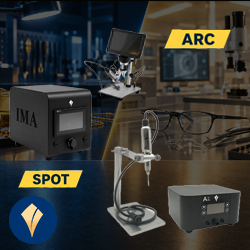
در خانواده دستگاه‌های جوش ایما، مدل‌های ARC 01 و SPOT 2 با هدف پاسخ‌گویی به نیازهای متفاوت کارگاهی ارائه شده‌اند. ARC 01 در سایت ایما برای جوشکاری قطعات فلزی تا ضخامت ۲ میلی‌متر معرفی شده و در صنایعی مانند عینک‌سازی، تجهیزات پزشکی، طلا و نقره، تابلو‌سازی و قطعات فلزی کاربرد دارد.

در مقابل، خانواده SPOT بیشتر برای کاربردهایی مورد توجه قرار می‌گیرد که کنترل دقیق فرآیند، ظرافت و تمرکز انرژی روی محل جوش اهمیت بیشتری دارد. SPOT 2 نیز در سبد محصولات فعلی ایما قرار دارد و برای کاربردهای تخصصی جوشکاری قطعات ظریف طراحی شده است

بنابراین به جای اینکه بپرسیم:

ARC بهتر است یا SPOT؟

بهتر است بپرسیم:

برای نوع کاری که من انجام می‌دهم، ARC مناسب‌تر است یا SPOT؟

ARC برای چه نوع کارگاهی مناسب‌تر است؟

اگر کارگاه شما با قطعات فلزی ضخیم‌تر یا طیف متنوعی از قطعات سروکار دارد، ARC 01 می‌تواند گزینه مناسبی باشد.

طبق مشخصات منتشرشده در سایت ایما، ARC 01 قابلیت جوشکاری قطعات فلزی تا ضخامت ۲ میلی‌متر را دارد و امکان کار با فلزات و آلیاژهای مختلف را فراهم می‌کند. همچنین استفاده از سوزن‌های جوش ۰٫۶، ۰٫۸ و ۱ میلی‌متر برای این دستگاه در نظر گرفته شده است.

این ویژگی باعث می‌شود ARC برای کارگاه‌هایی که علاوه بر ظرافت، به قدرت و دامنه کاری بیشتر نیاز دارند، انتخاب قابل‌توجهی باشد.

SPOT برای چه نوع کاری مناسب‌تر است؟

در مقابل، زمانی که بخش اصلی فعالیت شما روی جوش‌های ظریف، قطعات کوچک و کنترل دقیق انرژی متمرکز است، دستگاه‌های SPOT اهمیت بیشتری پیدا می‌کنند.

در چنین کارهایی، قدرت بالاتر لزوماً به معنی نتیجه بهتر نیست. اگر انرژی بیش از نیاز قطعه باشد، احتمال تغییر شکل، سوختن یا آسیب حرارتی افزایش پیدا می‌کند.

به همین دلیل در کارگاه‌هایی مانند طلاسازی، نقره‌سازی، تعمیرات ظریف عینک و برخی کاربردهای پزشکی و دندانپزشکی، کنترل فرآیند جوش اهمیت زیادی دارد.

ضخامت، حرارت و تنظیمات جوش؛ مهم‌ترین معیار انتخاب

یکی از رایج‌ترین اشتباهات هنگام خرید دستگاه جوش نقطه‌ای این است که فقط به قدرت دستگاه توجه کنیم.

قدرت بالا زمانی مفید است که با نوع قطعه و ضخامت آن هماهنگ باشد. در غیر این صورت، افزایش انرژی می‌تواند نتیجه معکوس داشته باشد.

برای مثال، اگر انرژی جوش کمتر از مقدار موردنیاز باشد، اتصال ممکن است استحکام کافی نداشته باشد و به مرور با مشکل ضعیف شدن جوش مواجه شوید.

از طرف دیگر، اگر انرژی بیش از حد باشد، احتمال ایجاد حرارت اضافی، تغییر رنگ، تغییر شکل یا حتی سوختن جوش افزایش پیدا می‌کند.

به همین دلیل، یک دستگاه حرفه‌ای باید امکان کنترل مناسب فرآیند را در اختیار اپراتور قرار دهد.

چرا تنظیم قدرت جوش مهم است؟

قدرت جوش باید متناسب با جنس و ضخامت قطعه انتخاب شود.

برای یک قطعه بسیار ظریف، همان تنظیمی که برای یک قطعه ضخیم‌تر استفاده می‌شود، نتیجه یکسانی ایجاد نمی‌کند.

در نتیجه، اپراتور باید بتواند انرژی واردشده به محل جوش را کنترل کند.

زمان جوش چه تأثیری دارد؟

زمان اعمال انرژی نیز در نتیجه نهایی تأثیرگذار است.

افزایش بی‌دلیل زمان جوش می‌تواند حرارت بیشتری به قطعه وارد کند، در حالی که زمان ناکافی ممکن است باعث ایجاد اتصال ضعیف شود.

به همین دلیل، در کارگاه‌های حرفه‌ای معمولاً یک تنظیم ثابت برای تمام قطعات وجود ندارد و پارامترها بر اساس جنس، ضخامت و نوع اتصال انتخاب می‌شوند.

نقش الکترود و سوزن تنگستن

الکترود نیز یکی از اجزای مهم فرآیند جوش است.

قطر و وضعیت سوزن، محل تمرکز انرژی و شرایط تماس با قطعه می‌تواند بر نتیجه جوش تأثیر بگذارد.

در ARC 01 ایما امکان استفاده از سوزن‌های جوش ۰٫۶، ۰٫۸ و ۱ میلی‌متر در نظر گرفته شده است.

بنابراین انتخاب دستگاه مناسب تنها به خود دستگاه محدود نمی‌شود؛ بلکه باید الکترود، شرایط سطح قطعه، تنظیمات و روش کار اپراتور نیز در نظر گرفته شوند.

آرگون؛ چه زمانی اهمیت بیشتری دارد؟

در برخی فرآیندهای جوشکاری، استفاده از آرگون برای محافظت از ناحیه داغ جوش اهمیت دارد.

این موضوع به‌خصوص در جوشکاری برخی فلزات و آلیاژهای حساس اهمیت بیشتری پیدا می‌کند. آرگون با کاهش تماس ناحیه داغ با اکسیژن می‌تواند به حفظ کیفیت محل جوش کمک کند.

در SPOT 2 ایما نیز امکان کنترل آرگون در فرآیند جوشکاری در نظر گرفته شده است.

نکته مهم این است که آرگون به‌تنهایی کیفیت جوش را تضمین نمی‌کند. جنس قطعه، ضخامت، تنظیمات دستگاه، وضعیت سطح و روش اجرای جوش همگی در نتیجه نهایی نقش دارند.
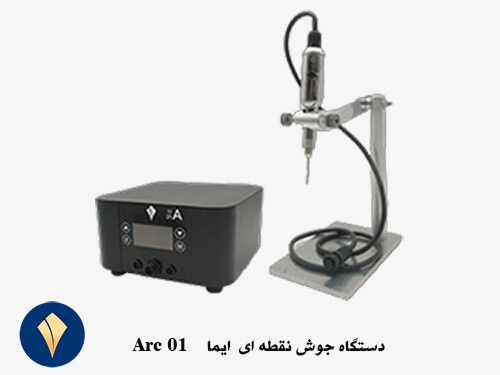
دستگاه-جوش-نقطه-ای-ایما--ARC-01

ARC یا SPOT برای طلا، نقره، عینک، پزشکی و دندانپزشکی؟

انتخاب دستگاه زمانی ساده‌تر می‌شود که نیاز هر صنعت را جداگانه بررسی کنیم.

طلاسازی و تعمیرات طلا

در طلاسازی، بسیاری از قطعات کوچک و ظریف هستند و محل جوش باید با دقت بالا کنترل شود.

در تعمیرات طلا نیز ممکن است لازم باشد تنها یک نقطه مشخص از قطعه ترمیم شود، بدون اینکه حرارت اضافی به بخش‌های اطراف منتقل شود.

برای این نوع کاربردها، کنترل انرژی و دقت فرآیند اهمیت زیادی دارد.

SPOT ایما می‌تواند برای کارگاه‌هایی که تمرکز اصلی آن‌ها روی جوش‌های ظریف و کنترل‌شده است، گزینه مناسبی باشد.

در مقابل، اگر کارگاه علاوه بر تعمیرات ظریف با قطعات ضخیم‌تر نیز سروکار دارد، ARC 01 به دلیل ظرفیت جوشکاری تا ۲ میلی‌متر می‌تواند انتخاب کاربردی‌تری باشد.

نقره‌سازی

نقره نیز مانند طلا در بسیاری از کاربردها به جوش دقیق نیاز دارد.

در ساخت و تعمیر قطعات نقره، ظاهر محل اتصال، استحکام و کنترل حرارت اهمیت زیادی دارند.

اگر هدف کارگاه انجام جوش‌های ظریف روی قطعات کوچک است، انتخاب دستگاهی با کنترل مناسب انرژی اهمیت بیشتری پیدا می‌کند.

بنابراین در این حوزه نیز باید بین ARC و SPOT بر اساس ضخامت واقعی قطعات و نوع تعمیرات تصمیم گرفت.

عینک‌سازی و تعمیر عینک

در تعمیر عینک، انتخاب دستگاه جوش مناسب اهمیت ویژه‌ای دارد؛ زیرا فریم‌ها معمولاً ظریف هستند و در بسیاری از موارد، ظاهر محل تعمیر نیز برای مشتری اهمیت دارد.

فریم‌های استیل، تیتانیوم و سایر آلیاژها ممکن است نیازهای متفاوتی داشته باشند.

در این شرایط، دستگاه باید امکان کنترل مناسب فرآیند را فراهم کند تا انرژی بیش از نیاز به قطعه وارد نشود.

ARC 01 ایما در سایت برای کاربردهای عینک‌سازی و جوشکاری فلزات مختلف معرفی شده است

از طرف دیگر، برای کارگاه‌هایی که تمرکز بیشتری روی قطعات بسیار ظریف دارند، بررسی SPOT نیز منطقی است.

تجهیزات پزشکی

در ساخت و تعمیر تجهیزات پزشکی، کیفیت اتصال و تکرارپذیری فرآیند اهمیت زیادی دارد.

قطعات پزشکی ممکن است از فلزات مختلف و با ضخامت‌های متفاوت ساخته شوند؛ بنابراین انتخاب دستگاه باید بر اساس قطعه واقعی انجام شود.

برای قطعات ظریف، کنترل حرارت اهمیت بیشتری دارد و برای قطعات ضخیم‌تر، ظرفیت جوشکاری دستگاه باید بررسی شود.

به همین دلیل نمی‌توان صرفاً بر اساس نام «تجهیزات پزشکی» یک مدل را برای تمام کاربردها پیشنهاد کرد.

دندانپزشکی و لابراتوارهای دندانسازی

در لابراتوارهای دندانسازی، قطعات کوچک و حساس زیادی وجود دارد که به اتصال دقیق نیاز دارند.

در این محیط، ایجاد جوش محکم مهم است؛ اما کنترل حرارت و جلوگیری از آسیب به قسمت‌های اطراف نیز اهمیت دارد.

برای همین، در کاربردهای ظریف دندانپزشکی، دستگاه‌هایی که کنترل دقیق فرآیند را در اختیار اپراتور قرار می‌دهند، مزیت بیشتری دارند.

تابلو‌سازی و قطعات فلزی دکوراتیو

در تابلو‌سازی و ساخت قطعات دکوراتیو، ممکن است با ورق‌ها و قطعات فلزی متنوعی سروکار داشته باشید.

اگر بخش قابل‌توجهی از کار شما مربوط به قطعات ضخیم‌تر باشد، ARC 01 می‌تواند انتخاب مناسب‌تری باشد.

اما اگر فعالیت شما بیشتر شامل قطعات کوچک، ظریف و حساس باشد، باید قابلیت‌های SPOT نیز بررسی شود.

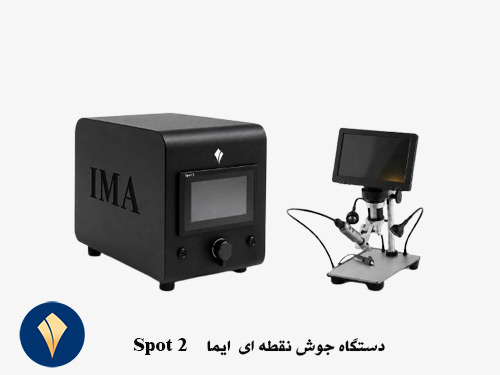
دستگاه-جوش-نقطه-ای-ایما--SPOT-2

ضعیف شدن جوش یا سوختن جوش؛ مشکل از دستگاه است یا تنظیمات؟

یکی از مهم‌ترین موضوعاتی که هنگام انتخاب دستگاه جوش نقطه‌ای ایما باید به آن توجه کرد، این است که کیفیت جوش فقط به دستگاه وابسته نیست.

گاهی کاربر با مشکل ضعیف شدن جوش مواجه می‌شود و تصور می‌کند قدرت دستگاه کافی نیست. در حالی که علت می‌تواند تنظیم نامناسب، سطح آلوده قطعه، وضعیت نامناسب الکترود یا انتخاب اشتباه پارامترها باشد.

از طرف دیگر، افزایش بیش از حد قدرت دستگاه برای جبران یک جوش ضعیف می‌تواند باعث سوختن جوش یا آسیب به قطعه شود.

دلایل رایج ضعیف شدن جوش

برخی عوامل رایج عبارت‌اند از:

  • تنظیم نامناسب قدرت
  • زمان ناکافی جوش
  • سطح آلوده یا اکسیدشده
  • تماس نامناسب الکترود
  • انتخاب نامناسب سوزن
  • فشار نامناسب
  • انتخاب نادرست پارامترها برای ضخامت قطعه
  • استفاده از تنظیم یکسان برای فلزات مختلف

بنابراین اگر کیفیت اتصال پایین است، اولین راه‌حل همیشه افزایش قدرت دستگاه نیست.

دلایل سوختن جوش

سوختن جوش نیز ممکن است به دلایل مختلف اتفاق بیفتد.

افزایش بیش از حد انرژی، زمان نامناسب، تمرکز بیش از اندازه حرارت روی یک نقطه یا انتخاب تنظیمات نامتناسب با ضخامت قطعه می‌تواند باعث آسیب به محل جوش شود.

در قطعات بسیار ظریف، این موضوع اهمیت بیشتری دارد.

به همین دلیل دستگاهی که امکان کنترل مناسب پارامترها را فراهم کند، به اپراتور کمک می‌کند فرآیند را دقیق‌تر تنظیم کند.

در نهایت، دستگاه خوب باید در کنار مهارت اپراتور قرار بگیرد. هیچ دستگاهی نمی‌تواند تنظیم نادرست یا آماده‌سازی نامناسب قطعه را به‌طور کامل جبران کند.

چگونه بین دستگاه ARC و SPOT ایما انتخاب کنیم؟

حالا می‌توانیم پاسخ سؤال اصلی مقاله را ساده‌تر کنیم.

اگر هنوز بین ARC یا SPOT مردد هستید، ابتدا نوع کارگاه و قطعاتی را که بیشترین حجم کاری شما را تشکیل می‌دهند مشخص کنید.

ARC 01 ایما را در نظر بگیرید اگر:

  • با قطعات ضخیم‌تر سروکار دارید.
  • دامنه متنوعی از قطعات فلزی را جوش می‌دهید.
  • به ظرفیت جوشکاری تا ۲ میلی‌متر نیاز دارید.
  • در کنار قطعات ظریف، قطعات صنعتی‌تر نیز دارید.
  • در تابلو‌سازی و قطعات دکوراتیو فلزی فعالیت می‌کنید.
  • تعمیرات عینک، تجهیزات پزشکی یا قطعات فلزی متنوع انجام می‌دهید.

ARC 01 طبق مشخصات منتشرشده توسط ایما، برای جوشکاری قطعات فلزی تا ضخامت ۲ میلی‌متر طراحی شده و در کاربردهایی مانند عینک‌سازی، تجهیزات پزشکی، طلا و نقره و تابلو‌سازی قابل استفاده است. (شرکت توسعه پردیس ایما)

SPOT ایما را در نظر بگیرید اگر:

  • بخش اصلی کار شما قطعات بسیار ظریف است.
  • در طلاسازی و نقره‌سازی فعالیت می‌کنید.
  • تعمیرات ظریف انجام می‌دهید.
  • در دندانپزشکی یا لابراتوارهای دندانسازی با قطعات کوچک کار می‌کنید.
  • کنترل دقیق انرژی و حرارت برایتان اهمیت زیادی دارد.
  • تکرارپذیری جوش برای کارگاه شما مهم است.

در چنین کاربردهایی، هدف فقط ایجاد یک اتصال نیست؛ بلکه باید بتوان انرژی را کنترل کرد، حرارت اضافی را کاهش داد و کیفیت جوش را در تعمیرات مشابه تکرار کرد.

یک نکته مهم قبل از خرید

اگر هنوز نمی‌دانید کدام مدل برای شما مناسب‌تر است، انتخاب را فقط بر اساس قیمت، قدرت یا ظاهر دستگاه انجام ندهید.

بهتر است اطلاعات زیر را مشخص کنید:

جنس قطعه + ضخامت قطعه + نوع کاربرد + میزان ظرافت + حجم کار روزانه

با همین پنج مورد می‌توان انتخاب دقیق‌تری بین ARC و SPOT داشت.

جدول انتخاب سریع

نوع فعالیت

گزینه مناسب‌تر برای بررسی

تعمیرات ظریف طلا

SPOT

ساخت و تعمیر نقره

SPOT / ARC بر اساس ضخامت

قطعات بسیار ظریف

SPOT

تعمیر فریم عینک

SPOT / ARC بر اساس نوع قطعه

جوشکاری قطعات ضخیم‌تر

ARC

تجهیزات پزشکی ظریف

SPOT

تجهیزات پزشکی با قطعات ضخیم‌تر

ARC

دندانپزشکی و قطعات کوچک

SPOT

تابلو‌سازی و قطعات فلزی ضخیم‌تر

ARC

کارگاه با قطعات متنوع

ARC و بررسی نیازهای SPOT

انتخاب دستگاه جوش نقطه‌ای مناسب، یک انتخاب عمومی و یکسان برای همه کارگاه‌ها نیست. آنچه ARC و SPOT را از نظر کاربردی متمایز می‌کند، نوع نیاز کارگاه، ضخامت قطعات، میزان ظرافت و سطح کنترلی است که اپراتور برای فرآیند جوش نیاز دارد.

ARC 01 ایما برای کارگاه‌هایی که با قطعات فلزی متنوع‌تر و ضخامت‌های بالاتر سروکار دارند، گزینه‌ای قابل بررسی است و طبق مشخصات ایما تا ضخامت ۲ میلی‌متر را پوشش می‌دهد.

در مقابل، SPOT ایما برای کارگاه‌هایی که تمرکز اصلی آن‌ها روی جوشکاری ظریف و کنترل‌شده است، انتخابی مناسب برای بررسی خواهد بود.

در هر دو حالت، کیفیت نهایی جوش به ترکیبی از دستگاه مناسب، تنظیم صحیح، آماده‌سازی قطعه، الکترود مناسب و مهارت اپراتور وابسته است.

بنابراین اگر با ضعیف شدن جوش یا سوختن جوش مواجه هستید، قبل از تغییر دستگاه، پارامترهای فرآیند و شرایط قطعه را نیز بررسی کنید.

دستگاه جوش نقطه‌ای ایما؛ انتخاب بر اساس نیاز واقعی کارگاه

اگر بین ARC و SPOT ایما مردد هستید، لازم نیست فقط بر اساس مشخصات روی کاغذ تصمیم بگیرید.

مشاوره و خرید دستگاه جوش نقطه ای ایما

اگر برای کارگاه خود به دنبال یک راهکار دقیق برای اتصال قطعات فلزی هستید، انتخاب دستگاه مناسب می‌تواند تأثیر زیادی بر کیفیت و سرعت کار داشته باشد.

کارشناسان ایما می‌توانند با بررسی نوع فعالیت و قطعاتی که با آن‌ها کار می‌کنید، برای انتخاب تجهیزات مناسب راهنمایی‌تان کنند.

برای دریافت مشاوره تخصصی و اطلاع از شرایط خرید دستگاه جوش نقطه ای ایما، با کارشناسان ایما تماس بگیرید.
رونمایی-ترانس-هوشمند-آبکاری-ماژیکی--ایما-در-نمایشگاه-طلا-و-جواهر-اصفهان-1405
اخبار شرکت, اخبار نمایشگاه

حضور ایما در نمایشگاه طلا و جواهر اصفهان ۱۴۰۵، رونمایی از ترانس هوشمند آبکاری PEN

حضور ایما در نمایشگاه طلا و جواهر اصفهان ۱۴۰۵؛ رونمایی از ترانس هوشمند آبکاری PEN

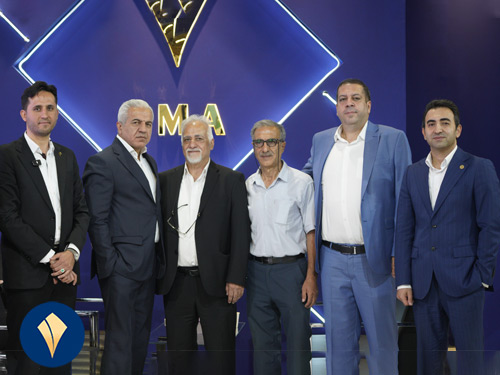
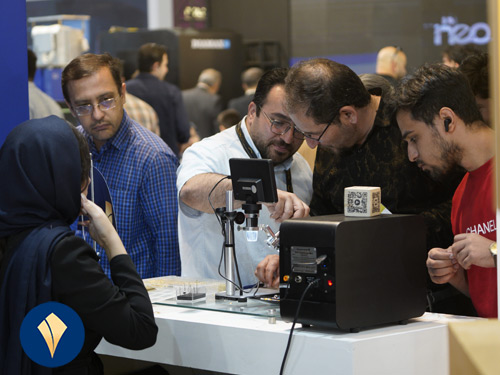
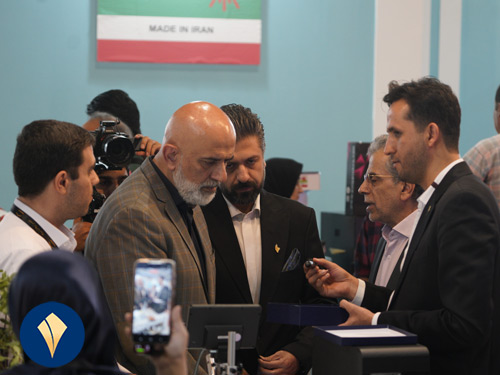
نمایشگاه طلا، جواهر، نقره، ساعت و صنایع وابسته اصفهان ۱۴۰۵، فرصتی برای گردهمایی فعالان صنعت، معرفی فناوری‌های جدید و آشنایی با تجهیزات تخصصی مورد استفاده در کارگاه‌ها بود. شرکت توسعه پردیس ایما نیز در این رویداد با حضور در غرفه خود، مجموعه‌ای از تجهیزات جوش و آبکاری طلا و جواهر را معرفی و امکان مشاهده و تست عملی دستگاه‌ها را برای بازدیدکنندگان فراهم کرد.

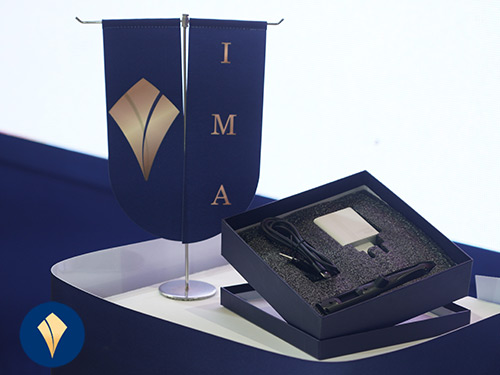
یکی از مهم‌ترین اتفاقات حضور ایما در نمایشگاه طلا و جواهر اصفهان ۱۴۰۵، رونمایی از PEN، ترانس هوشمند آبکاری ماژیکی بود؛ محصولی که در این نمایشگاه برای نخستین‌بار به فعالان صنعت معرفی شد و در ادامه، عملکرد آن برای بازدیدکنندگان مورد آزمایش و بررسی قرار گرفت.

رونمایی از PEN؛ ترانس هوشمند آبکاری ماژیکی ایما

در جریان نمایشگاه طلا و جواهر اصفهان، ایما از محصول جدید خود با نام تجاری PEN رونمایی کرد.

PEN یک ترانس هوشمند آبکاری ماژیکی است که با رویکرد پاسخ به نیازهای جدید در حوزه آبکاری موضعی و دقیق طراحی شده است. فرم قلمی این دستگاه، امکان انجام فرآیند آبکاری در نقاط مشخص و موضعی را فراهم می‌کند و آن را به یکی از محصولات جدید ایما در حوزه تجهیزات آبکاری تبدیل کرده است.

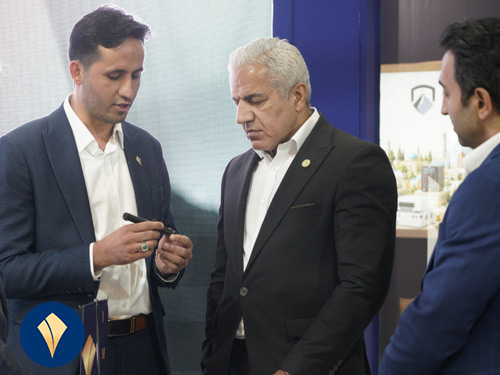
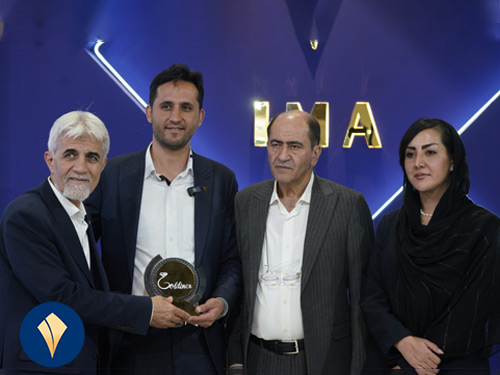
رونمایی از PEN با حضور اتحادیه طلا و جواهر انجام شد و این محصول در حضور فعالان و متخصصان صنعت معرفی شد.

پس از رونمایی، بازدیدکنندگان نمایشگاه فرصت داشتند عملکرد دستگاه را از نزدیک مشاهده کنند. تیم ایما نیز در طول نمایشگاه درباره نحوه کار، کاربردها و ویژگی‌های PEN توضیحات لازم را به بازدیدکنندگان ارائه کرد.

معرفی PEN در نمایشگاه اصفهان، بخشی از رویکرد ایما برای توسعه تجهیزات مدرن آبکاری و ارائه راهکارهای تخصصی متناسب با نیاز کارگاه‌ها و فعالان صنعت بود.

تست و معرفی تجهیزات جوش نقطه‌ای ایما

در کنار رونمایی از PEN، بخش مهمی از غرفه ایما به معرفی و تست دستگاه‌های جوش نقطه‌ای اختصاص داشت.

بازدیدکنندگان در طول نمایشگاه امکان مشاهده عملکرد دستگاه‌ها، بررسی نمونه‌های جوش و دریافت توضیحات تخصصی درباره کاربرد تجهیزات را داشتند.

ارائه عملی دستگاه‌ها به بازدیدکنندگان کمک کرد تا پیش از انتخاب تجهیزات، با نحوه عملکرد و کاربرد هر دستگاه آشنا شوند و سؤالات خود را مستقیماً با کارشناسان ایما مطرح کنند.

ترانس-هوشمند-آبکاری-ماژیکی-ایما---pen

دستگاه جوش نقطه‌ای دیجیتال Spot 2

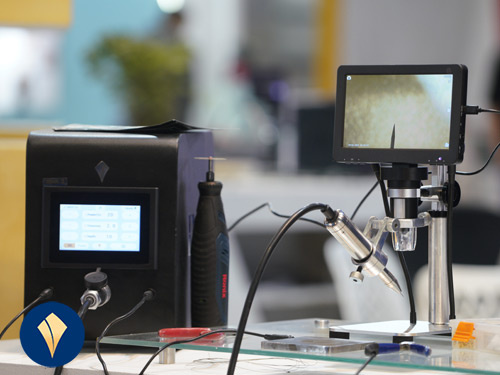
Spot 2 یکی از تجهیزات اصلی ایما بود که در نمایشگاه اصفهان معرفی و تست شد.

این دستگاه جوش نقطه‌ای دیجیتال به نمایشگر رنگی و پنل کنترل دیجیتال مجهز است و امکان تنظیم پارامترهای جوشکاری از جمله توان و زمان جوش را در اختیار کاربر قرار می‌دهد.

Spot 2 همچنین دارای پدال دیجیتال و مانیتور است و قابلیت استفاده از حالت‌های مختلف جوشکاری را در اختیار کاربر قرار می‌دهد.

در طول نمایشگاه، نمونه‌های مختلف با استفاده از دستگاه مورد بررسی قرار گرفت و بازدیدکنندگان توانستند عملکرد Spot 2 را از نزدیک مشاهده کنند.

این دستگاه برای کاربردهای مختلف در حوزه‌هایی مانند ساخت و تعمیر زیورآلات و قطعات ظریف قابل استفاده است و انتخاب تنظیمات مناسب آن، با توجه به جنس و نوع قطعه و شرایط فرآیند انجام می‌شود.

دستگاه-جوش-نقطه-ای--spot-2--ایما

دستگاه جوش برای کاربردهای تخصصی ARC 01

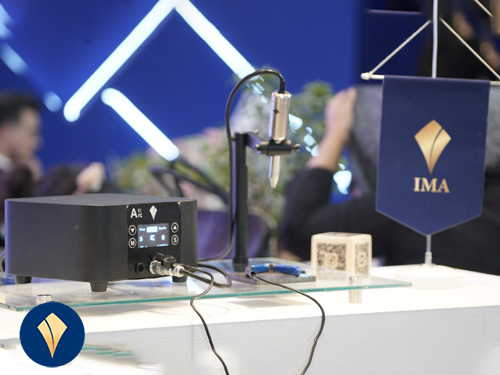
در کنار Spot 02، ARC 01 نیز در غرفه ایما ارائه شد.

ARC 01 برای کاربردهایی طراحی شده است که نیاز به جوشکاری دقیق و کنترل‌شده دارند و می‌تواند در حوزه‌های مختلف صنعتی و تخصصی مورد استفاده قرار گیرد.

حضور هم‌زمان Spot 2 و ARC 01 در نمایشگاه این امکان را برای بازدیدکنندگان فراهم کرد تا با تفاوت کاربردهای این دو دستگاه آشنا شوند و با توجه به نوع قطعه، جنس، ضخامت و فرآیند مورد نظر، برای انتخاب تجهیزات مناسب با کارشناسان ایما مشورت کنند.

دستگاه-جوش-نقطه-ای--ARC-01--نمایشگاه-طلا-و-جواهر-1405

معرفی و تست تجهیزات آبکاری طلا و جواهر

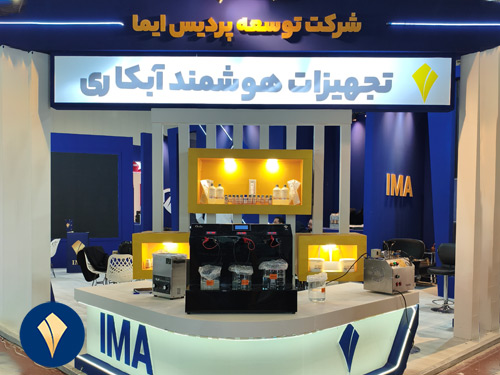
بخش دیگری از غرفه ایما به تجهیزات مدرن آبکاری اختصاص داشت.

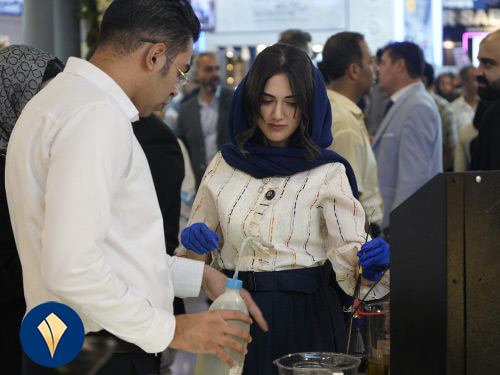
در این بخش، بازدیدکنندگان با تجهیزات آبکاری ایما آشنا شدند و نمونه‌های مختلف فرآیند آبکاری را مشاهده کردند. همچنین امکان گفت‌وگو با کارشناسان درباره نیازهای کارگاهی و فرآیندهای مرتبط با آبکاری فراهم بود.

نمایش عملی تجهیزات باعث شد بازدیدکنندگان بتوانند عملکرد دستگاه‌ها را در کنار توضیحات فنی بررسی کنند و پرسش‌های خود را درباره انتخاب تجهیزات مناسب برای کارگاه مطرح کنند.

برای ایما، ارائه تجهیزات آبکاری در نمایشگاه صرفاً معرفی یک محصول نبود؛ بلکه فرصتی برای ارتباط مستقیم با کاربران و شناخت دقیق‌تر نیازهای فعالان این حوزه بود.

تجهیزات-هوشمند-آبکاری-ایما--در-نمایشگاه-طلا-و-جواهر-1405-اصفهان

دیدار با مشتریان قدیمی ایما در نمایشگاه

یکی از بخش‌های ارزشمند حضور ایما در نمایشگاه طلا و جواهر اصفهان ۱۴۰۵، دیدار با مشتریان قدیمی و کاربران تجهیزات ایما بود.

برخی از مشتریانی که پیش از این از محصولات ایما استفاده کرده بودند، در طول نمایشگاه از غرفه بازدید کردند و درباره تجربه استفاده از دستگاه‌ها و عملکرد تجهیزات با تیم ایما گفت‌وگو داشتند.

بازخورد مستقیم کاربران، برای یک مجموعه تولیدکننده تجهیزات تخصصی اهمیت زیادی دارد؛ زیرا تجربه واقعی کارگاه‌ها می‌تواند اطلاعات ارزشمندی درباره نیازهای موجود، چالش‌های کاری و مسیر توسعه محصولات آینده ارائه دهد.

ارتباط ایما با مشتریان نیز به زمان خرید دستگاه محدود نمی‌شود و آموزش، پشتیبانی و ارتباط مستمر با کاربران از بخش‌های مهم این مسیر است.

حضور تولیدکنندگان محتوا در غرفه ایما

در طول نمایشگاه، جمعی از تولیدکنندگان محتوا نیز از غرفه ایما بازدید کردند.

این افراد ضمن آشنایی با تجهیزات جوش و آبکاری، توضیحات کارشناسان ایما را درباره محصولات دریافت کردند و از نزدیک با عملکرد دستگاه‌ها و نمونه‌های ارائه‌شده آشنا شدند.

بخشی از این تجربه نیز از طریق محتوای منتشرشده در فضای دیجیتال با مخاطبان به اشتراک گذاشته شد؛ موضوعی که کمک کرد بخشی از فضای نمایشگاه و فعالیت‌های ایما برای علاقه‌مندانی که امکان حضور در محل نمایشگاه را نداشتند نیز قابل مشاهده باشد.

نمایشگاه اصفهان؛ فرصتی برای ارتباط مستقیم با صنعت

حضور در نمایشگاه طلا و جواهر اصفهان تنها به معرفی محصولات محدود نبود.

در طول چهار روز برگزاری نمایشگاه، صاحبان کارگاه‌ها، تولیدکنندگان، تعمیرکاران، فعالان حوزه طلا و جواهر و متخصصان مرتبط با تجهیزات جوش و آبکاری از غرفه ایما بازدید کردند.

بخش قابل توجهی از این ارتباطات به گفت‌وگو درباره نیازهای واقعی کارگاه‌ها اختصاص داشت؛ از انتخاب دستگاه جوش نقطه‌ای طلا گرفته تا بررسی تجهیزات آبکاری و آشنایی با فناوری‌های جدیدی مانند PEN.

این ارتباط مستقیم به ایما کمک می‌کند تا شناخت دقیق‌تری از نیازهای کاربران داشته باشد و در مسیر توسعه محصولات و ارائه راهکارهای کاربردی‌تر، بازخوردهای بازار را در نظر بگیرد.

چهار روز از معرفی فناوری تا تجربه عملی

حضور ایما در نمایشگاه طلا و جواهر اصفهان ۱۴۰۵ مجموعه‌ای از فعالیت‌ها را در بر داشت؛ از رونمایی یک محصول جدید تا تست عملی دستگاه‌های جوش و آبکاری و دیدار با مشتریان و فعالان صنعت.

در این میان، رونمایی از PEN، ترانس هوشمند آبکاری ماژیکی ایما یکی از مهم‌ترین بخش‌های حضور مجموعه در این رویداد بود.

در کنار PEN، معرفی و تست Spot 2 و ARC 01 و نمایش تجهیزات آبکاری، امکان آشنایی نزدیک‌تر بازدیدکنندگان با بخشی از محصولات و راهکارهای ایما را فراهم کرد.

حضور مشتریان قدیمی، گفت‌وگو با فعالان صنعت و دریافت بازخورد مستقیم از کاربران نیز بخش دیگری از تجربه ایما در این نمایشگاه بود.

ایما از تمامی بازدیدکنندگان، مشتریان، فعالان صنعت، متخصصان و تولیدکنندگان محتوایی که در طول نمایشگاه از غرفه مجموعه بازدید کردند و با تیم ایما به گفت‌وگو پرداختند، قدردانی می‌کند.

گالری تصاویر حضور ایما در نمایشگاه اصفهان

در گالری زیر می‌توانید تصاویری از حضور ایما در نمایشگاه طلا و جواهر اصفهان ۱۴۰۵، رونمایی از PEN، تست تجهیزات جوش و آبکاری، دیدار با مشتریان و بازدیدکنندگان و فعالیت‌های غرفه ایما را مشاهده کنید.

آشنایی بیشتر با تجهیزات ایما

اگر در زمینه طلا و جواهر، نقره، تعمیرات، دندان‌پزشکی، تجهیزات پزشکی یا سایر حوزه‌های مرتبط با جوش و آبکاری فعالیت می‌کنید، می‌توانید برای انتخاب تجهیزات متناسب با نیاز خود با کارشناسان ایما در ارتباط باشید.

برای دریافت اطلاعات فنی و آشنایی بیشتر با Spot 02، ARC 01، تجهیزات آبکاری و ترانس هوشمند آبکاری ماژیکی PEN، همچنین اطلاع از شرایط خرید و قیمت محصولات، با کارشناسان ایما تماس بگیرید.
مشاهده محصولات ایما

دریافت مشاوره و اطلاعات بیشتر

دستگاه-جوش-نقطه‌ای-ایما-برای-ایجاد-جوش-دقیق-و-مستحکم-در-قطعات-فلزی
اخبار شرکت, مقالات آموزشی

عوامل مؤثر بر استحکام جوش نقطه‌ای؛ بررسی پارامترهای مؤثر بر کیفیت اتصال

عوامل مؤثر بر استحکام جوش نقطه‌ای؛ بررسی پارامترهای مؤثر بر کیفیت اتصال

استحکام جوش نقطه‌ای به عوامل مختلفی مانند جریان جوش، زمان جوش، فشار الکترود، جنس و ضخامت قطعه و کیفیت سطح فلز بستگی دارد. در کاربردهای تخصصی مانند جوشکاری طلا و نقره، ساخت و تعمیر عینک، تجهیزات پزشکی، دندانپزشکی و تابلو سازی، کنترل این عوامل برای ایجاد اتصالی مقاوم، دقیق و یکنواخت اهمیت زیادی دارد. انتخاب صحیح دستگاه جوش نقطه‌ای و تنظیم مناسب پارامترهای جوش نقطه‌ای نیز نقش مهمی در کیفیت نهایی اتصال دارد. در این مقاله، مهم‌ترین عوامل مؤثر بر استحکام جوش و تفاوت جوش نقطه‌ای با جوش لیزر را بررسی می‌کنیم.

استحکام جوش نقطه‌ای چیست و چرا اهمیت دارد؟

استحکام جوش نقطه‌ای به میزان مقاومت اتصال ایجادشده در برابر نیروهای مکانیکی، کشش، برش و جداشدگی گفته می‌شود. در یک اتصال استاندارد، نقطه جوش باید بتواند نیروهای واردشده به قطعه را بدون شکست یا جداشدن تحمل کند.

در فرآیند جوش نقطه‌ای، دو قطعه فلزی در محل اتصال بین الکترودها قرار می‌گیرند و جریان الکتریکی از ناحیه تماس عبور می‌کند. مقاومت الکتریکی موجود در محل اتصال باعث تولید حرارت شده و شرایط لازم برای ایجاد اتصال را فراهم می‌کند.

کیفیت این اتصال به یک عامل محدود نمی‌شود. اگر جریان مناسب باشد اما فشار الکترود صحیح نباشد، نتیجه ممکن است مطلوب نباشد. به همین ترتیب، استفاده از دستگاه قدرتمند نیز بدون انتخاب صحیح زمان و جریان جوش، الزاماً به افزایش استحکام اتصال منجر نمی‌شود.

به همین دلیل، شناخت عوامل مؤثر بر استحکام جوش برای کارگاه‌هایی که با قطعات ظریف و ارزشمند سروکار دارند اهمیت زیادی دارد.

مهم‌ترین عوامل مؤثر بر استحکام جوش نقطه‌ای

برای دستیابی به یک اتصال مقاوم و پایدار، باید چند پارامتر اصلی به‌صورت هماهنگ کنترل شوند. مهم‌ترین این عوامل شامل جریان جوش، زمان جوش، فشار الکترود، جنس و ضخامت قطعه، وضعیت سطح فلز و شرایط الکترود است.

۱. جریان جوش

جریان جوش یکی از مهم‌ترین پارامترهای مؤثر بر کیفیت جوش نقطه‌ای است. حرارت لازم برای ایجاد اتصال در اثر عبور جریان الکتریکی از محل تماس ایجاد می‌شود.

اگر جریان کمتر از مقدار موردنیاز باشد، انرژی کافی برای شکل‌گیری اتصال مناسب ایجاد نمی‌شود و ممکن است نقطه جوش استحکام کافی نداشته باشد.

در مقابل، افزایش بیش از حد جریان نیز راهکار مناسبی برای افزایش استحکام نیست. جریان زیاد می‌تواند باعث تولید حرارت بیش از اندازه، پاشش فلز، سوختگی سطح یا تغییر شکل قطعه شود.

در جوشکاری طلا و نقره این موضوع اهمیت بیشتری دارد، زیرا قطعات معمولاً ظریف و ارزشمند هستند و آسیب حرارتی می‌تواند هزینه تعمیر یا پرداخت مجدد را افزایش دهد.

بنابراین، جریان باید متناسب با جنس، ضخامت و نوع اتصال تنظیم شود.

۲. زمان جوش

زمان جوش مشخص می‌کند جریان برای چه مدت در محل اتصال اعمال شود. این پارامتر در کنار جریان، میزان انرژی واردشده به قطعه را تعیین می‌کند.

زمان بسیار کوتاه ممکن است باعث شود اتصال به اندازه کافی شکل نگیرد. از طرف دیگر، زمان طولانی می‌تواند حرارت زیادی وارد قطعه کرده و باعث تغییر رنگ، تغییر فرم یا ایجاد آسیب حرارتی شود.

در قطعات کوچک مانند فریم عینک، قطعات دندانپزشکی یا اجزای ظریف تجهیزات پزشکی، کنترل زمان جوش اهمیت ویژه‌ای دارد.

به همین دلیل، یکی از ویژگی‌های مهم یک دستگاه جوش نقطه‌ای حرفه‌ای، امکان تنظیم دقیق زمان و جریان متناسب با نوع قطعه است.

۳. فشار الکترود

فشار الکترود وظیفه نگه‌داشتن قطعات در محل اتصال و ایجاد شرایط مناسب برای عبور جریان را بر عهده دارد.

اگر فشار بیش از حد کم باشد، تماس میان قطعه و الکترود می‌تواند نامناسب شده و احتمال جرقه یا پاشش افزایش پیدا کند.

از طرف دیگر، فشار بیش از اندازه نیز ممکن است باعث تغییر شکل قطعات ظریف یا ایجاد آثار ناخواسته روی سطح فلز شود.

در جوشکاری قطعات ظریف طلا، نقره و فریم‌های عینک، تنظیم مناسب فشار الکترود می‌تواند تأثیر قابل‌توجهی بر کیفیت ظاهری و مکانیکی اتصال داشته باشد.

۴. جنس فلز

هر فلز رفتار متفاوتی در برابر جریان الکتریکی و حرارت دارد. به همین دلیل، پارامترهای مناسب برای یک فلز را نمی‌توان بدون تغییر برای فلز دیگر استفاده کرد.

برای مثال، شرایط جوشکاری طلا با جوشکاری قطعات استیل یا برخی آلیاژهای مورد استفاده در تجهیزات پزشکی یکسان نیست.

در جوشکاری نقره نیز به دلیل ویژگی‌های حرارتی و الکتریکی این فلز، تنظیم دقیق انرژی اهمیت زیادی دارد.

بنابراین، پیش از انتخاب پارامترهای جوش باید جنس قطعه و آلیاژ آن مشخص باشد.

۵. ضخامت قطعه

ضخامت قطعه نیز مستقیماً روی انرژی موردنیاز برای ایجاد اتصال تأثیر دارد.

قطعات بسیار نازک به کنترل دقیق‌تری نیاز دارند؛ زیرا افزایش بیش از حد انرژی می‌تواند باعث آسیب به قطعه شود. در قطعات ضخیم‌تر، معمولاً انرژی بیشتری برای ایجاد اتصال موردنیاز است.

به همین دلیل، یک تنظیم مشخص نمی‌تواند برای تمام قطعات یک کارگاه مناسب باشد.

۶. تمیزی سطح قطعه

وجود چربی، اکسید، گردوغبار، مواد پولیش یا باقی‌مانده مواد شیمیایی روی سطح می‌تواند شرایط تماس الکتریکی را تغییر دهد.

پیش از انجام جوش نقطه‌ای بهتر است محل اتصال کاملاً تمیز و آماده باشد.

این موضوع در تعمیرات طلا و نقره اهمیت زیادی دارد؛ زیرا قطعات معمولاً پس از پولیش یا فرآیندهای پرداخت، ممکن است دارای مواد باقی‌مانده روی سطح باشند.

در صنایع پزشکی و دندانپزشکی نیز تمیزی سطح علاوه بر کیفیت جوش، از نظر فرآیند تولید و آماده‌سازی قطعه اهمیت دارد.

پارامترهای جوش نقطه‌ای چگونه روی کیفیت اتصال تأثیر می‌گذارند؟

پارامترهای جوش نقطه‌ای باید به‌صورت هماهنگ تنظیم شوند. تمرکز روی یک پارامتر و نادیده گرفتن سایر عوامل می‌تواند نتیجه نهایی را ضعیف کند.

به‌طور کلی، می‌توان رابطه میان برخی عوامل اصلی را این‌گونه در نظر گرفت:

جریان جوش + زمان جوش + فشار الکترود + جنس و ضخامت قطعه = شرایط اصلی شکل‌گیری اتصال

البته این عوامل به‌صورت مستقل عمل نمی‌کنند. برای مثال، تغییر ضخامت قطعه می‌تواند نیاز به تغییر جریان یا زمان جوش داشته باشد.

چرا تنظیم دقیق پارامترها اهمیت دارد؟

در کارگاه‌هایی که قطعات مختلفی تولید یا تعمیر می‌شوند، اپراتور ممکن است در طول روز با چند نوع فلز و ضخامت متفاوت کار کند.

در چنین شرایطی، امکان تنظیم دقیق پارامترهای دستگاه جوش نقطه‌ای باعث می‌شود فرآیند جوشکاری قابل‌کنترل‌تر باشد.

در مقابل، تنظیمات نامناسب می‌تواند باعث مشکلاتی مانند:

  • کاهش استحکام اتصال
  • سوختگی سطح قطعه
  • ایجاد جرقه
  • پاشش فلز
  • تغییر شکل قطعه
  • ایجاد نقطه جوش نامنظم
  • افزایش نیاز به پرداخت و اصلاح بعد از جوش

شود.

فرآیند-جوش-نقطه‌ای-قطعه-ظریف-با-دستگاه-ایما-و-الکترود-تنگستن

نقش الکترود در کیفیت جوش

الکترود یکی از اجزای مهم فرآیند جوش نقطه‌ای است. سطح تماس الکترود باید تمیز و سالم باشد.

فرسودگی یا تغییر شکل نوک الکترود می‌تواند سطح تماس و توزیع جریان را تغییر دهد و در نتیجه باعث کاهش یکنواختی جوش شود.

بنابراین، نگهداری و بررسی وضعیت الکترودها نیز باید بخشی از برنامه نگهداری دستگاه باشد.

جوش نقطه‌ای یا جوش لیزر؛ کدام‌یک برای قطعات ظریف مناسب‌تر است؟

در صنایع مختلف، جوش لیزر و جوش نقطه‌ای هر دو کاربرد دارند، اما انتخاب بین آن‌ها به نوع قطعه و نوع اتصال بستگی دارد.

جوش لیزر با استفاده از انرژی متمرکز پرتو لیزر، امکان اعمال حرارت در ناحیه‌ای بسیار محدود را فراهم می‌کند. این ویژگی در برخی کاربردهای دقیق و پیچیده مزیت محسوب می‌شود.

در مقابل، جوش نقطه‌ای با عبور جریان الکتریکی از محل تماس، اتصال را ایجاد می‌کند و در بسیاری از کاربردهای تولیدی و تعمیراتی، سرعت و سهولت اجرای بالایی دارد.

آیا جوش لیزر همیشه استحکام بیشتری دارد؟

نمی‌توان گفت جوش لیزر در تمام شرایط استحکام بیشتری نسبت به جوش نقطه‌ای دارد.

استحکام اتصال به عوامل متعددی مانند طراحی اتصال، جنس قطعه، میزان نفوذ، پارامترهای فرآیند و کیفیت اجرای جوش بستگی دارد.

بنابراین، انتخاب میان جوش لیزر و جوش نقطه‌ای باید بر اساس نیاز واقعی قطعه انجام شود.

برای بسیاری از کاربردهای مربوط به تعمیرات طلا و نقره، عینک‌سازی، تجهیزات پزشکی و قطعات کوچک فلزی، جوش نقطه‌ای می‌تواند راهکاری سریع و کاربردی باشد؛ به‌خصوص زمانی که دستگاه امکان کنترل دقیق پارامترهای جوش را فراهم کند.

نقش دستگاه جوش نقطه‌ای در افزایش استحکام اتصال

حتی اگر اپراتور با اصول جوشکاری آشنا باشد، تجهیزات مورد استفاده نیز نقش مهمی در کیفیت فرآیند دارند.

یک دستگاه جوش نقطه‌ای مناسب باید بتواند انرژی جوش را به شکل پایدار و کنترل‌شده به قطعه منتقل کند و امکان تنظیم پارامترهای موردنیاز را در اختیار کاربر قرار دهد.

در کارگاه‌های تخصصی، تکرارپذیری اهمیت زیادی دارد. یعنی اگر یک تنظیم مشخص برای یک نوع قطعه نتیجه مطلوب ایجاد کرد، اپراتور بتواند همان شرایط را دوباره اجرا کند.

دستگاه جوش نقطه‌ای ایما

دستگاه جوش نقطه‌ای ایما برای کاربردهای تخصصی و قطعات ظریف طراحی شده و در حوزه‌هایی مانند طلاسازی، جواهرسازی، تعمیرات طلا و نقره، عینک‌سازی، دندانپزشکی، تجهیزات پزشکی و سایر صنایع ظریف فلزی قابل استفاده است.

کنترل دیجیتال پارامترهای جوش، نمایش وضعیت فرآیند و قابلیت تنظیم متناسب با نوع قطعه، به اپراتور کمک می‌کند فرآیند جوشکاری را با دقت و تکرارپذیری بیشتری انجام دهد.

در چنین کاربردهایی، هدف صرفاً ایجاد یک نقطه اتصال نیست؛ بلکه باید نقطه جوش از نظر استحکام، ظاهر، یکنواختی و میزان آسیب حرارتی نیز قابل قبول باشد.

دستگاه-جوش-نقطه-ای-ایما--Spot-2

چگونه کیفیت جوش نقطه‌ای را افزایش دهیم؟

برای افزایش کیفیت جوش نقطه‌ای بهتر است فرآیند به‌صورت مرحله‌ای کنترل شود.

انتخاب پارامتر مناسب

ابتدا جنس و ضخامت قطعه را مشخص کنید و سپس جریان و زمان جوش را متناسب با آن انتخاب کنید.

آماده‌سازی سطح

محل اتصال را از چربی، اکسید و آلودگی‌های سطحی پاک کنید تا شرایط تماس مناسب باشد.

بررسی الکترود

پیش از شروع کار، وضعیت نوک الکترود و تمیزی آن را بررسی کنید.

تست روی نمونه

قبل از جوشکاری قطعه اصلی، روی نمونه‌ای مشابه آزمایش انجام دهید. ظاهر جوش و مقاومت اتصال را بررسی کرده و در صورت نیاز پارامترها را اصلاح کنید.

ثبت تنظیمات موفق

در کارگاه‌هایی با تولید یا تعمیرات تکراری، بهتر است تنظیمات موفق برای جنس و ضخامت‌های مختلف ثبت شوند. این کار می‌تواند زمان آماده‌سازی و خطای اپراتور را کاهش دهد.

عوامل مؤثر بر استحکام جوش نقطه‌ای

استحکام جوش نقطه‌ای حاصل ترکیب صحیح پارامترهای الکتریکی، مکانیکی و متالورژیکی است. جریان جوش، زمان جوش، فشار الکترود، جنس و ضخامت قطعه، تمیزی سطح و وضعیت الکترود از مهم‌ترین عواملی هستند که کیفیت نهایی اتصال را تعیین می‌کنند.

در جوشکاری طلا، جوشکاری نقره، جوشکاری عینک، تجهیزات پزشکی و دندانپزشکی، اهمیت کنترل این پارامترها بیشتر است؛ زیرا بسیاری از قطعات مورد استفاده در این صنایع ظریف، کوچک و دارای ارزش اقتصادی یا کاربردی بالا هستند.

همچنین نباید تصور کرد که افزایش توان دستگاه به‌تنهایی باعث افزایش استحکام می‌شود. انتخاب پارامتر صحیح و انتقال پایدار انرژی به محل اتصال اهمیت بیشتری دارد.

در نهایت، انتخاب بین جوش نقطه‌ای و جوش لیزر نیز باید بر اساس جنس، ضخامت، هندسه قطعه و نوع کاربرد انجام شود.

اگر به دنبال تجهیز کارگاه خود به یک سیستم دقیق و قابل‌کنترل برای اتصال قطعات ظریف هستید، می‌توانید دستگاه‌های جوش نقطه‌ای ایما را بررسی کنید و متناسب با نوع فعالیت کارگاه، مدل مناسب را انتخاب کنید.

برای مشاهده مشخصات دستگاه‌های جوش نقطه‌ای ایما و دریافت مشاوره تخصصی، با کارشناسان ایما در ارتباط باشید.

تغییر-تاریخ-هفدهمین-نمایشگاه-طلا-و-جواهر-تهران-آذرماه-1405
اخبار شرکت, اخبار نمایشگاه

هفدهمین نمایشگاه طلا و جواهر تهران ۱۴۰۵؛ تاریخ نهایی در ایران‌مال اعلام شد

هفدهمین نمایشگاه طلا و جواهر تهران ۱۴۰۵؛ تاریخ نهایی در ایران‌مال اعلام شد

زمان بازدید: ۲۳ تا ۲۷ آذر ۱۴۰۵ (۱۴ تا ۱۸ دسامبر ۲۰۲۶)

ساعت بازدید: ۱۲ ظهر تا ۹ شب

 مکان بازدید: مرکز دائمی نمایشگاه‌ها و رویدادهای ایران‌مال، تهران

نمایشگاه طلا و جواهر تهران یکی از مهم‌ترین رویدادهای تخصصی صنعت طلا، جواهر، نقره، سنگ‌های قیمتی و ماشین‌آلات وابسته در ایران است. بر اساس پوستر رسمی منتشرشده، هفدهمین دوره‌ی این نمایشگاه از ۲۳ تا ۲۷ آذر ۱۴۰۵ در مرکز دائمی نمایشگاه‌ها و رویدادهای ایران‌مال برگزار می‌شود؛ همان مکانی که این رویداد طی چند دوره‌ی اخیر همواره میزبان فعالان صنعت طلا و جواهر بوده است.

تاریخ نهایی این نمایشگاه پیش از اعلام رسمی، چند بار بازنگری شد. به همین دلیل، به فعالان صنعت طلا و جواهر، غرفه‌داران و بازدیدکنندگان توصیه می‌شود تا نزدیک شدن به موعد برگزاری، اطلاعیه‌های رسمی نمایشگاه را پیگیری کنند.


چرا نمایشگاه طلا و جواهر تهران اهمیت دارد؟

هفدهمین نمایشگاه طلا و جواهر تهران، همچنان یکی از معدود رویدادهایی است که طیف کاملی از زنجیره‌ی صنعت طلا و جواهر ایران را در یک مکان جمع می‌کند؛ از تولیدکنندگان زیورآلات و سنگ‌های قیمتی گرفته تا شرکت‌های فعال در حوزه‌ی ساعت، نقره و تجهیزات وابسته. برای بسیاری از فعالان این صنعت، این نوع رویدادها هنوز جایگزین بهتری برای شبکه‌سازی حضوری، دیدن از نزدیک محصولات جدید و آشنایی با تجهیزات تخصصی تولید ندارند.


پوستر-جدید-نمایشگاه-طلا-و-جواهر-تهران--آذرماه-1405

حضور ایما در نمایشگاه طلا و جواهر تهران

شرکت   توسعه پردیس ایما به‌عنوان تولیدکننده‌ی دستگاه جوش نقطه‌ای و ست هوشمند آبکاری، از جمله شرکت‌های همیشگی نمایشگاه طلا و جواهر تهران است؛ چرا که کارگاه‌های طلاسازی، نقره‌سازی و صنایع مرتبطی مثل عینک‌سازی، تابلوسازی، دندان‌پزشکی و تجهیزات پزشکی، همان مخاطبانی هستند که تجهیزات ایما برایشان طراحی شده‌اند.

از جمله محصولات شاخص ایما می‌توان به دستگاه جوش نقطه‌ای Arc 01 اشاره کرد؛ یکی از پرکاربردترین و شناخته‌شده‌ترین دستگاه‌های این مجموعه در بین طلاسازان و تعمیرکاران جواهرات. در کنار آن، ست هوشمند آبکاری Gcoat 01 برای آبکاری طلا، نقره و رودیوم استفاده می‌شود و کنترل بهتری روی کیفیت نهایی قطعات آبکاری‌شده به کاربر می‌دهد.

نکته‌ی قابل‌توجه برای بازدیدکنندگان نمایشگاه امسال این است که ایما در آستانه‌ی رونمایی از نسل جدید دستگاه جوش نقطه‌ای خود، Spot 02، است؛ محصولی که جایگزین مدل‌های قبلی این خط تولید خواهد شد. همچنین با توجه به روند به‌روزرسانی مستمر محصولات ایما، احتمال دارد تا زمان برگزاری نمایشگاه، نسل جدیدی از محصولات آبکاری این شرکت نیز رونمایی شود.

چرا خرید تجهیزات ایما به‌صرفه است؟

ایما روی تمام محصولاتش یک سال گارانتی بی‌قید و شرط و پشتیبانی مادام‌العمر ارائه می‌دهد و آموزش کار با دستگاه‌ها را نیز به‌صورت رایگان در اختیار خریداران قرار می‌دهد. برخلاف برندهای خارجی مشابه، تمام خدمات پس از فروش و تأمین قطعات یدکی محصولات ایما داخل کشور انجام می‌شود؛ موضوعی که هزینه‌ی نگهداری این تجهیزات را نسبت به نمونه‌های خارجی به‌مراتب پایین‌تر نگه می‌دارد.

اگر در حوزه‌ی طلا و جواهر، عینک‌سازی، تابلوسازی یا تجهیزات پزشکی و دندان‌پزشکی فعالیت می‌کنید، می‌توانید پیش از برگزاری نمایشگاه، از طریق صفحه‌ی محصولات ایما یا فروشگاه آنلاین ایما با مشخصات فنی کامل دستگاه‌ها آشنا شوید و برای دریافت مشاوره تخصصی با کارشناسان ما در ارتباط باشید.

حضور-شرکت-ایما-در-نمایشگاه-طلا-و-جواهر-اصفهان-1405
اخبار شرکت, اخبار نمایشگاه

حضور شرکت ایما در نمایشگاه طلا و جواهر اصفهان ۱۴۰۵

حضور شرکت ایما در نمایشگاه طلا و جواهر اصفهان ۱۴۰۵

پس از رونمایی از پوستر نوزدهمین نمایشگاه طلا و جواهر اصفهان و اعلام زمان جدید برگزاری این رویداد، فعالان صنعت خود را برای حضور در یکی از مهم‌ترین گردهمایی‌های تخصصی کشور آماده می‌کنند. در این میان، شرکت ایما نیز به عنوان تولیدکننده تجهیزات تخصصی جوشکاری و آبکاری، در این نمایشگاه حضور خواهد داشت تا بخشی از توانمندی‌های خود را در معرض دید بازدیدکنندگان قرار دهد.

نمایشگاه طلا و جواهر اصفهان هر ساله فرصتی ارزشمند برای ارتباط مستقیم میان تولیدکنندگان، کارگاه‌داران، فروشندگان و متخصصان این صنعت ایجاد می‌کند و شرکت ایما نیز این رویداد را فرصتی مناسب برای تعامل نزدیک‌تر با فعالان حوزه طلا، جواهر، نقره و بدلیجات می‌داند.

حضور-شرکت-ایما-در-نمایشگاه-طلا-و-جواهر-اصفهان-1405

چرا بازدید از غرفه شرکت ایما اهمیت دارد؟

صنعت طلا و جواهر در سال‌های اخیر تغییرات قابل توجهی را تجربه کرده است. استفاده از تجهیزات دقیق‌تر، افزایش سرعت تولید و بهبود کیفیت نهایی محصولات، به یکی از مهم‌ترین دغدغه‌های کارگاه‌ها و واحدهای تولیدی تبدیل شده است.

بازدید از غرفه ایما می‌تواند فرصتی برای آشنایی با راهکارهای نوین این حوزه باشد.

در غرفه ایما بازدیدکنندگان می‌توانند:

  • با تجهیزات تخصصی صنعت طلا و جواهر آشنا شوند.
  • درباره راهکارهای افزایش بهره‌وری اطلاعات کسب کنند.
  • با کارشناسان فنی مجموعه گفتگو کنند.
  • کاربرد تجهیزات در کارگاه‌های مختلف را بررسی نمایند.
  • درباره انتخاب تجهیزات متناسب با نیاز خود مشاوره دریافت کنند.

تجهیزات قابل معرفی در غرفه ایما

شرکت ایما طی سال‌های گذشته تمرکز ویژه‌ای بر طراحی و تولید تجهیزات مورد نیاز صنایع طلا و جواهر، نقره، بدلیجات و صنایع وابسته داشته است.

برخی از گروه‌های محصولی که در غرفه ایما معرفی خواهند شد عبارت‌اند از:

  • دستگاه جوش نقطه‌ای
  • ست هوشمند آبکاری ایما
  • تجهیزات تخصصی آبکاری
  • رکتیفایرهای صنعتی
  • تجهیزات جوشکاری ظریف
  • راهکارهای تخصصی مورد استفاده در صنایع وابسته

این تجهیزات با هدف افزایش دقت، کاهش خطاهای عملیاتی و بهبود کیفیت فرآیندهای تولید و تعمیرات طراحی شده‌اند.

برای آشنایی با مشخصات فنی، کاربردها و مشاهده تمامی محصولات ایما ، از صفحه محصولات دیدن کنید.


دستگاه جوش نقطه‌ای و ست هوشمند آبکاری ایما

در میان محصولات شرکت ایما، دستگاه جوش نقطه‌ای و ست هوشمند آبکاری ایما از جمله تجهیزاتی هستند که مورد توجه بسیاری از فعالان صنعت قرار گرفته‌اند.

دستگاه جوش نقطه‌ای در بسیاری از فرآیندهای ساخت و تعمیر مصنوعات طلا و جواهر کاربرد دارد و به دلیل دقت بالا و سهولت استفاده، به یکی از تجهیزات مهم کارگاه‌های مدرن تبدیل شده است.

همچنین ست هوشمند آبکاری ایما با هدف کنترل بهتر فرآیند آبکاری و افزایش کیفیت نهایی قطعات طراحی شده و می‌تواند به بهبود عملکرد واحدهای آبکاری کمک کند.

بازدیدکنندگان نمایشگاه می‌توانند اطلاعات بیشتری درباره این تجهیزات و کاربردهای آن‌ها دریافت کنند.

زمان و محل بازدید از غرفه ایما

نوزدهمین نمایشگاه طلا و جواهر اصفهان از ۲۶ تا ۲۹ شهریور ۱۴۰۵ برگزار خواهد شد.


غرفه-ایما-در-نمایشگا-طلا-و-جواهر-اصفهان-1405

دعوت به بازدید از غرفه ایما

شرکت ایما از تمامی تولیدکنندگان، کارگاه‌داران، طراحان، فروشندگان و فعالان صنعت طلا و جواهر دعوت می‌کند تا در زمان برگزاری نمایشگاه از غرفه این مجموعه بازدید کنند.

این بازدید فرصتی مناسب برای آشنایی با توانمندی‌های تولید داخل، بررسی راهکارهای نوین صنعت و تبادل تجربه با متخصصان این حوزه خواهد بود.

اگر در حوزه طلا، جواهر، نقره، بدلیجات یا صنایع وابسته فعالیت می‌کنید، از شما دعوت می‌کنیم در نوزدهمین نمایشگاه طلا و جواهر اصفهان از غرفه شرکت ایما بازدید کنید و از نزدیک با جدیدترین تجهیزات جوشکاری، آبکاری و راهکارهای تخصصی این صنعت آشنا شوید.

اولین نمایشگاه طلا و جواهر ساری 1404
اخبار شرکت, اخبار نمایشگاه

ایما همراه با صنعت طلای شمال ایران، در اولین نمایشگاه طلا و جواهر ساری 1404

ایما همراه با صنعت طلای شمال ایران ، در اولین نمایشگاه طلا و جواهر ساری

زمان بازدید : 25 الی 28 آذر ماه 1404

ساعت بازدید: 16  الی  21 

مکان بازدید : محل نمایشگاه بین المللی نیاوران ساری

برای اولین بار، صنعت طلای شمال ایران گرد هم می‌آید تا تجربه‌ای تازه را شکل دهد: نمایشگاه طلا و جواهر ساری، از ۲۵ آذر، فرصتی بی‌سابقه برای تولیدکنندگان، کارگاه‌ها و برندها فراهم می‌کند تا در فضایی تخصصی، محصولات و فناوری‌های روز را از نزدیک مشاهده کنند. برای ایما، این حضور فراتر از یک شرکت‌کننده ساده است؛ فرصتی است برای ایجاد ارتباط واقعی، ارائه تجربه عملی و گفت‌وگوی مستقیم با فعالان صنعت.

 شرکت توسعه پردیس ایما در سال‌های اخیر فعالیت خود را روی سه محور اصلی متمرکز کرده است. تولید دستگاه‌های جوش نقطه‌ای که کیفیت و پایداری اتصال قطعات طلا را تضمین می‌کنند، ساخت ست‌های هوشمند آبکاری که فرآیند آبکاری را دقیق و قابل کنترل می‌سازند، و ارائه مواد و محصول‌های تخصصی یوروتکنیک  (Eurotechnic) که استاندارد بالا و قابلیت پیش‌بینی‌پذیری را در تولید قطعات طلا تضمین می‌کنند. این ابزارها در بسیاری از کارگاه‌ها به ستون فقرات بخش‌های حساس تولید تبدیل شده‌اند.

اما نمایشگاه ساری برای ایما تنها فرصتی برای معرفی محصولات نیست. تمرکز اصلی بر تجربه عملی و کاربرد واقعی تجهیزات است. کارگاه‌ها اغلب در همان نقاطی با مشکل روبه‌رو می‌شوند که این ابزارها برای حل آن طراحی شده‌اند: اتصال تمیز و قابل کنترل، آبکاری یکنواخت و استفاده از محلول‌های قابل اعتماد. برای آشنایی بیشتر با روش‌های صحیح استفاده از تجهیزات کارگاهی و افزایش کیفیت تولید، می‌توانید مقاله آموزشی ما درباره نکات کاربردی آبکاری و جوشکاری طلا را مطالعه کنید ایما می‌خواهد بازدیدکنندگان این تجربه را از نزدیک ببینند، لمس کنند و با کارشناسان درباره بهترین ترکیب تجهیزات و مواد برای تولیدشان مشاوره دریافت کنند.

اهمیت نمایشگاه، به ویژه برای اولین دوره آن، در ایجاد ارتباط مستقیم بین سازندگان، تامین‌کنندگان و کارگاه‌ها نهفته است. ایما با حضور در این رویداد، تلاش می‌کند مسیر همکاری‌ها را شفاف و حرفه‌ای کند، و تجربه‌ای ملموس ارائه دهد که هیچ تماس تلفنی یا مشاوره آنلاین نمی‌تواند جای آن را بگیرد.

از ۲۵ آذر، تیم ایما در غرفه اختصاصی خود آماده گفت‌وگو با فعالان صنعت طلا است. بازدیدکنندگان می‌توانند درباره تجهیزات اتصال، ست‌های هوشمند آبکاری و مواد یوروتکنیک سوال کنند و راهکارهایی عملی دریافت کنند که کیفیت تولید کارگاه‌ها را ارتقا دهد. این یک فرصت منحصر به فرد برای یادگیری، مقایسه و ارتقای استانداردهای تولید در محیطی واقعی است.

ایما – همراه کارگاه‌ها در مسیر تولید طلا و زیورآلات با کیفیت حرفه‌ای.

پوستر-اولین-نمایشگاه-طلا-و-جواهر-ساری-1404

اگر می‌خواهید کیفیت تولید کارگاه خود را یک قدم جلوتر ببرید، همین حالا برنامه‌ریزی کنید و از غرفه ایما در نمایشگاه طلا و جواهر ساری دیدن کنید. فرصتی است تا تجهیزات پیشرفته، ست‌های هوشمند آبکاری و مواد یوروتکنیک را از نزدیک تجربه کنید، مشاوره تخصصی دریافت کنید و راهکارهای عملی برای ارتقای تولیدتان به دست آورید.
ما منتظر شما از ۲۵ آذر در ساری هستیم!

برای دریافت مشاوره تخصصی درباره تجهیزات و مواد کارگاهی، با تیم ایما در ارتباط باشید

هندپیس دستگاه جوش نقطه‌ای ایما
دستگاه جوش نقطه ای

هندپیس دستگاه جوش نقطه‌ای ایما

محصولات ایما

هندپیس دستگاه جوش نقطه‌ای ایما

در فرآیندهای صنعتی و خطوط تولید، دقت در جوشکاری نقش کلیدی در کیفیت محصول نهایی دارد. یکی از اجزای حیاتی این فرآیند، هندپیس دستگاه جوش نقطه‌ای  است؛ قطعه‌ای که به ظاهر ساده ولی از نظر عملکرد، یکی از حساس‌ترین بخش‌های سیستم جوش به شمار می‌آید.

هندپیس وظیفه دارد جریان الکتریکی و نیروی فشاری را دقیقاً به نقطه تماس دو فلز منتقل کند تا جوشی تمیز، مقاوم و یکنواخت ایجاد شود. این قطعه عملاً نقش “دست عملگر” دستگاه را دارد و هرچه کیفیت و دقت آن بالاتر باشد، نتیجه نهایی بهتر خواهد بود.

ویژگی‌ها و مزایا
  • افزایش عمر الکترودها و کاهش هزینه‌های مصرفی
  • کاهش نوسانات جریان برق در نقطه تماس
  • بهبود کیفیت جوش و کاهش خطاهای اپراتوری
  • قابلیت کارکرد مداوم در خطوط تولید بدون کاهش راندمان
کاربردها
  • هندپیس‌ها در طیف وسیعی از صنایع مورد استفاده قرار می‌گیرند:

    • صنعت خودروسازی: برای اتصال ورق‌های فلزی نازک و قطعات بدنه خودرو.
    • ساخت باتری‌های لیتیومی و پک‌های الکترونیکی: برای جوش دقیق تب‌های فلزی.
    • صنایع پزشکی: ساخت ابزارهای جراحی و تجهیزات حساس فلزی.
    • صنایع خانگی و فلزکاری سبک: مونتاژ بدنه‌های فلزی، قفسه‌ها و تجهیزات آشپزخانه.
    • رباتیک و اتوماسیون صنعتی: به‌کارگیری در سیستم‌های خودکار با دقت بالا.
عملکرد

   فرآیند کار هندپیس به‌صورت زیر است:

  • دو قطعه فلزی روی هم قرار می‌گیرند.
  • الکترودهای هندپیس، با فشار مشخصی این دو قطعه را فشرده می‌کنند.
  • جریان برق قوی از طریق الکترودها عبور کرده و در محل تماس، دمای بسیار بالایی ایجاد می‌شود.
  • فلزها در آن نقطه ذوب و به هم متصل می‌شوند.
  • پس از قطع جریان، فشار همچنان ادامه دارد تا نقطه جوش سرد و مستحکم شود.
ساختار و اجزای هندپیس

   یک هندپیس استاندارد معمولاً از بخش‌های زیر تشکیل شده است:

  • بدنه فلزی مقاوم:

    اغلب از استیل ضدزنگ 304 یا 316 ساخته می‌شود تا در برابر حرارت، فشار و خوردگی مقاوم باشد. این فلز علاوه بر دوام بالا، رسانایی حرارتی مطلوبی نیز دارد.

  • الکترودهای نهایی:
    در انتهای هندپیس نصب می‌شوند و محل تماس مستقیم با قطعه کار هستند. شکل و جنس الکترودها بسته به نوع کار (مثل فولاد، آلومینیوم یا مس) متفاوت است.
  • سیستم خنک‌کاری:
    در مدل‌های صنعتی، مسیرهایی برای عبور آب یا هوا تعبیه شده است تا از افزایش بیش از حد دما جلوگیری شود و عمر قطعه افزایش یابد.
  • کانکتور صنعتی چندپین:
    محل اتصال کابل برق، سیم ارت و خطوط کنترل است. نوع این کانکتور باید با مدل دستگاه جوش مطابقت داشته باشد.
  • دسته یا گیره ارگونومیک:
    به‌ویژه در مدل‌های دستی طراحی شده تا کاربر بتواند ساعت‌ها بدون خستگی با آن کار کند.

هندپیس دستگاه جوش نقطه‌ای شاید در ظاهر قطعه‌ای ساده باشد، اما کیفیت ساخت آن تعیین‌کننده‌ی دقت، استحکام و سرعت در جوشکاری است.در انتخاب این قطعه، توجه به نوع خنک‌کاری، جنس بدنه، سازگاری با دستگاه و برند تولیدکننده بسیار مهم است.سرمایه‌گذاری روی هندپیس باکیفیت یعنی کاهش هزینه تعمیرات، افزایش عمر تجهیزات و تضمین کیفیت نهایی جوش.

اگر به دنبال هندپیس صنعتی باکیفیت و ساخت دقیق هستید، محصولات ایما با طراحی ارگونومیک، انتقال جریان پایدار و طول عمر بالا، انتخابی مطمئن برای خطوط تولید شما هستند.
 مشاهده و خرید هندپیس دستگاه جوش نقطه‌ای از فروشگاه ایما

نهمین نمایشگاه طلا و جواهر شیراز مهرماه 1404
اخبار شرکت, اخبار نمایشگاه

ایما در نمایشگاه طلا و جواهر شیراز – تجربه نوآوری و کیفیت ایرانی

ایما در نمایشگاه طلا و جواهر شیراز – تجربه نوآوری و کیفیت ایرانی

تاریخ بازدید: 29 مهر لغایت 2 آبان 1404

ساعت بازدید: 16 الی 21

مکان بازدید: محل دائمی نمایشگاه های بین المللی استان فارس

شیراز، مهر ۱۴۰۴ – شرکت ایما، برند پیشرو و معتبر در صنعت طلا و جواهر ایران، با حضور در نهمین نمایشگاه طلا و جواهر شیراز، آخرین دستاوردهای خود در زمینه تجهیزات پیشرفته طلاسازی و ماشین‌آلات طلا را به نمایش می‌گذارد. این نمایشگاه یکی از مهم‌ترین رویدادهای صنعت طلا در کشور است و فرصتی بی‌نظیر برای صنعتگران، تولیدکنندگان و علاقه‌مندان به طلا و جواهر فراهم می‌کند تا با نوآوری‌های ایرانی آشنا شوند.

 شرکت ایما در این دوره از نمایشگاه، مجموعه‌ای از محصولات خود شامل دستگاه‌های جوش نقطه‌ای، ست‌های مدرن آبکاری و تجهیزات تخصصی طلاسازی را معرفی می‌کند. این تجهیزات با تمرکز بر کیفیت، دقت و نوآوری ایرانی طراحی شده‌اند و پاسخگوی نیازهای تمامی صنعتگران و تولیدکنندگان طلا در ایران هستند.

بازدیدکنندگان غرفه ایما، می‌توانند عملکرد واقعی تجهیزات را از نزدیک مشاهده کنند، با کارشناسان متخصص تعامل داشته باشند و راهکارهای کاربردی برای بهبود تولید و ارتقای کیفیت محصولات خود دریافت کنند. این تجربه، پلی میان هنر سنتی طلاسازی ایرانی و فناوری پیشرفته مدرن ایجاد می‌کند و نشان می‌دهد چگونه ایما با نوآوری و تخصص، مسیر صنعت طلا و جواهر ایران را متحول می‌کند.

حضور  شرکت ایما در نمایشگاه شیراز، فراتر از معرفی محصولات است؛ این برند قصد دارد اعتماد، تخصص و آینده‌نگری ایرانی در صنعت طلا و جواهر را به نمایش بگذارد و بازدید از غرفه‌اش را به تجربه‌ای منحصر به فرد و فراموش‌نشدنی تبدیل کند.

ایما؛ جایی که نوآوری، کیفیت و هنر ایرانی با هم تلفیق می‌شوند.