
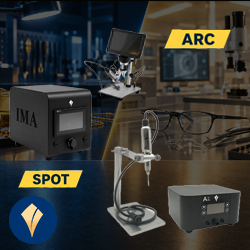
ARC یا SPOT ؟ راهنمای انتخاب دستگاه جوش نقطهای ایما برای صنایع مختلف

ARC یا SPOT ؟ راهنمای انتخاب دستگاه جوش نقطهای ایما برای صنایع مختلف
انتخاب دستگاه جوش نقطهای مناسب، یکی از تصمیمهای مهم برای کارگاههایی است که با قطعات ظریف یا حساس فلزی سروکار دارند. اما سؤال اصلی این است: ARC بهتر است یا SPOT؟ پاسخ به این سؤال به نوع کار، ضخامت قطعه، جنس فلز، میزان ظرافت جوش و کنترل موردنیاز بستگی دارد. در این راهنما تفاوت کاربردی ARC و SPOT ایما را بررسی میکنیم و توضیح میدهیم برای طلاسازی، نقرهسازی، عینکسازی، تجهیزات پزشکی، دندانپزشکی و تابلوسازی، چه عواملی باید هنگام انتخاب دستگاه جوش در نظر گرفته شوند.
ARC یا SPOT ؟ تفاوت را از نوع کار شروع کنیم
اولین نکتهای که باید در انتخاب دستگاه جوش نقطهای در نظر گرفت، این است که هیچ دستگاهی برای تمام کارگاهها بهترین انتخاب نیست.
نوع قطعه، ضخامت فلز و میزان دقت موردنیاز مشخص میکند که کدام دستگاه برای شما کاربردیتر است.
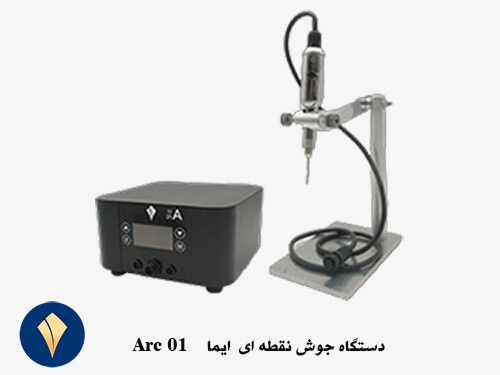
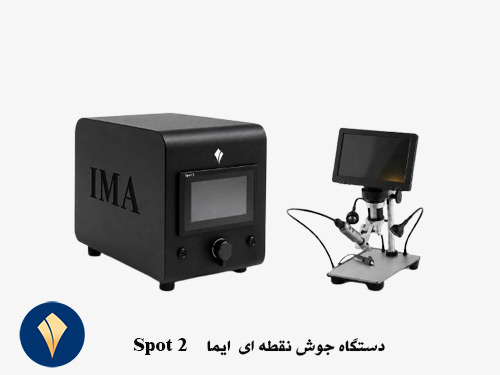
در خانواده دستگاههای جوش ایما، مدلهای ARC 01 و SPOT 2 با هدف پاسخگویی به نیازهای متفاوت کارگاهی ارائه شدهاند. ARC 01 در سایت ایما برای جوشکاری قطعات فلزی تا ضخامت ۲ میلیمتر معرفی شده و در صنایعی مانند عینکسازی، تجهیزات پزشکی، طلا و نقره، تابلوسازی و قطعات فلزی کاربرد دارد.
در مقابل، خانواده SPOT بیشتر برای کاربردهایی مورد توجه قرار میگیرد که کنترل دقیق فرآیند، ظرافت و تمرکز انرژی روی محل جوش اهمیت بیشتری دارد. SPOT 2 نیز در سبد محصولات فعلی ایما قرار دارد و برای کاربردهای تخصصی جوشکاری قطعات ظریف طراحی شده است
بنابراین به جای اینکه بپرسیم:
ARC بهتر است یا SPOT؟
بهتر است بپرسیم:
برای نوع کاری که من انجام میدهم، ARC مناسبتر است یا SPOT؟
ARC برای چه نوع کارگاهی مناسبتر است؟
اگر کارگاه شما با قطعات فلزی ضخیمتر یا طیف متنوعی از قطعات سروکار دارد، ARC 01 میتواند گزینه مناسبی باشد.
طبق مشخصات منتشرشده در سایت ایما، ARC 01 قابلیت جوشکاری قطعات فلزی تا ضخامت ۲ میلیمتر را دارد و امکان کار با فلزات و آلیاژهای مختلف را فراهم میکند. همچنین استفاده از سوزنهای جوش ۰٫۶، ۰٫۸ و ۱ میلیمتر برای این دستگاه در نظر گرفته شده است.
این ویژگی باعث میشود ARC برای کارگاههایی که علاوه بر ظرافت، به قدرت و دامنه کاری بیشتر نیاز دارند، انتخاب قابلتوجهی باشد.
SPOT برای چه نوع کاری مناسبتر است؟
در مقابل، زمانی که بخش اصلی فعالیت شما روی جوشهای ظریف، قطعات کوچک و کنترل دقیق انرژی متمرکز است، دستگاههای SPOT اهمیت بیشتری پیدا میکنند.
در چنین کارهایی، قدرت بالاتر لزوماً به معنی نتیجه بهتر نیست. اگر انرژی بیش از نیاز قطعه باشد، احتمال تغییر شکل، سوختن یا آسیب حرارتی افزایش پیدا میکند.
به همین دلیل در کارگاههایی مانند طلاسازی، نقرهسازی، تعمیرات ظریف عینک و برخی کاربردهای پزشکی و دندانپزشکی، کنترل فرآیند جوش اهمیت زیادی دارد.
ضخامت، حرارت و تنظیمات جوش؛ مهمترین معیار انتخاب
یکی از رایجترین اشتباهات هنگام خرید دستگاه جوش نقطهای این است که فقط به قدرت دستگاه توجه کنیم.
قدرت بالا زمانی مفید است که با نوع قطعه و ضخامت آن هماهنگ باشد. در غیر این صورت، افزایش انرژی میتواند نتیجه معکوس داشته باشد.
برای مثال، اگر انرژی جوش کمتر از مقدار موردنیاز باشد، اتصال ممکن است استحکام کافی نداشته باشد و به مرور با مشکل ضعیف شدن جوش مواجه شوید.
از طرف دیگر، اگر انرژی بیش از حد باشد، احتمال ایجاد حرارت اضافی، تغییر رنگ، تغییر شکل یا حتی سوختن جوش افزایش پیدا میکند.
به همین دلیل، یک دستگاه حرفهای باید امکان کنترل مناسب فرآیند را در اختیار اپراتور قرار دهد.
چرا تنظیم قدرت جوش مهم است؟
قدرت جوش باید متناسب با جنس و ضخامت قطعه انتخاب شود.
برای یک قطعه بسیار ظریف، همان تنظیمی که برای یک قطعه ضخیمتر استفاده میشود، نتیجه یکسانی ایجاد نمیکند.
در نتیجه، اپراتور باید بتواند انرژی واردشده به محل جوش را کنترل کند.
زمان جوش چه تأثیری دارد؟
زمان اعمال انرژی نیز در نتیجه نهایی تأثیرگذار است.
افزایش بیدلیل زمان جوش میتواند حرارت بیشتری به قطعه وارد کند، در حالی که زمان ناکافی ممکن است باعث ایجاد اتصال ضعیف شود.
به همین دلیل، در کارگاههای حرفهای معمولاً یک تنظیم ثابت برای تمام قطعات وجود ندارد و پارامترها بر اساس جنس، ضخامت و نوع اتصال انتخاب میشوند.
نقش الکترود و سوزن تنگستن
الکترود نیز یکی از اجزای مهم فرآیند جوش است.
قطر و وضعیت سوزن، محل تمرکز انرژی و شرایط تماس با قطعه میتواند بر نتیجه جوش تأثیر بگذارد.
در ARC 01 ایما امکان استفاده از سوزنهای جوش ۰٫۶، ۰٫۸ و ۱ میلیمتر در نظر گرفته شده است.
بنابراین انتخاب دستگاه مناسب تنها به خود دستگاه محدود نمیشود؛ بلکه باید الکترود، شرایط سطح قطعه، تنظیمات و روش کار اپراتور نیز در نظر گرفته شوند.
آرگون؛ چه زمانی اهمیت بیشتری دارد؟
در برخی فرآیندهای جوشکاری، استفاده از آرگون برای محافظت از ناحیه داغ جوش اهمیت دارد.
این موضوع بهخصوص در جوشکاری برخی فلزات و آلیاژهای حساس اهمیت بیشتری پیدا میکند. آرگون با کاهش تماس ناحیه داغ با اکسیژن میتواند به حفظ کیفیت محل جوش کمک کند.
در SPOT 2 ایما نیز امکان کنترل آرگون در فرآیند جوشکاری در نظر گرفته شده است.
نکته مهم این است که آرگون بهتنهایی کیفیت جوش را تضمین نمیکند. جنس قطعه، ضخامت، تنظیمات دستگاه، وضعیت سطح و روش اجرای جوش همگی در نتیجه نهایی نقش دارند.
ARC یا SPOT برای طلا، نقره، عینک، پزشکی و دندانپزشکی؟
انتخاب دستگاه زمانی سادهتر میشود که نیاز هر صنعت را جداگانه بررسی کنیم.
طلاسازی و تعمیرات طلا
در طلاسازی، بسیاری از قطعات کوچک و ظریف هستند و محل جوش باید با دقت بالا کنترل شود.
در تعمیرات طلا نیز ممکن است لازم باشد تنها یک نقطه مشخص از قطعه ترمیم شود، بدون اینکه حرارت اضافی به بخشهای اطراف منتقل شود.
برای این نوع کاربردها، کنترل انرژی و دقت فرآیند اهمیت زیادی دارد.
SPOT ایما میتواند برای کارگاههایی که تمرکز اصلی آنها روی جوشهای ظریف و کنترلشده است، گزینه مناسبی باشد.
در مقابل، اگر کارگاه علاوه بر تعمیرات ظریف با قطعات ضخیمتر نیز سروکار دارد، ARC 01 به دلیل ظرفیت جوشکاری تا ۲ میلیمتر میتواند انتخاب کاربردیتری باشد.
نقرهسازی
نقره نیز مانند طلا در بسیاری از کاربردها به جوش دقیق نیاز دارد.
در ساخت و تعمیر قطعات نقره، ظاهر محل اتصال، استحکام و کنترل حرارت اهمیت زیادی دارند.
اگر هدف کارگاه انجام جوشهای ظریف روی قطعات کوچک است، انتخاب دستگاهی با کنترل مناسب انرژی اهمیت بیشتری پیدا میکند.
بنابراین در این حوزه نیز باید بین ARC و SPOT بر اساس ضخامت واقعی قطعات و نوع تعمیرات تصمیم گرفت.
عینکسازی و تعمیر عینک
در تعمیر عینک، انتخاب دستگاه جوش مناسب اهمیت ویژهای دارد؛ زیرا فریمها معمولاً ظریف هستند و در بسیاری از موارد، ظاهر محل تعمیر نیز برای مشتری اهمیت دارد.
فریمهای استیل، تیتانیوم و سایر آلیاژها ممکن است نیازهای متفاوتی داشته باشند.
در این شرایط، دستگاه باید امکان کنترل مناسب فرآیند را فراهم کند تا انرژی بیش از نیاز به قطعه وارد نشود.
ARC 01 ایما در سایت برای کاربردهای عینکسازی و جوشکاری فلزات مختلف معرفی شده است
از طرف دیگر، برای کارگاههایی که تمرکز بیشتری روی قطعات بسیار ظریف دارند، بررسی SPOT نیز منطقی است.
تجهیزات پزشکی
در ساخت و تعمیر تجهیزات پزشکی، کیفیت اتصال و تکرارپذیری فرآیند اهمیت زیادی دارد.
قطعات پزشکی ممکن است از فلزات مختلف و با ضخامتهای متفاوت ساخته شوند؛ بنابراین انتخاب دستگاه باید بر اساس قطعه واقعی انجام شود.
برای قطعات ظریف، کنترل حرارت اهمیت بیشتری دارد و برای قطعات ضخیمتر، ظرفیت جوشکاری دستگاه باید بررسی شود.
به همین دلیل نمیتوان صرفاً بر اساس نام «تجهیزات پزشکی» یک مدل را برای تمام کاربردها پیشنهاد کرد.
دندانپزشکی و لابراتوارهای دندانسازی
در لابراتوارهای دندانسازی، قطعات کوچک و حساس زیادی وجود دارد که به اتصال دقیق نیاز دارند.
در این محیط، ایجاد جوش محکم مهم است؛ اما کنترل حرارت و جلوگیری از آسیب به قسمتهای اطراف نیز اهمیت دارد.
برای همین، در کاربردهای ظریف دندانپزشکی، دستگاههایی که کنترل دقیق فرآیند را در اختیار اپراتور قرار میدهند، مزیت بیشتری دارند.
تابلوسازی و قطعات فلزی دکوراتیو
در تابلوسازی و ساخت قطعات دکوراتیو، ممکن است با ورقها و قطعات فلزی متنوعی سروکار داشته باشید.
اگر بخش قابلتوجهی از کار شما مربوط به قطعات ضخیمتر باشد، ARC 01 میتواند انتخاب مناسبتری باشد.
اما اگر فعالیت شما بیشتر شامل قطعات کوچک، ظریف و حساس باشد، باید قابلیتهای SPOT نیز بررسی شود.
ضعیف شدن جوش یا سوختن جوش؛ مشکل از دستگاه است یا تنظیمات؟
یکی از مهمترین موضوعاتی که هنگام انتخاب دستگاه جوش نقطهای ایما باید به آن توجه کرد، این است که کیفیت جوش فقط به دستگاه وابسته نیست.
گاهی کاربر با مشکل ضعیف شدن جوش مواجه میشود و تصور میکند قدرت دستگاه کافی نیست. در حالی که علت میتواند تنظیم نامناسب، سطح آلوده قطعه، وضعیت نامناسب الکترود یا انتخاب اشتباه پارامترها باشد.
از طرف دیگر، افزایش بیش از حد قدرت دستگاه برای جبران یک جوش ضعیف میتواند باعث سوختن جوش یا آسیب به قطعه شود.
دلایل رایج ضعیف شدن جوش
برخی عوامل رایج عبارتاند از:
- تنظیم نامناسب قدرت
- زمان ناکافی جوش
- سطح آلوده یا اکسیدشده
- تماس نامناسب الکترود
- انتخاب نامناسب سوزن
- فشار نامناسب
- انتخاب نادرست پارامترها برای ضخامت قطعه
- استفاده از تنظیم یکسان برای فلزات مختلف
بنابراین اگر کیفیت اتصال پایین است، اولین راهحل همیشه افزایش قدرت دستگاه نیست.
دلایل سوختن جوش
سوختن جوش نیز ممکن است به دلایل مختلف اتفاق بیفتد.
افزایش بیش از حد انرژی، زمان نامناسب، تمرکز بیش از اندازه حرارت روی یک نقطه یا انتخاب تنظیمات نامتناسب با ضخامت قطعه میتواند باعث آسیب به محل جوش شود.
در قطعات بسیار ظریف، این موضوع اهمیت بیشتری دارد.
به همین دلیل دستگاهی که امکان کنترل مناسب پارامترها را فراهم کند، به اپراتور کمک میکند فرآیند را دقیقتر تنظیم کند.
در نهایت، دستگاه خوب باید در کنار مهارت اپراتور قرار بگیرد. هیچ دستگاهی نمیتواند تنظیم نادرست یا آمادهسازی نامناسب قطعه را بهطور کامل جبران کند.
چگونه بین دستگاه ARC و SPOT ایما انتخاب کنیم؟
حالا میتوانیم پاسخ سؤال اصلی مقاله را سادهتر کنیم.
اگر هنوز بین ARC یا SPOT مردد هستید، ابتدا نوع کارگاه و قطعاتی را که بیشترین حجم کاری شما را تشکیل میدهند مشخص کنید.
ARC 01 ایما را در نظر بگیرید اگر:
- با قطعات ضخیمتر سروکار دارید.
- دامنه متنوعی از قطعات فلزی را جوش میدهید.
- به ظرفیت جوشکاری تا ۲ میلیمتر نیاز دارید.
- در کنار قطعات ظریف، قطعات صنعتیتر نیز دارید.
- در تابلوسازی و قطعات دکوراتیو فلزی فعالیت میکنید.
- تعمیرات عینک، تجهیزات پزشکی یا قطعات فلزی متنوع انجام میدهید.
ARC 01 طبق مشخصات منتشرشده توسط ایما، برای جوشکاری قطعات فلزی تا ضخامت ۲ میلیمتر طراحی شده و در کاربردهایی مانند عینکسازی، تجهیزات پزشکی، طلا و نقره و تابلوسازی قابل استفاده است. (شرکت توسعه پردیس ایما)
SPOT ایما را در نظر بگیرید اگر:
- بخش اصلی کار شما قطعات بسیار ظریف است.
- در طلاسازی و نقرهسازی فعالیت میکنید.
- تعمیرات ظریف انجام میدهید.
- در دندانپزشکی یا لابراتوارهای دندانسازی با قطعات کوچک کار میکنید.
- کنترل دقیق انرژی و حرارت برایتان اهمیت زیادی دارد.
- تکرارپذیری جوش برای کارگاه شما مهم است.
در چنین کاربردهایی، هدف فقط ایجاد یک اتصال نیست؛ بلکه باید بتوان انرژی را کنترل کرد، حرارت اضافی را کاهش داد و کیفیت جوش را در تعمیرات مشابه تکرار کرد.
یک نکته مهم قبل از خرید
اگر هنوز نمیدانید کدام مدل برای شما مناسبتر است، انتخاب را فقط بر اساس قیمت، قدرت یا ظاهر دستگاه انجام ندهید.
بهتر است اطلاعات زیر را مشخص کنید:
جنس قطعه + ضخامت قطعه + نوع کاربرد + میزان ظرافت + حجم کار روزانه
با همین پنج مورد میتوان انتخاب دقیقتری بین ARC و SPOT داشت.
جدول انتخاب سریع
|
نوع فعالیت |
گزینه مناسبتر برای بررسی |
|---|---|
|
تعمیرات ظریف طلا |
SPOT |
|
ساخت و تعمیر نقره |
SPOT / ARC بر اساس ضخامت |
|
قطعات بسیار ظریف |
SPOT |
|
تعمیر فریم عینک |
SPOT / ARC بر اساس نوع قطعه |
|
جوشکاری قطعات ضخیمتر |
ARC |
|
تجهیزات پزشکی ظریف |
SPOT |
|
تجهیزات پزشکی با قطعات ضخیمتر |
ARC |
|
دندانپزشکی و قطعات کوچک |
SPOT |
|
تابلوسازی و قطعات فلزی ضخیمتر |
ARC |
|
کارگاه با قطعات متنوع |
ARC و بررسی نیازهای SPOT |
انتخاب دستگاه جوش نقطهای مناسب، یک انتخاب عمومی و یکسان برای همه کارگاهها نیست. آنچه ARC و SPOT را از نظر کاربردی متمایز میکند، نوع نیاز کارگاه، ضخامت قطعات، میزان ظرافت و سطح کنترلی است که اپراتور برای فرآیند جوش نیاز دارد.
ARC 01 ایما برای کارگاههایی که با قطعات فلزی متنوعتر و ضخامتهای بالاتر سروکار دارند، گزینهای قابل بررسی است و طبق مشخصات ایما تا ضخامت ۲ میلیمتر را پوشش میدهد.
در مقابل، SPOT ایما برای کارگاههایی که تمرکز اصلی آنها روی جوشکاری ظریف و کنترلشده است، انتخابی مناسب برای بررسی خواهد بود.
در هر دو حالت، کیفیت نهایی جوش به ترکیبی از دستگاه مناسب، تنظیم صحیح، آمادهسازی قطعه، الکترود مناسب و مهارت اپراتور وابسته است.
بنابراین اگر با ضعیف شدن جوش یا سوختن جوش مواجه هستید، قبل از تغییر دستگاه، پارامترهای فرآیند و شرایط قطعه را نیز بررسی کنید.
دستگاه جوش نقطهای ایما؛ انتخاب بر اساس نیاز واقعی کارگاه
اگر بین ARC و SPOT ایما مردد هستید، لازم نیست فقط بر اساس مشخصات روی کاغذ تصمیم بگیرید.
مشاوره و خرید دستگاه جوش نقطه ای ایما
اگر برای کارگاه خود به دنبال یک راهکار دقیق برای اتصال قطعات فلزی هستید، انتخاب دستگاه مناسب میتواند تأثیر زیادی بر کیفیت و سرعت کار داشته باشد.
کارشناسان ایما میتوانند با بررسی نوع فعالیت و قطعاتی که با آنها کار میکنید، برای انتخاب تجهیزات مناسب راهنماییتان کنند.
برای دریافت مشاوره تخصصی و اطلاع از شرایط خرید دستگاه جوش نقطه ای ایما، با کارشناسان ایما تماس بگیرید.


