1. کم بودن توان یا انرژی جوش
یکی از رایجترین دلایل علت ضعیف شدن جوش نقطهای، انتقال انرژی کمتر از مقدار موردنیاز است. وقتی انرژی کافی به محل اتصال نرسد، ناحیه جوش به اندازه لازم تشکیل نمیشود و اتصال استحکام کافی نخواهد داشت.
این مشکل معمولاً با نشانههای زیر همراه است:
- جوش ظاهراً ایجاد شده، اما اتصال ضعیف است.
- قطعات با خم کردن یا کشیدن از هم جدا میشوند.
- اثر جوش بسیار کمعمق است.
- استحکام بین چند نقطه جوش یکسان نیست.
راهکار:
بهجای افزایش ناگهانی توان، تنظیمات را مرحلهبهمرحله تغییر دهید. ابتدا یک نمونه مشابه قطعه اصلی آماده کنید و سپس مقدار انرژی را بهتدریج اصلاح کنید. به این ترتیب، احتمال آسیب به قطعه نیز کمتر خواهد شد.
2. کوتاه بودن زمان جوش
فقط مقدار انرژی مهم نیست؛ مدت زمان اعمال آن نیز اهمیت دارد. حتی اگر توان در محدوده مناسبی باشد، زمان بسیار کوتاه میتواند مانع تشکیل اتصال کافی شود.
برای مثال، اگر جوش سطحی است و با فشار نسبتاً کم از هم باز میشود، بررسی زمان اعمال انرژی یکی از اولین مواردی است که باید انجام شود.
راهکار:
زمان جوش را بهصورت تدریجی افزایش دهید و نتیجه را روی نمونه مشابه بررسی کنید. از ارائه یک زمان ثابت برای همه فلزات خودداری کنید؛ زیرا آلیاژ، ضخامت، هندسه قطعه و نوع دستگاه روی نتیجه اثر دارند.
3. فشار نامناسب الکترود
فشار الکترود نیز یکی از عوامل مؤثر بر کیفیت اتصال است. اگر فشار کم باشد، تماس بهخوبی برقرار نمیشود و انتقال انرژی میتواند ناپایدار باشد. در مقابل، فشار بیش از حد ممکن است به قطعات ظریف آسیب بزند یا روی سطح آنها اثر نامطلوب ایجاد کند.
راهکار:
فشار الکترود را متناسب با نوع قطعه و ضخامت آن تنظیم کنید. در قطعات ظریف، تماس کنترلشده اهمیت بیشتری دارد؛ بنابراین نباید صرفاً برای افزایش استحکام، فشار را بیش از نیاز بالا برد.
4. کثیف بودن سطح قطعه
چربی، روغن، گردوغبار، اکسید، مواد پولیش و برخی آلودگیهای سطحی میتوانند شرایط تماس را تغییر دهند. به همین دلیل، تمیزی محل اتصال یکی از عوامل مهم در استحکام جوش نقطهای است.
اگر سطح قطعه آلوده باشد، حتی تنظیم صحیح دستگاه جوش نقطهای نیز ممکن است نتیجه مورد انتظار را ایجاد نکند.
راهکار:
پیش از جوشکاری، سطح اتصال را با روش سازگار با جنس قطعه تمیز کنید. همچنین، پس از تمیزکاری اجازه دهید سطح کاملاً خشک شود. برای قطعات حساس یا ارزشمند نیز باید از مواد تمیزکنندهای استفاده شود که به آلیاژ یا پوشش قطعه آسیب نرساند.
5. فرسوده یا آلوده بودن الکترود
نوک الکترود مستقیماً با محل اتصال در ارتباط است. بنابراین، اگر سطح آن آلوده، فرسوده یا تغییر شکل داده باشد، تمرکز و انتقال انرژی نیز میتواند تحت تأثیر قرار گیرد.
نشانههای رایج عبارتاند از:
- ناهموار شدن نوک الکترود
- تغییر رنگ یا آلودگی سطح
- تفاوت زیاد بین نقاط جوش
- ایجاد جوشهای نامنظم
راهکار:
الکترود را بهصورت دورهای بررسی و تمیز کنید. در صورت فرسودگی شدید نیز تعویض آن معمولاً انتخاب بهتری است. در این بخش، استفاده از ابزار مناسب برای نگهداری الکترود اهمیت دارد؛ زیرا تمیزکاری نامناسب میتواند هندسه نوک الکترود را تغییر دهد.
6. انتخاب تنظیمات نادرست برای جنس و ضخامت قطعه
یکی از مهمترین نکات در تنظیم دستگاه جوش نقطهای این است که برای همه قطعات از یک تنظیم ثابت استفاده نکنید.
طلا، نقره، استیل، تیتانیوم، مس و سایر آلیاژها رفتار متفاوتی در برابر حرارت و انرژی الکتریکی دارند. علاوه بر جنس فلز، ضخامت نیز اهمیت دارد. یک تنظیم ممکن است برای یک قطعه نازک مناسب باشد، اما روی قطعه ضخیمتر اتصال کافی ایجاد نکند یا برعکس.
راهکار:
همیشه جنس، آلیاژ و ضخامت قطعه را در کنار نوع اتصال در نظر بگیرید و سپس تنظیمات را انتخاب کنید.
7. وضعیت سطح و نوع آلیاژ
گاهی مشکل جوش به خود شرایط سطح یا ترکیب آلیاژ مربوط است. برای نمونه، اگر قطعه قبلاً آبکاری شده باشد، وجود لایه سطحی میتواند روی فرآیند اتصال اثر بگذارد.
همچنین بعضی آلیاژها بهدلیل رسانایی حرارتی یا الکتریکی متفاوت، نیازمند تنظیمات متفاوتی هستند.
راهکار:
قبل از جوشکاری، وضعیت واقعی سطح و لایههای موجود روی قطعه را بررسی کنید. اگر پوشش یا آبکاری مانع ایجاد اتصال مناسب است، باید فرآیند آمادهسازی سطح متناسب با جنس قطعه انجام شود.
8. قرارگیری نامناسب الکترود
حتی یک تنظیم صحیح، در صورت قرارگیری نامناسب الکترود ممکن است نتیجه مطلوبی ایجاد نکند. زاویه الکترود، محل تماس و ثبات قطعه، همگی در کیفیت نقطه جوش مؤثر هستند.
راهکار:
تا حد امکان، الکترود را در موقعیت پایدار و مناسب نسبت به محل اتصال قرار دهید و قبل از اعمال انرژی مطمئن شوید که تماس کافی برقرار است.
9. استفاده از دستگاه نامناسب یا فرسوده
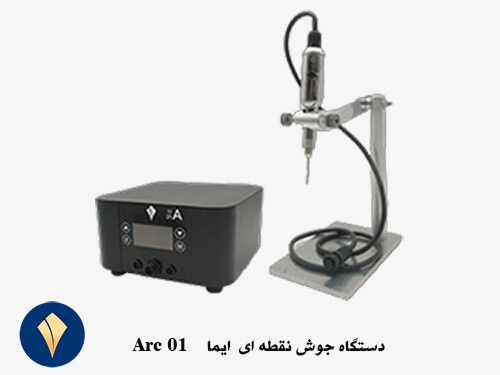
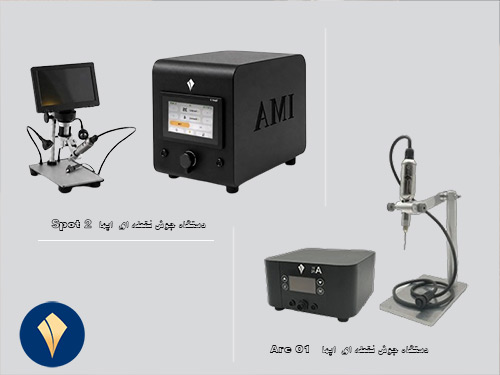
گاهی مشکل اصلی از تنظیمات نیست، بلکه محدودیت خود دستگاه است. یک دستگاه جوش نقطهای مناسب برای کارگاههای ظریف باید امکان کنترل فرآیند را در اختیار اپراتور قرار دهد.
قابلیتهایی مانند تنظیم پارامترهای جوش، کنترل بهتر انرژی و امکان انتخاب شرایط مناسب برای قطعات مختلف، باعث میشوند اپراتور بتواند نتیجه را با دقت بیشتری کنترل کند.








از خوندن مقاله آموزش جوش با دستگاه جوش نقطهای ایما لذت بردم گفتم منم یه چیزی بگم بدرد شما بخوره. ظاهراً برای جواب دادن به کامنتهای سایت از هوش مصنوعی استفاده میکنه:
https://admingpt.ir/
سلام، از ثبت دیدگاه و همراهی شما سپاسگزاریم.
خوشحالیم که مقاله آموزش جوش با دستگاه جوش نقطهای برای شما مفید بوده است. هدف ما ارائه آموزشهای کاربردی در زمینه جوشکاری نقطهای و کار با دستگاههای جوش صنعتی است.
موفق و پیروز باشید.