کاربرد-دستگاه-جوش-نقطه-ای-در-صنایع-الکترونیک
اخبار شرکت, مقالات آموزشی

کاربرد جوش نقطه‌ای در صنایع الکترونیک؛ راهنمای اتصالات دقیق و ظریف

کاربرد جوش نقطه‌ای در صنایع الکترونیک؛ راهنمای اتصالات دقیق و ظریف

در صنایع الکترونیک، ایجاد اتصال مطمئن میان قطعات کوچک و فلزی اهمیت زیادی دارد. استفاده از روش مناسب می‌تواند دقت کار را افزایش دهد و احتمال آسیب به قطعات حساس را کاهش دهد. دستگاه جوش نقطه ای یکی از تجهیزات کاربردی برای ایجاد اتصالات متمرکز و سریع در قطعات فلزی است. این فناوری علاوه بر الکترونیک، در کارگاه‌های طلاسازی، نقره‌سازی، تعمیر عینک و برخی تجهیزات پزشکی و دندانپزشکی نیز کاربرد دارد. در این مقاله با کاربرد جوش در صنایع الکترونیک، مزایای آن و نکات مهم انتخاب دستگاه مناسب آشنا می‌شویم.

جوش نقطه‌ای چیست و چه کاربردی در صنایع الکترونیک دارد؟

جوش نقطه‌ای یکی از روش‌های اتصال دو قطعه فلزی است. در این فرآیند، جریان الکتریکی از محل تماس قطعات عبور می‌کند و مقاومت الکتریکی موجود در این ناحیه باعث ایجاد حرارت می‌شود. در نتیجه، اتصال در یک محدوده مشخص و کنترل‌شده شکل می‌گیرد.

متمرکز بودن انرژی در محل اتصال، یکی از مهم‌ترین مزایای این روش است. به همین دلیل، جوش نقطه‌ای می‌تواند برای برخی قطعات کوچک و ظریف که به کنترل حرارت نیاز دارند، گزینه مناسبی باشد.

در صنایع الکترونیک، بسیاری از قطعات دارای ابعاد کوچک و ساختار حساس هستند. انتقال حرارت بیش از حد به این قطعات ممکن است باعث تغییر شکل یا آسیب به بخش‌های اطراف شود. به همین دلیل، کنترل میزان انرژی، زمان و محل اعمال جریان اهمیت زیادی دارد.

مهم‌ترین مزایای جوش نقطه‌ای

استفاده از این روش در کاربردهای مناسب می‌تواند مزایای زیر را به همراه داشته باشد:

  • ایجاد اتصال سریع و متمرکز
  • مناسب بودن برای برخی قطعات کوچک و ظریف
  • کاهش انتقال حرارت به بخش‌های غیرضروری
  • امکان کنترل پارامترهای جوش
  • تکرارپذیری بهتر اتصال در شرایط یکسان
  • کاهش زمان برخی فرآیندهای تولید و تعمیر
  • عدم نیاز به ماده اتصال‌دهنده در فرآیندهای مشخص

البته کیفیت اتصال تنها به دستگاه وابسته نیست. جنس فلز، ضخامت قطعه، شکل اتصال، فشار الکترود، جریان و زمان جوش نیز در نتیجه نهایی تأثیر دارند.

تفاوت جوش نقطه‌ای با لحیم‌کاری

لحیم‌کاری و جوش نقطه‌ای هر دو برای ایجاد اتصال در صنایع مختلف استفاده می‌شوند، اما عملکرد یکسانی ندارند.

در لحیم‌کاری، یک ماده واسط مانند سیم لحیم برای اتصال قطعات استفاده می‌شود. در مقابل، جوش نقطه‌ای با اعمال جریان الکتریکی و ایجاد حرارت در محل تماس، اتصال را شکل می‌دهد.


بنابراین نمی‌توان یک روش را به‌صورت کلی جایگزین روش دیگر دانست. انتخاب بین لحیم‌کاری و جوش نقطه‌ای باید بر اساس جنس قطعات، ضخامت، نوع اتصال و کاربرد نهایی انجام شود.

کاربرد دستگاه جوش نقطه ای در صنایع الکترونیک

کاربرد دستگاه جوش نقطه ای در صنایع الکترونیک به نوع قطعه و جنس فلز بستگی دارد. با این حال، در برخی فرآیندهای تولید، مونتاژ و تعمیر می‌توان از این فناوری برای ایجاد اتصال میان قطعات فلزی کوچک استفاده کرد.

هدف اصلی در این کاربردها، ایجاد اتصال مناسب با کنترل انرژی و جلوگیری از انتقال حرارت غیرضروری به بخش‌های حساس است.

اتصال سیم‌ها و نوارهای فلزی

در بعضی تجهیزات الکترونیکی، سیم‌ها، نوارها و قطعات فلزی کوچک باید به یکدیگر یا به یک بخش فلزی مشخص متصل شوند.

روش‌های سنتی ممکن است در برخی شرایط باعث انتقال حرارت به قسمت‌های اطراف شوند. در مقابل، جوش نقطه‌ای امکان تمرکز انرژی در محل موردنظر را فراهم می‌کند.

البته برای رسیدن به نتیجه مناسب، باید جریان، زمان پالس و فشار الکترود متناسب با قطعه انتخاب شود.

اتصال نوارهای فلزی در باتری‌ها

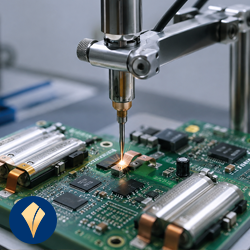
یکی از کاربردهای شناخته‌شده جوش نقطه‌ای، اتصال نوارهای فلزی به سلول‌های باتری است.

در این فرآیند، اتصال باید به اندازه کافی محکم باشد، اما حرارت نباید به شکل غیرضروری به سلول منتقل شود. به همین دلیل، کنترل دقیق انرژی و زمان جوش اهمیت بالایی دارد.

در این نوع کاربرد، استفاده از تنظیمات یکسان برای تمام باتری‌ها توصیه نمی‌شود. نوع سلول، جنس نوار و ضخامت آن باید هنگام تعیین پارامترهای جوش در نظر گرفته شود.

مونتاژ و تعمیر قطعات کوچک

کارگاه‌های تعمیراتی معمولاً با قطعاتی روبه‌رو هستند که به اتصال مجدد یا ترمیم یک بخش فلزی کوچک نیاز دارند.

در چنین شرایطی، سرعت و دقت فرآیند اهمیت زیادی دارد. استفاده از یک دستگاه جوشکاری قطعات ظریف می‌تواند انجام برخی اتصالات را ساده‌تر و کنترل‌شده‌تر کند.

با این حال، قبل از اجرای اتصال روی قطعه اصلی بهتر است پارامترهای دستگاه روی نمونه مشابه آزمایش شوند.

کاربرد-دستگاه-جوش-نقطه‌ای-در-صنایع-الکترونیک-و-اتصالات-دقیق

چرا کنترل دیجیتال در دستگاه جوش نقطه ای اهمیت دارد؟

در کارگاه‌هایی که با قطعات مختلف سروکار دارند، استفاده از تنظیمات ثابت همیشه نتیجه مطلوبی ایجاد نمی‌کند. تغییر جنس، ضخامت یا شکل قطعه می‌تواند نیاز به تنظیم مجدد دستگاه داشته باشد.

به همین دلیل، کنترل دیجیتال یکی از ویژگی‌های مهم تجهیزات مدرن جوش نقطه‌ای محسوب می‌شود.

تنظیم دقیق پارامترهای جوش

جریان و زمان اعمال انرژی از عوامل مهم در کیفیت اتصال هستند.

اگر انرژی کمتر از مقدار موردنیاز باشد، اتصال ممکن است استحکام کافی نداشته باشد. از طرف دیگر، افزایش بیش از حد انرژی می‌تواند باعث آسیب، تغییر شکل یا ایجاد آثار حرارتی روی قطعه شود.

قابلیت تنظیم دقیق پارامترها به اپراتور اجازه می‌دهد فرآیند را متناسب با شرایط قطعه کنترل کند.

استفاده از جوش پالسی

در فناوری‌های جدید، انرژی می‌تواند به شکل پالس‌های کنترل‌شده به محل اتصال منتقل شود.

جوش پالسی در کار با قطعات ظریف اهمیت ویژه‌ای دارد؛ زیرا امکان کنترل بهتر فرآیند را فراهم می‌کند.

این فناوری تنها به صنایع الکترونیک محدود نیست و در برخی کاربردهای طلاسازی، نقره‌سازی، تعمیر عینک و تجهیزات تخصصی نیز مورد استفاده قرار می‌گیرد.

نمایشگر دیجیتال

وجود نمایشگر دیجیتال باعث می‌شود اپراتور بتواند پارامترهای تنظیم‌شده را راحت‌تر مشاهده کند.

این موضوع در کارگاه‌هایی که چند نوع قطعه با ضخامت و جنس متفاوت دارند، اهمیت بیشتری پیدا می‌کند.

یک رابط کاربری مناسب همچنین می‌تواند فرآیند تنظیم دستگاه را سریع‌تر و استفاده روزمره از آن را ساده‌تر کند.

پدال و کنترل فرآیند

در برخی کاربردهای کارگاهی، کنترل مناسب زمان اجرای جوش اهمیت زیادی دارد. پدال مناسب می‌تواند به اپراتور اجازه دهد فرآیند را با کنترل بیشتری اجرا کند و دست‌های خود را برای قرار دادن قطعه در موقعیت صحیح آزاد نگه دارد.

جوش-نقطه‌ای-دقیق-روی-اتصال-مسی-در-صنایع-الکترونیک

کاربرد جوش نقطه‌ای در طلا، نقره، عینک و تجهیزات تخصصی

فناوری اتصال نقطه‌ای فقط به صنایع الکترونیک محدود نمی‌شود. بسیاری از کارگاه‌های تخصصی نیز با قطعات فلزی کوچک و ظریف کار می‌کنند و به روشی دقیق برای اتصال یا تعمیر آن‌ها نیاز دارند.

به همین دلیل، استفاده از دستگاه جوش نقطه ای در حوزه‌هایی مانند طلاسازی، نقره‌سازی، تعمیر عینک و برخی تجهیزات پزشکی و دندانپزشکی نیز قابل توجه است.

طلاسازی و نقره‌سازی

در ساخت و تعمیر زیورآلات، ظرافت قطعه اهمیت زیادی دارد. حرارت بیش از اندازه یا کنترل‌نشده می‌تواند روی ظاهر و ساختار قطعه تأثیر بگذارد.

استفاده از تجهیزات مناسب جوش می‌تواند در برخی تعمیرات و اتصالات ظریف طلا و نقره مفید باشد.

برای این کارگاه‌ها، کنترل انرژی، دقت محل اتصال و امکان تنظیم پارامترها از ویژگی‌های مهم دستگاه محسوب می‌شوند.

تعمیر فریم عینک

فریم‌های عینک دارای بخش‌های کوچک و ظریفی هستند که ممکن است در اثر ضربه یا استفاده طولانی‌مدت آسیب ببینند.

در بعضی تعمیرات، ایجاد اتصال دقیق روی بخش آسیب‌دیده اهمیت زیادی دارد. به همین دلیل، جوش عینک یکی از کاربردهای تخصصی تجهیزات جوشکاری دقیق به شمار می‌رود.

تجهیزات پزشکی و دندانپزشکی

برخی تجهیزات پزشکی و دندانپزشکی نیز از قطعات فلزی کوچک تشکیل شده‌اند. در تولید یا تعمیر این قطعات، دقت اتصال و کنترل فرآیند اهمیت زیادی دارد.

با توجه به حساسیت این حوزه‌ها، انتخاب روش اتصال باید بر اساس جنس، ابعاد و استانداردهای مربوط به قطعه انجام شود.

تابلو‌سازی و تجهیزات الکتریکی

در تابلو‌سازی و تجهیزات الکتریکی نیز ممکن است با اتصالات فلزی کوچک مواجه شویم.

در چنین مواردی، دستگاه جوش نقطه‌ای می‌تواند برای کاربردهای مشخصی در مونتاژ یا تعمیر مورد استفاده قرار گیرد؛ البته به شرطی که جنس و نوع اتصال با قابلیت‌های دستگاه سازگار باشد.

راهنمای انتخاب دستگاه جوش نقطه ای برای کارگاه

انتخاب یک دستگاه مناسب فقط با مقایسه قیمت یا توان آن انجام نمی‌شود. نوع کارگاه، جنس قطعات، ضخامت فلز و حجم استفاده، همگی باید در نظر گرفته شوند.

اگر قرار است دستگاه در چند حوزه مختلف مانند طلا، نقره، عینک یا قطعات فلزی ظریف استفاده شود، قابلیت تنظیم دقیق پارامترها اهمیت بیشتری پیدا می‌کند.

جنس قطعه را بررسی کنید

فلزات مختلف رفتار متفاوتی در برابر جریان و حرارت دارند. بنابراین، قبل از خرید باید مشخص شود دستگاه قرار است برای چه فلزاتی استفاده شود.

برای مثال، شرایط جوشکاری طلا، نقره و فلزات مورد استفاده در تجهیزات الکترونیکی الزاماً یکسان نیست.

ضخامت قطعات را در نظر بگیرید

ضخامت فلز یکی از عوامل مؤثر بر تنظیمات جوش است.

اگر کارگاه بیشتر با قطعات بسیار ظریف سروکار دارد، دستگاه باید امکان کنترل مناسب انرژی را داشته باشد. در مقابل، قطعات ضخیم‌تر ممکن است به پارامترهای متفاوتی نیاز داشته باشند.

قابلیت تنظیم جریان و زمان

امکان تنظیم پارامترهای اصلی، انعطاف‌پذیری دستگاه را افزایش می‌دهد.

دستگاهی که بتواند انرژی و زمان اعمال جریان را متناسب با قطعه تنظیم کند، برای کارگاه‌های متنوع کاربردی‌تر خواهد بود.

قابلیت جوش پالسی و کنترل دما

در کار با قطعات حساس، کنترل انرژی اهمیت زیادی دارد. قابلیت استفاده از فرآیند پالسی و کنترل بهتر شرایط حرارتی می‌تواند به اپراتور کمک کند تا فرآیند جوش را دقیق‌تر مدیریت کند.

کیفیت ساخت و خدمات پس از فروش

در خرید تجهیزات صنعتی، کیفیت ساخت تنها عامل مهم نیست. خدمات پس از فروش، تأمین قطعات، آموزش و امکان دریافت مشاوره فنی نیز باید بررسی شود.

به‌خصوص برای کارگاه‌هایی که دستگاه به‌صورت روزانه مورد استفاده قرار می‌گیرد، دسترسی به پشتیبانی تخصصی اهمیت زیادی دارد.

جوش نقطه ای ایما برای چه کارگاه‌هایی مناسب است؟

دستگاه جوش نقطه ای ایما با هدف پاسخ‌گویی به نیاز کارگاه‌هایی طراحی شده است که با اتصالات دقیق و قطعات ظریف سروکار دارند.

قابلیت‌های کنترلی، تنظیم پارامترهای جوش، سیستم دیجیتال و فناوری جوش پالسی از جمله ویژگی‌هایی هستند که در تجهیزات مدرن ایما مورد توجه قرار گرفته‌اند.

این تجهیزات می‌توانند برای بررسی و استفاده در حوزه‌هایی مانند طلاسازی، نقره‌سازی، تعمیر عینک، تجهیزات پزشکی، دندانپزشکی و برخی کاربردهای مرتبط با الکترونیک مورد توجه قرار گیرند.

با این حال، انتخاب مدل و تنظیمات مناسب باید بر اساس کاربرد واقعی کارگاه انجام شود. نوع فلز، ضخامت قطعه، شکل اتصال و حجم کاری از مهم‌ترین عواملی هستند که هنگام انتخاب باید بررسی شوند.

آیا دستگاه جوش نقطه‌ای برای کارگاه شما مناسب است؟

جوش در صنایع الکترونیک زمانی کاربردی است که اتصال موردنظر به دقت، سرعت و کنترل مناسب نیاز داشته باشد. تمرکز انرژی در یک محدوده مشخص باعث شده است جوش نقطه‌ای برای برخی اتصالات فلزی کوچک و ظریف مورد توجه قرار گیرد.

کاربرد این فناوری نیز به الکترونیک محدود نمی‌شود. کارگاه‌های طلا و نقره، تعمیرات عینک، تجهیزات پزشکی و دندانپزشکی و برخی فعالیت‌های تابلو‌سازی نیز می‌توانند در کاربردهای مناسب از این روش استفاده کنند.

با این حال، انتخاب دستگاه باید بر اساس نیاز واقعی کارگاه انجام شود. جنس و ضخامت قطعات، نوع اتصال، میزان استفاده و سطح کنترل موردنیاز از مهم‌ترین عوامل در این تصمیم هستند.

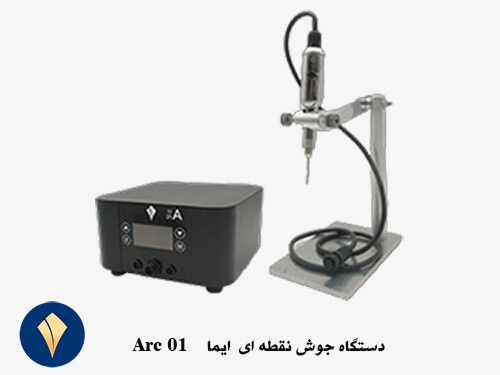
دستگاه-جوش-نقطه-ای-ایما--ARC-01

مشاوره و خرید دستگاه جوش نقطه ای ایما

اگر برای کارگاه خود به دنبال یک راهکار دقیق برای اتصال قطعات فلزی هستید، انتخاب دستگاه مناسب می‌تواند تأثیر زیادی بر کیفیت و سرعت کار داشته باشد.

کارشناسان ایما می‌توانند با بررسی نوع فعالیت و قطعاتی که با آن‌ها کار می‌کنید، برای انتخاب تجهیزات مناسب راهنمایی‌تان کنند.

برای دریافت مشاوره تخصصی و اطلاع از شرایط خرید دستگاه جوش نقطه ای ایما، با کارشناسان ایما تماس بگیرید.
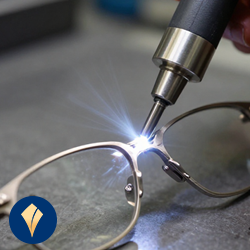
جوشکاری-فریم-فلزی-عینک-با-دستگاه-جوش-نقطه-ای
اخبار شرکت, مقالات آموزشی

جوش نقطه‌ای در صنعت عینک‌سازی؛ راهنمای جوش عینک و تیتانیوم

جوش نقطه‌ای در صنعت عینک‌سازی؛ راهنمای جوش عینک و تیتانیوم

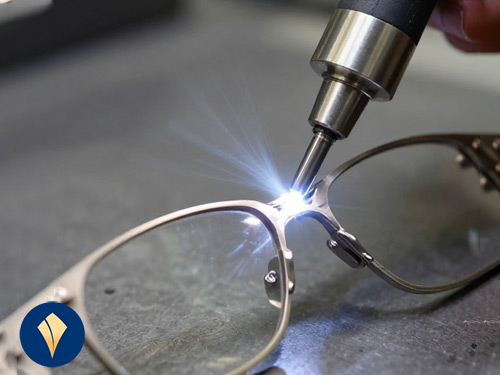
دستگاه جوش نقطه ای یکی از تجهیزات کاربردی برای جوشکاری و تعمیر فریم‌های عینک، به‌ویژه فریم‌های ظریف و تیتانیومی، است. در این روش، اتصال قطعات با کنترل مناسب حرارت انجام می‌شود و می‌توان احتمال آسیب به بخش‌های اطراف محل جوش را کاهش داد. برای تعمیر فریم عینک، علاوه بر استحکام اتصال، عواملی مانند جنس آلیاژ، ضخامت قطعه و تنظیم پارامترهای جوش اهمیت دارند. در این مقاله با کاربرد دستگاه جوش نقطه ای در عینک‌سازی، جوش تیتانیوم، اهمیت گاز آرگون، دلایل ضعیف شدن جوش و سوختن جوش و نکات مهم انتخاب دستگاه مناسب آشنا می‌شویم.

جوش نقطه‌ای در صنعت عینک‌سازی چیست؟

در ساخت و تعمیر فریم عینک، اتصال قطعات کوچک فلزی یکی از بخش‌های حساس کار است. قسمت‌هایی مانند دسته، لولا، پل و سایر اجزای فریم ممکن است بر اثر فشار، ضربه یا استفاده طولانی‌مدت دچار شکستگی شوند.

در چنین شرایطی، انتخاب روش مناسب برای جوش عینک اهمیت زیادی دارد. جوش باید به اندازه کافی مستحکم باشد و در عین حال، حرارت اضافی به قسمت‌های اطراف منتقل نکند.

جوش نقطه‌ای یکی از روش‌های جوشکاری مقاومتی است. در این فرآیند، جریان الکتریکی از محل اتصال عبور می‌کند و در اثر مقاومت الکتریکی، حرارت در ناحیه مشخصی ایجاد می‌شود. فشار الکترود نیز به شکل‌گیری اتصال کمک می‌کند.

کیفیت جوش به عوامل مختلفی مانند جریان، زمان اعمال جریان، فشار الکترود، جنس قطعه، ضخامت فلز و وضعیت سطح بستگی دارد.

به همین دلیل، یک دستگاه جوش نقطه ای مناسب باید امکان کنترل فرآیند را در اختیار اپراتور قرار دهد.

چرا کنترل جوش در تعمیر عینک مهم است؟

فریم عینک معمولاً قطعه‌ای ظریف است. بنابراین یک جوش نامناسب می‌تواند علاوه بر کاهش استحکام اتصال، ظاهر فریم را نیز تحت تأثیر قرار دهد.

در یک تعمیر استاندارد، هدف این است که:

  • اتصال استحکام مناسبی داشته باشد.
  • حرارت اضافی ایجاد نشود.
  • فریم تغییر شکل ندهد.
  • محل جوش تا حد امکان تمیز و کنترل‌شده باشد.
  • قطعه دچار سوختگی یا سوراخ‌شدگی نشود.
  • نتیجه جوش برای تعمیرات مشابه قابل تکرار باشد.

این موارد باعث شده است که جوش نقطه ای عینک به یکی از کاربردهای مهم تجهیزات جوشکاری دقیق تبدیل شود.

چرا جوشکاری فریم عینک به دقت بالایی نیاز دارد؟

در تعمیر فریم عینک، معمولاً با قطعات کوچک، ضخامت‌های کم و محل‌های اتصال محدود روبه‌رو هستیم. بنابراین مقدار حرارت واردشده باید به‌دقت کنترل شود.

اگر انرژی جوش کمتر از مقدار موردنیاز باشد، اتصال به اندازه کافی شکل نمی‌گیرد و ممکن است با ضعیف شدن جوش مواجه شویم.

از طرف دیگر، اگر انرژی بیش از حد باشد، احتمال سوختن، تغییر شکل یا آسیب به سطح قطعه افزایش پیدا می‌کند.

بنابراین می‌توان گفت کیفیت جوش عینک حاصل یک تعادل است:

انرژی کافی برای ایجاد اتصال + کنترل حرارت + تماس مناسب الکترود + آماده‌سازی صحیح سطح

آماده‌سازی سطح قبل از جوش

قبل از جوشکاری، محل اتصال باید تا حد امکان تمیز باشد. وجود چربی، آلودگی، اکسید یا پوشش‌های ناخواسته می‌تواند شرایط تماس الکتریکی را تغییر دهد.

به همین دلیل، پیش از استفاده از دستگاه جوش نقطه ای بهتر است محل شکستگی بررسی و تمیز شود.

سپس قطعات باید در موقعیت صحیح قرار بگیرند و تماس الکترود با محل موردنظر بررسی شود.

برای کارگاه‌هایی که تعداد زیادی تعمیر مشابه انجام می‌دهند، ثبت تنظیمات مناسب برای هر نوع قطعه نیز می‌تواند به افزایش تکرارپذیری کمک کند.

جوش تیتانیوم در فریم عینک چه ویژگی‌هایی دارد؟

تیتانیوم و آلیاژهای آن در برخی فریم‌های عینک استفاده می‌شوند. وزن پایین و ویژگی‌های مکانیکی مناسب از دلایل توجه به این فلز در صنعت عینک‌سازی است.

با این حال، جوش تیتانیوم نیازمند توجه بیشتری به شرایط فرآیند است.

تیتانیوم در دماهای بالا نسبت به اکسیژن و آلودگی‌های محیط حساس است. بنابراین در فرآیندهایی که ناحیه‌ای از فلز تا دمای بالا گرم یا ذوب می‌شود، محافظت مناسب اهمیت زیادی دارد.

البته تمام روش‌های جوشکاری تیتانیوم شرایط یکسانی ندارند.

برای مثال، جوشکاری تیتانیوم با روش‌هایی مانند TIG، لیزر و جوش مقاومتی نقطه‌ای از نظر نحوه ایجاد اتصال و نیازهای فرآیند با یکدیگر متفاوت هستند.

در نتیجه، نمی‌توان برای تمام فریم‌های تیتانیومی یک تنظیم ثابت در نظر گرفت. نوع آلیاژ، ضخامت، شکل اتصال و روش جوشکاری باید در کنار یکدیگر بررسی شوند.

اهمیت گاز آرگون برای جوش تیتانیوم

یکی از نکات مهم در جوشکاری تیتانیوم، محافظت از ناحیه داغ جوش در برابر اکسیژن است.

هنگامی که تیتانیوم در دمای بالا قرار می‌گیرد، احتمال واکنش آن با اکسیژن افزایش پیدا می‌کند. به همین دلیل، در فرآیندهای جوشکاری ذوبی مانند TIG و برخی کاربردهای لیزری، گاز آرگون برای ایجاد محیط محافظ اهمیت زیادی دارد.

آرگون یک گاز بی‌اثر است و با کاهش تماس ناحیه داغ جوش با اکسیژن و آلودگی‌های محیط، به حفظ کیفیت فرآیند کمک می‌کند.

اگر حفاظت گازی مناسب نباشد، ممکن است مشکلاتی مانند تغییر رنگ، اکسیدشدگی و کاهش کیفیت اتصال ایجاد شود.

آیا برای هر جوش تیتانیوم آرگون لازم است؟

خیر.

این نکته اهمیت زیادی دارد. استفاده از آرگون به روش جوشکاری و طراحی دستگاه بستگی دارد.

در روش‌های ذوبی مانند TIG، محافظت گازی بخش مهمی از فرآیند است. اما در جوش نقطه‌ای مقاومتی شرایط متفاوت است و اتصال از طریق عبور جریان و ایجاد حرارت در محل تماس شکل می‌گیرد.

بنابراین نمی‌توان گفت هر قطعه تیتانیومی که قرار است جوش داده شود، الزاماً به آرگون نیاز دارد.

در دستگاه‌هایی که امکان استفاده از گاز آرگون برای کاربردهای موردنیاز را فراهم می‌کنند، این قابلیت می‌تواند برای برخی فرآیندهای جوشکاری ظریف یک مزیت محسوب شود.

در نهایت، نوع جوش، جنس قطعه و دستورالعمل سازنده دستگاه تعیین می‌کنند که آرگون چه زمانی و چگونه مورد استفاده قرار گیرد.

دلایل ضعیف شدن جوش عینک چیست؟

یکی از مشکلات رایج در تعمیر فریم، ایجاد اتصالی است که در ظاهر جوش شده اما استحکام کافی ندارد.

ضعیف شدن جوش می‌تواند دلایل مختلفی داشته باشد.

انرژی ناکافی

اگر انرژی واردشده برای ایجاد اتصال کافی نباشد، ناحیه جوش استحکام لازم را به دست نمی‌آورد.

زمان نامناسب

زمان اعمال جریان نیز اهمیت دارد. زمان بسیار کوتاه ممکن است انرژی کافی ایجاد نکند. در مقابل، زمان بیش از اندازه می‌تواند حرارت اضافی ایجاد کند.

فشار نامناسب الکترود

فشار الکترود روی شرایط تماس قطعات اثر می‌گذارد. اگر فشار مناسب نباشد، فرآیند جوش می‌تواند ناپایدار شود.

آلودگی سطح

چربی و اکسید روی سطح می‌توانند شرایط تماس را تغییر دهند. بنابراین آماده‌سازی سطح پیش از جوش اهمیت زیادی دارد.

تنظیم نادرست نسبت به جنس قطعه

یک تنظیم مشخص لزوماً برای تمام فریم‌ها مناسب نیست.

برای مثال، جوش تیتانیوم ممکن است به شرایط متفاوتی نسبت به جوش آلیاژهای دیگر نیاز داشته باشد. ضخامت قطعه نیز در انتخاب پارامترها تأثیر دارد.

جوشکاری-دقیق-فریم-عینک-با-دستگاه-جوش-نقطه-ای

علت سوختن جوش عینک چیست؟

در مقابل ضعیف شدن جوش، یکی دیگر از مشکلات مهم سوختن جوش است.

سوختن جوش معمولاً زمانی اتفاق می‌افتد که انرژی یا حرارت واردشده بیشتر از نیاز قطعه باشد.

در فریم‌های ظریف، این مشکل می‌تواند باعث ایجاد:

  • تغییر رنگ
  • سوختگی سطح
  • تغییر شکل
  • ایجاد حفره یا سوراخ
  • پاشش فلز
  • آسیب به بخش‌های اطراف

شود.

به همین دلیل، هدف از جوشکاری قطعات ظریف استفاده از بیشترین انرژی نیست؛ بلکه باید کمترین انرژی مؤثر برای ایجاد اتصال مناسب انتخاب شود.

اینجاست که کنترل دقیق پارامترهای دستگاه جوش نقطه ای اهمیت پیدا می‌کند

پارامترهای مؤثر بر کیفیت جوش نقطه‌ای عینک

برای رسیدن به یک جوش با کیفیت، چند عامل باید هم‌زمان بررسی شوند.

جریان و انرژی جوش

جریان یکی از عوامل اصلی ایجاد حرارت در محل اتصال است. افزایش بیش از حد جریان می‌تواند باعث حرارت اضافی شود. جریان ناکافی نیز ممکن است باعث ایجاد اتصال ضعیف شود.

زمان جوش

زمان اعمال جریان در میزان حرارت ورودی نقش دارد. بنابراین باید متناسب با جنس و ضخامت قطعه تنظیم شود.

فشار الکترود

فشار مناسب باعث ایجاد شرایط تماس بهتر میان قطعات می‌شود. فشار نامناسب می‌تواند کیفیت اتصال را کاهش دهد.

وضعیت الکترود

نوک الکترود باید تمیز و در شرایط مناسب باشد. آلودگی یا فرسودگی الکترود می‌تواند روی کیفیت و تکرارپذیری جوش اثر بگذارد.

جنس و ضخامت قطعه

مهم است که تنظیمات بر اساس قطعه واقعی انتخاب شوند.

برای مثال، یک فریم تیتانیومی نازک را نمی‌توان الزاماً با همان تنظیمی جوش داد که برای یک قطعه ضخیم‌تر یا آلیاژ متفاوت استفاده می‌شود.

بنابراین بهترین روش، انجام تست روی نمونه مشابه و سپس ثبت تنظیمات مناسب برای تعمیرات مشابه است.

دستگاه جوش نقطه ای ARC ایما برای جوشکاری عینک

برای کارگاه‌های عینک‌سازی، انتخاب دستگاه جوش نقطه ای باید بر اساس نوع تعمیرات و جنس قطعات انجام شود.

تعمیرکار ممکن است با فریم‌های تیتانیومی، استیل و سایر آلیاژها سروکار داشته باشد. بنابراین امکان کنترل فرآیند اهمیت زیادی دارد.

دستگاه جوش نقطه ای ARC ایما برای کاربردهای جوشکاری دقیق و قطعات ظریف طراحی شده است و می‌تواند در کارگاه‌هایی که با تعمیر عینک و سایر قطعات فلزی حساس سروکار دارند، مورد استفاده قرار گیرد.

در انتخاب دستگاه برای چنین کاربردهایی، ویژگی‌هایی مانند موارد زیر اهمیت دارند:

  • کنترل دیجیتال فرآیند
  • امکان تنظیم پارامترهای جوش
  • کنترل بهتر انرژی ورودی
  • قابلیت کار با قطعات ظریف
  • نمایش اطلاعات فرآیند
  • پدال دیجیتال
  • امکان استفاده از آرگون در کاربردهای موردنیاز
  • قابلیت‌های پالسی متناسب با فرآیند دستگاه

مزیت کنترل دیجیتال این است که اپراتور می‌تواند تنظیمات را متناسب با قطعه تغییر دهد و برای تعمیرات مشابه، فرآیندی تکرارپذیر ایجاد کند.

این موضوع برای کارگاهی که روزانه چندین فریم عینک را تعمیر می‌کند، اهمیت زیادی دارد.

جوش نقطه‌ای یا جوش لیزر؛ کدام برای عینک مناسب‌تر است؟

جوش نقطه‌ای و جوش لیزر هر دو در جوشکاری دقیق کاربرد دارند، اما فرآیند آنها متفاوت است.

جوش لیزر امکان تمرکز انرژی در یک ناحیه بسیار کوچک را فراهم می‌کند و در برخی کاربردهای تخصصی تعمیر فریم مورد استفاده قرار می‌گیرد.

در مقابل، جوش نقطه‌ای برای ایجاد اتصال مقاومتی نقطه‌ای می‌تواند راهکاری سریع و کنترل‌پذیر باشد.

انتخاب روش مناسب به عواملی مانند:

  • جنس فریم
  • ضخامت قطعه
  • نوع شکستگی
  • شکل محل اتصال
  • میزان ظرافت موردنیاز
  • حجم تعمیرات
  • بودجه کارگاه

بستگی دارد.

بنابراین نمی‌توان به‌صورت کلی گفت جوش لیزر همیشه بهتر از دستگاه جوش نقطه ای است یا برعکس، روش مناسب باید با نیاز واقعی کارگاه انتخاب شود.

کاربرد دستگاه جوش نقطه ای در سایر صنایع

کاربرد دستگاه جوش نقطه ای به صنعت عینک محدود نمی‌شود.

طلا و نقره

در کارگاه‌های طلاسازی و نقره‌سازی، تعمیر قطعات ظریف و ایجاد اتصال موضعی نیازمند کنترل دقیق انرژی و حرارت است.

تجهیزات پزشکی

در برخی قطعات تجهیزات پزشکی، کیفیت اتصال و کنترل حرارت اهمیت زیادی دارد. نوع روش جوشکاری باید با توجه به جنس و مشخصات قطعه انتخاب شود.

دندانپزشکی

در بعضی قطعات و آلیاژهای مرتبط با حوزه دندانپزشکی، جوشکاری دقیق می‌تواند در تعمیر یا ساخت مورد استفاده قرار گیرد.

تابلو‌سازی

در تابلو‌سازی و ساخت قطعات فلزی ظریف نیز گاهی به اتصالات تمیز و کنترل‌شده نیاز است.

بنابراین دستگاه جوش نقطه ای ایما می‌تواند برای طیف مختلفی از کارگاه‌هایی که با قطعات فلزی ظریف کار می‌کنند، مورد بررسی قرار گیرد.

هنگام خرید دستگاه جوش نقطه ای به چه نکاتی توجه کنیم؟

قبل از خرید، ابتدا نیاز واقعی کارگاه را مشخص کنید.

جنس قطعات

بررسی کنید بیشتر با تیتانیوم، استیل، طلا، نقره یا سایر آلیاژها کار می‌کنید.

ضخامت قطعات

محدوده ضخامت قطعاتی که بیشتر جوش می‌دهید، باید با توانایی‌های دستگاه هماهنگ باشد.

کنترل پارامترها

برای جوشکاری قطعات ظریف، امکان تنظیم دقیق پارامترها اهمیت زیادی دارد.

تکرارپذیری

اگر حجم تعمیرات بالا است، دستگاه باید امکان ایجاد فرآیند پایدار و تکرارپذیر را فراهم کند.

آموزش و پشتیبانی

خرید دستگاه تنها بخشی از مسیر است. آموزش صحیح اپراتور و دسترسی به پشتیبانی فنی نیز می‌تواند در رسیدن به نتیجه بهتر نقش داشته باشد.


دستگاه-جوش-نقطه-ای-ایما--ARC-01

در جوش عینک، ایجاد یک اتصال محکم تنها هدف نیست. جوش باید علاوه بر استحکام مناسب، حرارت کنترل‌شده‌ای داشته باشد و تا حد امکان به ظاهر و ساختار فریم آسیب نزند.

در جوش تیتانیوم نیز توجه به شرایط فرآیند اهمیت بیشتری پیدا می‌کند. در روش‌هایی که نیاز به محافظت گازی دارند، آرگون با کاهش تماس ناحیه داغ با اکسیژن می‌تواند به حفظ کیفیت جوش کمک کند.

از طرف دیگر، در جوش نقطه‌ای مقاومتی، عواملی مانند جریان، زمان، فشار الکترود، وضعیت سطح، جنس و ضخامت قطعه در نتیجه نهایی تأثیر دارند.

بنابراین انتخاب دستگاه جوش نقطه ای مناسب باید بر اساس نیاز واقعی کارگاه انجام شود، نه صرفاً قیمت یا توان دستگاه.

دستگاه جوش نقطه ای ایما را برای کارگاه خود بررسی کنید

اگر در کارگاه خود با تعمیر فریم عینک، جوش تیتانیوم، قطعات طلا و نقره، تجهیزات پزشکی یا دندانپزشکی سروکار دارید، انتخاب تجهیزات مناسب می‌تواند کیفیت و تکرارپذیری فرآیند جوشکاری را افزایش دهد.

برای آشنایی بیشتر با دستگاه جوش نقطه ای ARC ایما و بررسی اینکه این دستگاه برای نوع فعالیت شما مناسب است یا خیر، با کارشناسان شرکت توسعه پردیس ایما در ارتباط باشید.

شرکت توسعه پردیس ایما؛ تولیدکننده دستگاه‌های جوش نقطه‌ای و تجهیزات مدرن آبکاری برای صنایع طلا و جواهر، نقره، عینک‌سازی، تجهیزات پزشکی و دندانپزشکی.

علت-ضعیف-شدن-یا-سوختن-جوش-نقطه‌ای
اخبار شرکت, مقالات آموزشی

علت ضعیف شدن یا سوختن جوش نقطه ای + راهکارهای عملی

علت ضعیف شدن یا سوختن جوش نقطه‌ای چیست؟ راهکارهای عملی برای افزایش استحکام جوش

جوش نقطه ای یکی از روش‌های کاربردی برای اتصال قطعات فلزی ظریف در کارگاه‌های طلاسازی، نقره‌سازی، عینک‌سازی، تجهیزات پزشکی، دندانپزشکی و تابلو‌سازی است. با این حال، ضعیف شدن جوش، جدا شدن قطعات یا حتی سوختن و سوراخ شدن محل اتصال از مشکلات رایج این فرآیند به شمار می‌رود. کیفیت جوش فقط به قدرت دستگاه وابسته نیست و عواملی مانند توان، زمان جوش، فشار الکترود، جنس و ضخامت قطعه و وضعیت سطح نیز تأثیر مستقیمی دارند.

جوش نقطه‌ای چگونه ایجاد می‌شود؟

جوش نقطه‌ای یکی از روش‌های اتصال موضعی قطعات فلزی است که در آن انرژی الکتریکی در محدوده مشخصی از قطعه متمرکز می‌شود و با ایجاد حرارت، ناحیه اتصال شکل می‌گیرد. برخلاف تصور رایج، هدف این نیست که تمام سطح فلز ذوب شود؛ بلکه باید مقدار انرژی در محدوده‌ای کنترل شود که یک اتصال مناسب و پایدار ایجاد کند.

بنابراین، کنترل انرژی مهم‌ترین اصل در جوش نقطه‌ای است.

اگر انرژی کمتر از مقدار موردنیاز باشد، اتصال به اندازه کافی شکل نمی‌گیرد و در نتیجه جوش ضعیف خواهد شد. از طرف دیگر، چنانچه انرژی بیش از حد باشد، ناحیه جوش بیش از اندازه گرم می‌شود و احتمال سوختگی، حفره، پاشش یا تغییر شکل قطعه افزایش پیدا می‌کند.

در نتیجه، یک جوش باکیفیت به تعادل میان چند عامل وابسته است؛ از جمله:

  • توان یا شدت انرژی
  • زمان اعمال انرژی
  • فشار و وضعیت الکترود
  • جنس و ضخامت قطعه
  • وضعیت سطح و تمیزی محل اتصال
  • شرایط محافظت از ناحیه جوش، در فرآیندهایی که گاز محافظ استفاده می‌شود

به همین دلیل، انتخاب یک دستگاه جوش نقطه‌ای قابل‌کنترل اهمیت زیادی دارد.

9 علت اصلی ضعیف شدن جوش نقطه‌ای

1. کم بودن توان یا انرژی جوش

یکی از رایج‌ترین دلایل علت ضعیف شدن جوش نقطه‌ای، انتقال انرژی کمتر از مقدار موردنیاز است. وقتی انرژی کافی به محل اتصال نرسد، ناحیه جوش به اندازه لازم تشکیل نمی‌شود و اتصال استحکام کافی نخواهد داشت.

این مشکل معمولاً با نشانه‌های زیر همراه است:

  • جوش ظاهراً ایجاد شده، اما اتصال ضعیف است.
  • قطعات با خم کردن یا کشیدن از هم جدا می‌شوند.
  • اثر جوش بسیار کم‌عمق است.
  • استحکام بین چند نقطه جوش یکسان نیست.

راهکار:
به‌جای افزایش ناگهانی توان، تنظیمات را مرحله‌به‌مرحله تغییر دهید. ابتدا یک نمونه مشابه قطعه اصلی آماده کنید و سپس مقدار انرژی را به‌تدریج اصلاح کنید. به این ترتیب، احتمال آسیب به قطعه نیز کمتر خواهد شد.

2. کوتاه بودن زمان جوش

فقط مقدار انرژی مهم نیست؛ مدت زمان اعمال آن نیز اهمیت دارد. حتی اگر توان در محدوده مناسبی باشد، زمان بسیار کوتاه می‌تواند مانع تشکیل اتصال کافی شود.

برای مثال، اگر جوش سطحی است و با فشار نسبتاً کم از هم باز می‌شود، بررسی زمان اعمال انرژی یکی از اولین مواردی است که باید انجام شود.

راهکار:
زمان جوش را به‌صورت تدریجی افزایش دهید و نتیجه را روی نمونه مشابه بررسی کنید. از ارائه یک زمان ثابت برای همه فلزات خودداری کنید؛ زیرا آلیاژ، ضخامت، هندسه قطعه و نوع دستگاه روی نتیجه اثر دارند.

3. فشار نامناسب الکترود

فشار الکترود نیز یکی از عوامل مؤثر بر کیفیت اتصال است. اگر فشار کم باشد، تماس به‌خوبی برقرار نمی‌شود و انتقال انرژی می‌تواند ناپایدار باشد. در مقابل، فشار بیش از حد ممکن است به قطعات ظریف آسیب بزند یا روی سطح آن‌ها اثر نامطلوب ایجاد کند.

راهکار:
فشار الکترود را متناسب با نوع قطعه و ضخامت آن تنظیم کنید. در قطعات ظریف، تماس کنترل‌شده اهمیت بیشتری دارد؛ بنابراین نباید صرفاً برای افزایش استحکام، فشار را بیش از نیاز بالا برد.

4. کثیف بودن سطح قطعه

چربی، روغن، گردوغبار، اکسید، مواد پولیش و برخی آلودگی‌های سطحی می‌توانند شرایط تماس را تغییر دهند. به همین دلیل، تمیزی محل اتصال یکی از عوامل مهم در استحکام جوش نقطه‌ای است.

اگر سطح قطعه آلوده باشد، حتی تنظیم صحیح دستگاه جوش نقطه‌ای نیز ممکن است نتیجه مورد انتظار را ایجاد نکند.

راهکار:
پیش از جوشکاری، سطح اتصال را با روش سازگار با جنس قطعه تمیز کنید. همچنین، پس از تمیزکاری اجازه دهید سطح کاملاً خشک شود. برای قطعات حساس یا ارزشمند نیز باید از مواد تمیزکننده‌ای استفاده شود که به آلیاژ یا پوشش قطعه آسیب نرساند.

5. فرسوده یا آلوده بودن الکترود

نوک الکترود مستقیماً با محل اتصال در ارتباط است. بنابراین، اگر سطح آن آلوده، فرسوده یا تغییر شکل داده باشد، تمرکز و انتقال انرژی نیز می‌تواند تحت تأثیر قرار گیرد.

نشانه‌های رایج عبارت‌اند از:

  • ناهموار شدن نوک الکترود
  • تغییر رنگ یا آلودگی سطح
  • تفاوت زیاد بین نقاط جوش
  • ایجاد جوش‌های نامنظم

راهکار:
الکترود را به‌صورت دوره‌ای بررسی و تمیز کنید. در صورت فرسودگی شدید نیز تعویض آن معمولاً انتخاب بهتری است. در این بخش، استفاده از ابزار مناسب برای نگهداری الکترود اهمیت دارد؛ زیرا تمیزکاری نامناسب می‌تواند هندسه نوک الکترود را تغییر دهد.

6. انتخاب تنظیمات نادرست برای جنس و ضخامت قطعه

یکی از مهم‌ترین نکات در تنظیم دستگاه جوش نقطه‌ای این است که برای همه قطعات از یک تنظیم ثابت استفاده نکنید.

طلا، نقره، استیل، تیتانیوم، مس و سایر آلیاژها رفتار متفاوتی در برابر حرارت و انرژی الکتریکی دارند. علاوه بر جنس فلز، ضخامت نیز اهمیت دارد. یک تنظیم ممکن است برای یک قطعه نازک مناسب باشد، اما روی قطعه ضخیم‌تر اتصال کافی ایجاد نکند یا برعکس.

راهکار:
همیشه جنس، آلیاژ و ضخامت قطعه را در کنار نوع اتصال در نظر بگیرید و سپس تنظیمات را انتخاب کنید.

7. وضعیت سطح و نوع آلیاژ

گاهی مشکل جوش به خود شرایط سطح یا ترکیب آلیاژ مربوط است. برای نمونه، اگر قطعه قبلاً آبکاری شده باشد، وجود لایه سطحی می‌تواند روی فرآیند اتصال اثر بگذارد.

همچنین بعضی آلیاژها به‌دلیل رسانایی حرارتی یا الکتریکی متفاوت، نیازمند تنظیمات متفاوتی هستند.

راهکار:
قبل از جوشکاری، وضعیت واقعی سطح و لایه‌های موجود روی قطعه را بررسی کنید. اگر پوشش یا آبکاری مانع ایجاد اتصال مناسب است، باید فرآیند آماده‌سازی سطح متناسب با جنس قطعه انجام شود.

8. قرارگیری نامناسب الکترود

حتی یک تنظیم صحیح، در صورت قرارگیری نامناسب الکترود ممکن است نتیجه مطلوبی ایجاد نکند. زاویه الکترود، محل تماس و ثبات قطعه، همگی در کیفیت نقطه جوش مؤثر هستند.

راهکار:
تا حد امکان، الکترود را در موقعیت پایدار و مناسب نسبت به محل اتصال قرار دهید و قبل از اعمال انرژی مطمئن شوید که تماس کافی برقرار است.

9. استفاده از دستگاه نامناسب یا فرسوده

گاهی مشکل اصلی از تنظیمات نیست، بلکه محدودیت خود دستگاه است. یک دستگاه جوش نقطه‌ای مناسب برای کارگاه‌های ظریف باید امکان کنترل فرآیند را در اختیار اپراتور قرار دهد.

قابلیت‌هایی مانند تنظیم پارامترهای جوش، کنترل بهتر انرژی و امکان انتخاب شرایط مناسب برای قطعات مختلف، باعث می‌شوند اپراتور بتواند نتیجه را با دقت بیشتری کنترل کند.

علت سوختن جوش نقطه‌ای چیست؟

در مقابل جوش ضعیف، گاهی انرژی بیش از اندازه به محل اتصال منتقل می‌شود و نتیجه آن سوختن جوش نقطه‌ای است.

سوختگی می‌تواند به شکل‌های مختلف دیده شود؛ از جمله سوراخ شدن قطعه، تغییر شکل، ذوب بیش از حد، ایجاد حفره یا آثار شدید حرارتی در اطراف محل جوش.

بالا بودن بیش از حد توان

اگر توان نسبت به جنس و ضخامت قطعه بیش از اندازه باشد، دمای محل اتصال سریعاً افزایش پیدا می‌کند.

در چنین شرایطی، افزایش بیشتر توان نه‌تنها استحکام جوش را بهتر نمی‌کند، بلکه ممکن است به قطعه آسیب بزند.

طولانی بودن زمان جوش

گاهی توان در محدوده مناسب است، اما زمان اعمال انرژی بیش از حد طولانی انتخاب شده است. در نتیجه، گرما در محل اتصال تجمع پیدا می‌کند و خطر سوختگی افزایش می‌یابد.

نازک بودن قطعه

قطعات بسیار نازک، به انرژی کمتری برای رسیدن به دمای بالا نیاز دارند. به همین دلیل، تنظیمی که برای یک قطعه ضخیم‌تر مناسب است، ممکن است روی یک قطعه ظریف باعث آسیب شود.

تمرکز نامناسب انرژی

موقعیت الکترود، فشار تماس و شکل نوک الکترود نیز روی تمرکز انرژی اثر می‌گذارند. اگر انرژی در یک محدوده بسیار کوچک متمرکز شود، احتمال ایجاد حرارت موضعی بیش از حد افزایش پیدا می‌کند.

تفاوت جوش ضعیف، جوش سوخته و جوش مناسب چیست؟

وضعیت جوش

علت احتمالی

نشانه اصلی

نتیجه

جوش ضعیف

انرژی ناکافی، زمان نامناسب یا تماس نامناسب

جدا شدن قطعه با فشار

استحکام پایین

جوش سوخته

انرژی یا زمان بیش از حد

سوراخ، حفره یا تغییر شکل

آسیب به قطعه

جوش مناسب

تعادل مناسب پارامترها

اتصال پایدار و ظاهر مناسب

استحکام مطلوب

بنابراین، هدف افزایش بیشترین قدرت جوش نیست؛ بلکه باید مقدار مناسب انرژی را برای هر قطعه پیدا کرد

جوش-نقطه-ای-برای-اتصال-قطعات-فلزی-ظریف

چگونه کیفیت جوش نقطه‌ای را افزایش دهیم؟

برای افزایش کیفیت جوش، بهتر است فرآیند را مرحله‌به‌مرحله کنترل کنید.

مرحله اول: جنس و ضخامت را مشخص کنید

ابتدا مشخص کنید با چه فلزی کار می‌کنید و ضخامت آن چقدر است. سپس نوع اتصال و حساسیت قطعه را در نظر بگیرید.

مرحله دوم: تنظیم اولیه را انتخاب کنید

بر اساس مشخصات قطعه، توان و زمان اولیه را انتخاب کنید. در این مرحله بهتر است از تنظیمات محافظه‌کارانه شروع کنید تا ریسک آسیب به قطعه پایین بماند.

مرحله سوم: روی نمونه آزمایش کنید

قبل از کار روی قطعه اصلی، روی نمونه مشابه آزمایش انجام دهید. ظاهر نقطه جوش، میزان تغییر شکل و مقاومت اتصال را بررسی کنید.

مرحله چهارم: تنها یک پارامتر را تغییر دهید

اگر جوش ضعیف است، یکی از پارامترها را به‌صورت تدریجی اصلاح کنید. اگر جوش می‌سوزد نیز همین روش را در جهت معکوس انجام دهید.

این نکته بسیار مهم است: در هر مرحله فقط یک پارامتر را تغییر دهید.

چنانچه توان و زمان را هم‌زمان تغییر دهید، مشخص نخواهد بود که کدام تغییر نتیجه را بهتر یا بدتر کرده است.

مرحله پنجم: تنظیم موفق را ثبت کنید

در کارگاه‌هایی که با قطعات تکراری سروکار دارند، ثبت تنظیمات موفق برای جنس‌ها و ضخامت‌های مختلف می‌تواند زمان آماده‌سازی را کاهش دهد و خطای اپراتور را کمتر کند.

چک‌لیست 10 عاملی برای جوش بهتر

پیش از شروع جوشکاری، این موارد را بررسی کنید:

  • جنس قطعه مشخص شده است.
  • ضخامت قطعه مشخص است.
  • توان مناسب انتخاب شده است.
  • زمان جوش متناسب با قطعه تنظیم شده است.
  • فشار الکترود مناسب است.
  • سطح قطعه کاملاً تمیز است.
  • نوک الکترود سالم و تمیز است.
  • موقعیت الکترود درست است.
  • در صورت نیاز، گاز محافظ به‌درستی تنظیم شده است.
  • تنظیمات ابتدا روی نمونه مشابه آزمایش شده است.

این چک‌لیست ساده می‌تواند بخش زیادی از مشکلات جوش نقطه‌ای را پیش از شروع کار اصلی شناسایی کند

عوامل مؤثر بر استحکام جوش نقطه‌ای

استحکام جوش نقطه‌ای حاصل یک عامل منفرد نیست؛ بلکه نتیجه ترکیب درست پارامترهای الکتریکی، مکانیکی و شرایط قطعه است.

مهم‌ترین عوامل عبارت‌اند از:

جریان یا توان جوش: مقدار انرژی باید با نیاز قطعه هماهنگ باشد.

زمان جوش: مدت اعمال انرژی روی اندازه و کیفیت ناحیه اتصال تأثیر می‌گذارد.

فشار الکترود: تماس مناسب باعث انتقال پایدارتر انرژی می‌شود.

جنس و ضخامت فلز: هر آلیاژ رفتار حرارتی متفاوتی دارد.

تمیزی سطح: آلودگی می‌تواند کیفیت تماس را کاهش دهد.

وضعیت الکترود: نوک سالم و تمیز، عملکرد پایدارتر ایجاد می‌کند.

به همین دلیل، برای افزایش استحکام جوش نقطه‌ای نمی‌توان فقط یک پارامتر را افزایش داد و انتظار نتیجه بهتر داشت.


علت-ضعیف-شدن-یا-سوختن-جوش-نقطه‌ای

کاربرد جوش نقطه‌ای در صنایع مختلف

طلاسازی و نقره‌سازی

در طلا و نقره، ارزش قطعه و ظرافت کار باعث می‌شود کنترل حرارت اهمیت زیادی داشته باشد. هدف، ایجاد اتصال مستحکم با کمترین آسیب به بخش‌های اطراف است.

عینک‌سازی و تعمیرات عینک

قطعات عینک معمولاً کوچک، ظریف و دقیق هستند. بنابراین، کنترل انرژی و محل اتصال نقش مهمی در نتیجه نهایی دارد.

تجهیزات پزشکی

در بسیاری از قطعات پزشکی، کیفیت ساخت و کنترل فرآیند اهمیت بالایی دارد. به همین دلیل، انتخاب پارامتر مناسب باید با توجه به جنس و ساختار قطعه انجام شود.

دندانپزشکی

برخی قطعات و سازه‌های مورد استفاده در دندانپزشکی نیز نیازمند اتصالات دقیق و کنترل‌شده هستند. در این کاربردها نیز تنظیمات باید با توجه به آلیاژ و ضخامت قطعه انتخاب شود.

تابلو‌سازی و قطعات فلزی ظریف

در برخی کارهای تابلو‌سازی و ساخت قطعات فلزی کوچک، ایجاد اتصال موضعی و کنترل‌شده می‌تواند به حفظ ظاهر و کاهش آسیب حرارتی کمک کند.

دستگاه جوش نقطه‌ای ایما چه کمکی به کنترل کیفیت جوش می‌کند؟

هنگامی که یک کارگاه با قطعات مختلف و حساس سروکار دارد، امکان کنترل پارامترها اهمیت ویژه‌ای پیدا می‌کند.

دستگاه جوش نقطه‌ای ایما برای کاربردهایی مانند طلاسازی، نقره‌سازی، عینک‌سازی، تجهیزات پزشکی، دندانپزشکی و تعمیرات قطعات ظریف طراحی شده است. در چنین کاربردهایی، کنترل دقیق فرآیند به اپراتور کمک می‌کند تا تنظیمات را متناسب با قطعه تغییر دهد.

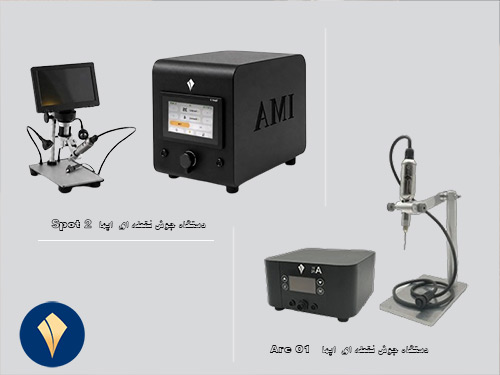
در Spot 02 ایما امکاناتی برای کنترل و تنظیم فرآیند جوش در نظر گرفته شده است تا دستگاه بتواند برای کاربردهای متنوع کارگاهی مورد استفاده قرار گیرد.

نکته مهم این است که حتی بهترین دستگاه نیز جای تنظیم صحیح اپراتور را نمی‌گیرد. انتخاب توان، زمان و شرایط مناسب باید بر اساس جنس، ضخامت و نوع قطعه انجام شود.

برای مشاهده مشخصات و اطلاعات بیشتر می‌توانید صفحه محصول را بررسی کنید.

مشاهده دستگاه جوش نقطه‌ای Spot 02 ایما

اگر کاربرد کارگاه شما به فرآیندهای دیگری مانند جوشکاری آرک نیاز دارد، می‌توانید مدل ARC 01 ایما را نیز بررسی کنید:

مشاهده دستگاه جوش ARC 01 ایما

دستگاه-جوش-نقطه-ای-ایما

چطور جوش نقطه‌ای ضعیف یا سوخته نداشته باشیم؟

در نهایت، علت ضعیف شدن جوش نقطه‌ای را نباید فقط در قدرت دستگاه جست‌وجو کرد. توان، زمان، فشار الکترود، جنس و ضخامت فلز، تمیزی سطح، وضعیت الکترود و نحوه قرارگیری آن، همگی می‌توانند روی نتیجه تأثیر بگذارند.

از سوی دیگر، علت سوختن جوش نقطه‌ای معمولاً به انرژی بیش از اندازه یا زمان طولانی مربوط می‌شود؛ به‌خصوص زمانی که قطعه بسیار نازک یا حساس باشد.

برای رسیدن به یک جوش پایدار، ابتدا قطعه را بشناسید، سپس تنظیمات اولیه را انتخاب کنید و پیش از اجرای کار اصلی، روی نمونه مشابه آزمایش انجام دهید. علاوه بر این، هر بار فقط یک پارامتر را تغییر دهید و نتیجه را ثبت کنید.

در کارگاه‌های حرفه‌ای، استفاده از یک دستگاه جوش نقطه‌ای با قابلیت تنظیم دقیق می‌تواند کنترل فرآیند را ساده‌تر کند و امکان تطبیق تنظیمات با قطعات مختلف را در اختیار اپراتور قرار دهد.

اگر برای کارگاه خود به دنبال یک راهکار دقیق برای جوشکاری قطعات ظریف هستید، مشخصات دستگاه‌های جوش ایما را بررسی کنید و بر اساس نوع فعالیت خود، گزینه مناسب را انتخاب کنید.

برای خرید دستگاه‌های جوش ایما یا اطلاع از قیمت محصولات، کلیک کنید.

دستگاه جوش نقطه‌ای ایما - Spot 01
آموزش کار با دستگاه

آموزش جوش با دستگاه جوش نقطه‌ای ایما

آموزش جوش با دستگاه جوش نقطه‌ای ایما

دستگاه جوش نقطه‌ای ایما یکی از تجهیزات حرفه‌ای مورد استفاده در صنعت طلاسازی و جواهرسازی است که برای اتصال قطعات ظریف فلزی با دقت بالا طراحی شده است. استفاده صحیح از دستگاه و تنظیم مناسب پارامترها تأثیر مستقیمی بر کیفیت نهایی جوش خواهد داشت.

در این آموزش، نحوه صحیح جوشکاری با دستگاه جوش نقطه‌ای ایما، تنظیمات دستگاه و نکات مهم هنگام کار را مشاهده می‌کنید.

ویدئو
  • موضوع آموزش:آموزش جوش با دستگاه جوش نقطه‌ای ایما
  • سطح آموزش:مبتدی تا نیمه‌حرفه‌ای
  • مناسب برای:طلاسازان، جواهرسازان و کاربران دستگاه Spot
  • نوع آموزش:ویدئویی
  • دستگاه مرتبط: جوش نقطه ای SPOT 01
  • زمان : 2 دقیقه


در این آموزش چه می‌بینید؟

نحوه صحیح جوشکاری

تنظیم شدت جوش

انتخاب آمپر مناسب

نحوه قرارگیری قطعه

تست کیفیت جوش

نکات مهم هنگام کار

نحوه جوشکاری با دستگاه جوش نقطه‌ای

برای انجام جوشکاری دقیق، ابتدا سطح قطعات باید کاملاً تمیز باشد. سپس شدت جوش متناسب با نوع فلز و ضخامت قطعه تنظیم می‌شود. انتخاب صحیح تنظیمات باعث ایجاد جوش یکنواخت و جلوگیری از آسیب به قطعات خواهد شد.

نکات مهم هنگام جوشکاری

سطح قطعه تمیز باشد.

شدت جوش مناسب انتخاب شود.

الکترودها سالم و تنظیم باشند.

قطعه در موقعیت مناسب قرار گیرد.

از برق استاندارد استفاده شود.

سوالات متداول

دستگاه مناسب استفاده در: طلاسازی ، جواهرسازی، تعمیرات زیورآلات،عینک سازی، تجهیزات پزشکی، دندانپزشکی، مونتاژ قطعات ظریف فلزی و صنایع فلزی سبک است.

تنظیم شدت جوش بسته به نوع فلز و ضخامت قطعه متفاوت است.

تمیز نبودن سطح قطعه، تنظیم نادرست آمپر یا خرابی الکترودها می‌تواند باعث کاهش کیفیت جوش شود.

بله، با مشاهده آموزش و رعایت نکات ایمنی می‌توان به‌راحتی از دستگاه استفاده کرد.

برای دریافت اطلاعات بیشتر و مشاوره تخصصی با کارشناسان ایما در ارتباط باشید.